多品类食品制造企业
批次追溯从半天缩短到 10 分钟,每批产品都有迹可循
一家多品类食品制造企业把采购、生产、仓储和销售交付连成一条数据链:任意一个成品批次都能还原原料来源和客户去向,批次追溯从约半天缩短到 10 分钟以内。
阅读更多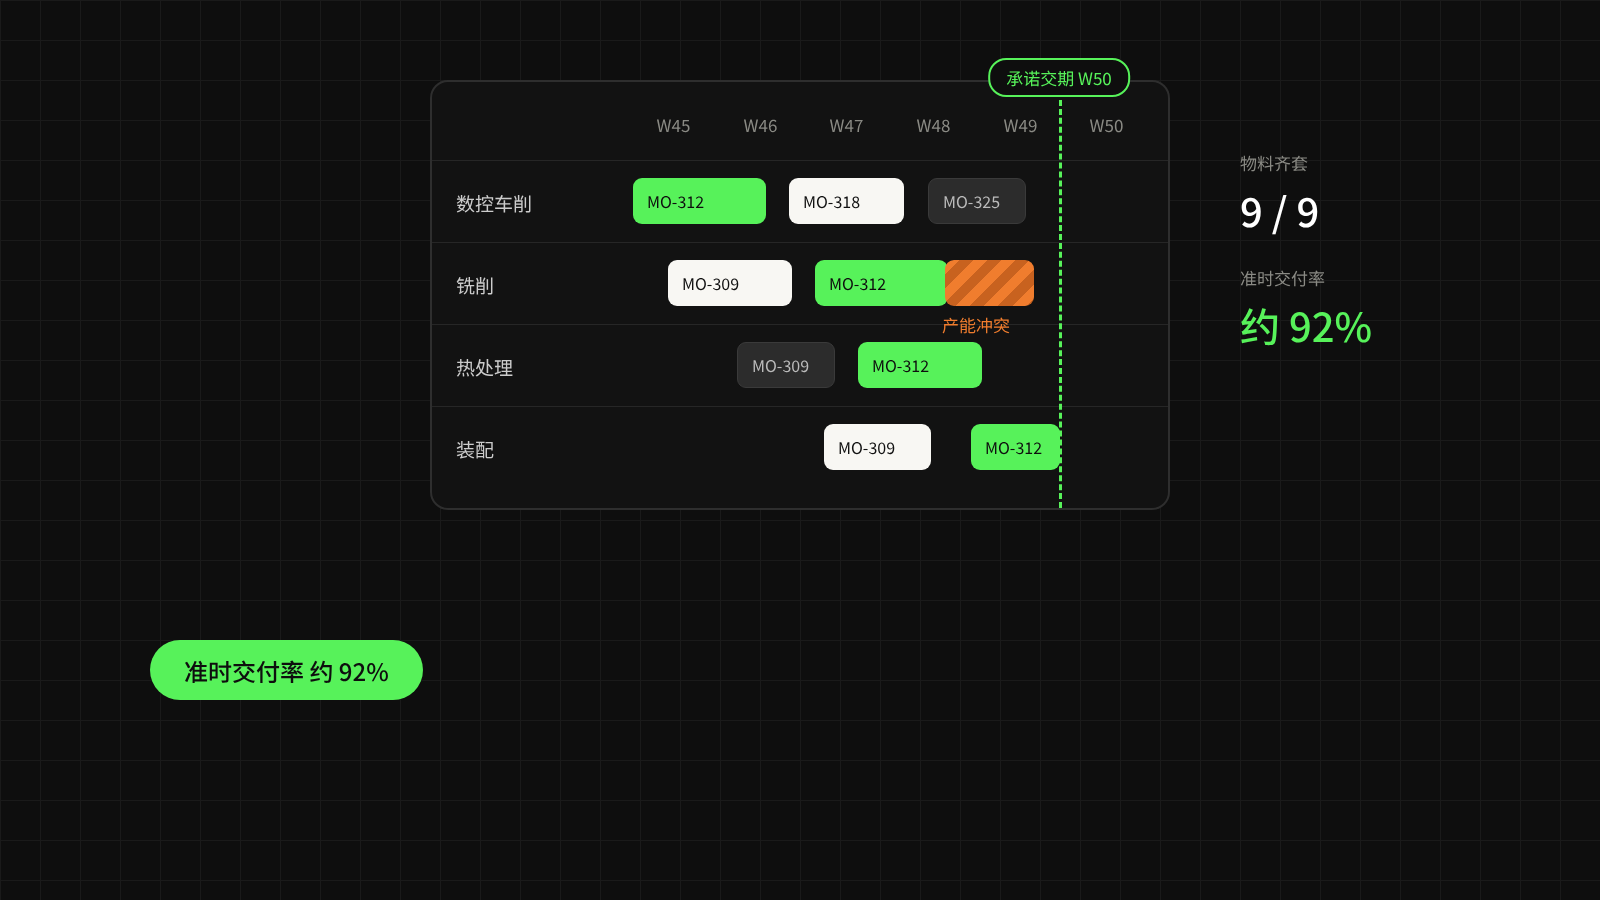
客户案例 · 机械零部件加工企业
一家多品种、小批量的机械加工企业,让销售订单直接驱动物料需求和产能校验,车间通过终端实时报工。交期承诺有了依据,准时交付率从约 75% 提升到约 92%,缺料停工明显减少。
一家面向工业设备制造商提供零部件加工服务的机械制造企业,产品种类多、订单批量小、交期差异大。
企业已经使用 ERP 管理采购、销售和库存,但生产计划仍然主要依赖计划员维护 Excel。
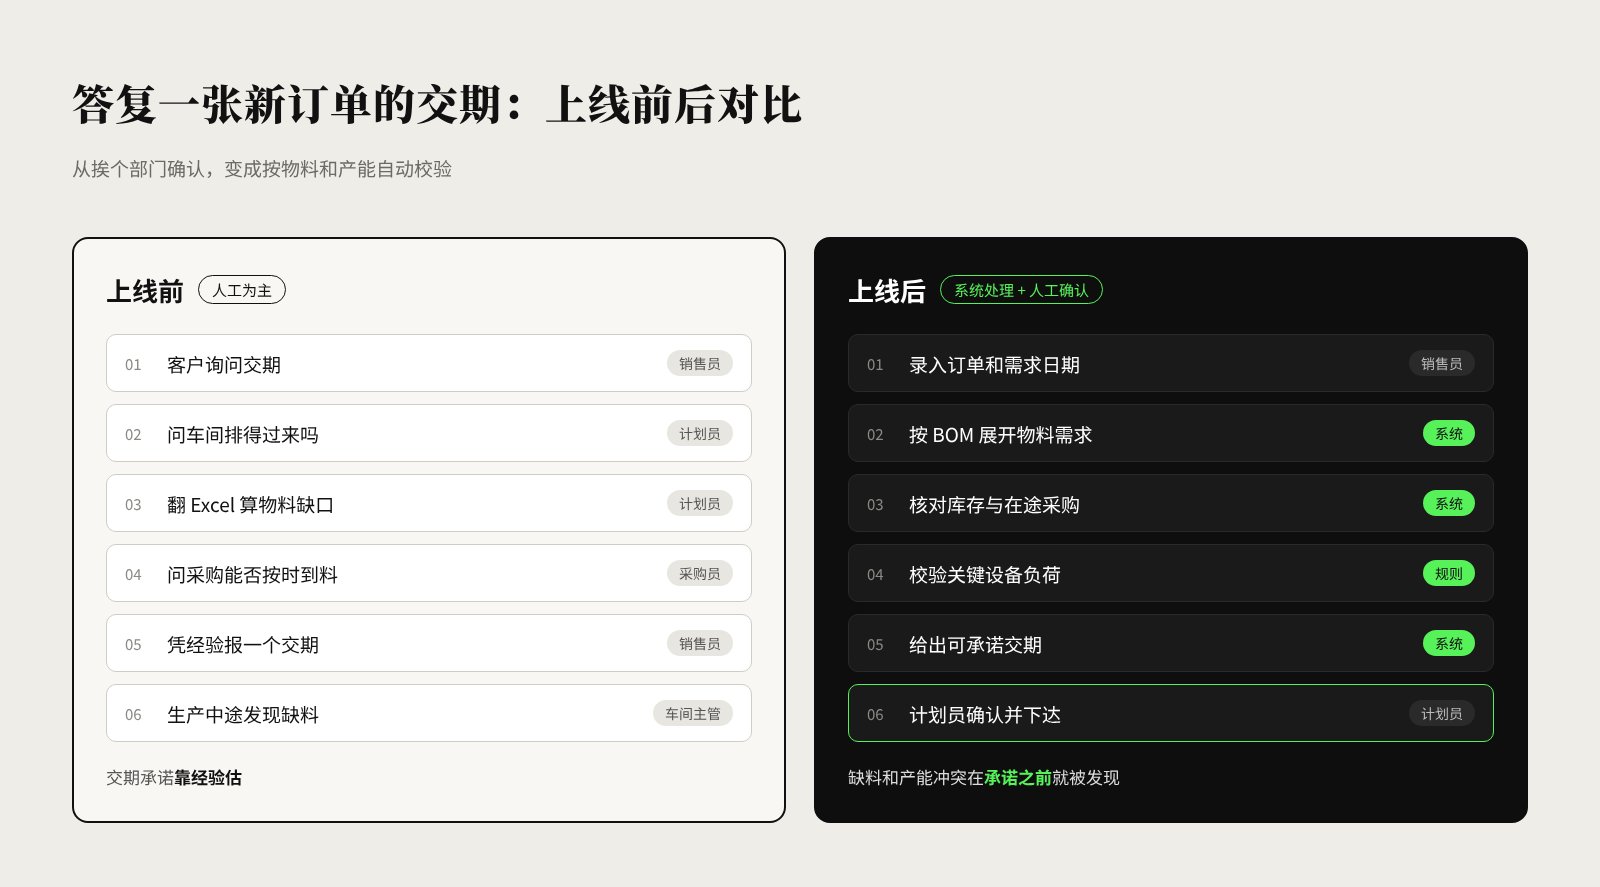
销售承诺客户交期时,需要分别向生产车间、采购部门和仓库确认。车间负责人知道哪些订单正在生产,却很难及时判断物料缺口和设备负荷。
订单规模扩大后,企业频繁出现生产计划调整、紧急采购以及部分订单延期交付的问题。
这类企业通常采用按单生产(Make to Order)与部分备货生产相结合的经营模式。
产品涉及多层 BOM、不同加工工序、外协加工和多种原材料规格。
企业真正需要管理的,不只是订单数量,而是客户需求如何转化为采购、备料、生产和交付任务。
生产计划与销售订单脱节
客户提出交期要求后,销售缺少统一的物料与产能信息,容易做出超出实际生产能力的承诺。
采购计划依赖人工经验
同一种原材料可能用于多个产品,部分材料又有最低采购量和较长采购提前期。
计划员需要手工汇总不同订单的需求,容易遗漏共用物料或重复采购。
车间执行进度不透明
订单已经下达到车间,但实际工序进度、在制品数量和返工情况没有及时反馈到系统。
管理层很难判断延期究竟来自缺料、设备故障还是生产能力不足。
第一步:规范产品与工艺主数据
统一物料编码、BOM、工艺路线、生产工作中心及标准工时。
建立 BOM 版本管理规则,确保订单生产时能够明确采用哪一版产品结构。
对于外协工序,单独定义委外加工流程与库存状态。
第二步:建立 MRP 物料需求计算
将已确认的销售订单、库存可用量、在途采购和现有生产订单统一纳入物料需求计算。
系统根据产品结构展开原材料需求,并结合采购提前期和生产需求日期生成补货建议。
计划员不再需要从多个 Excel 中手工计算物料缺口。
第三步:建立产能校验与排程机制
将生产工作中心、班次、标准工时和订单优先级纳入计划管理。
在承诺交期前,结合关键设备负荷与物料可得性进行校验。
对于产能冲突或缺料订单,系统提示计划员重新调整优先级。
第四步:建设车间生产执行流程
通过工作站终端或移动设备记录工序开始、暂停、完成、实际工时、生产数量及不良品。
关键执行信息回写 ERP,形成生产订单、工序和实际消耗之间的关联。
第五步:建立生产异常分析
针对长期等待物料、超过计划工时、设备停机和异常损耗等情况建立预警。
将问题归集到对应生产订单与责任环节,为交付协调和持续改善提供依据。
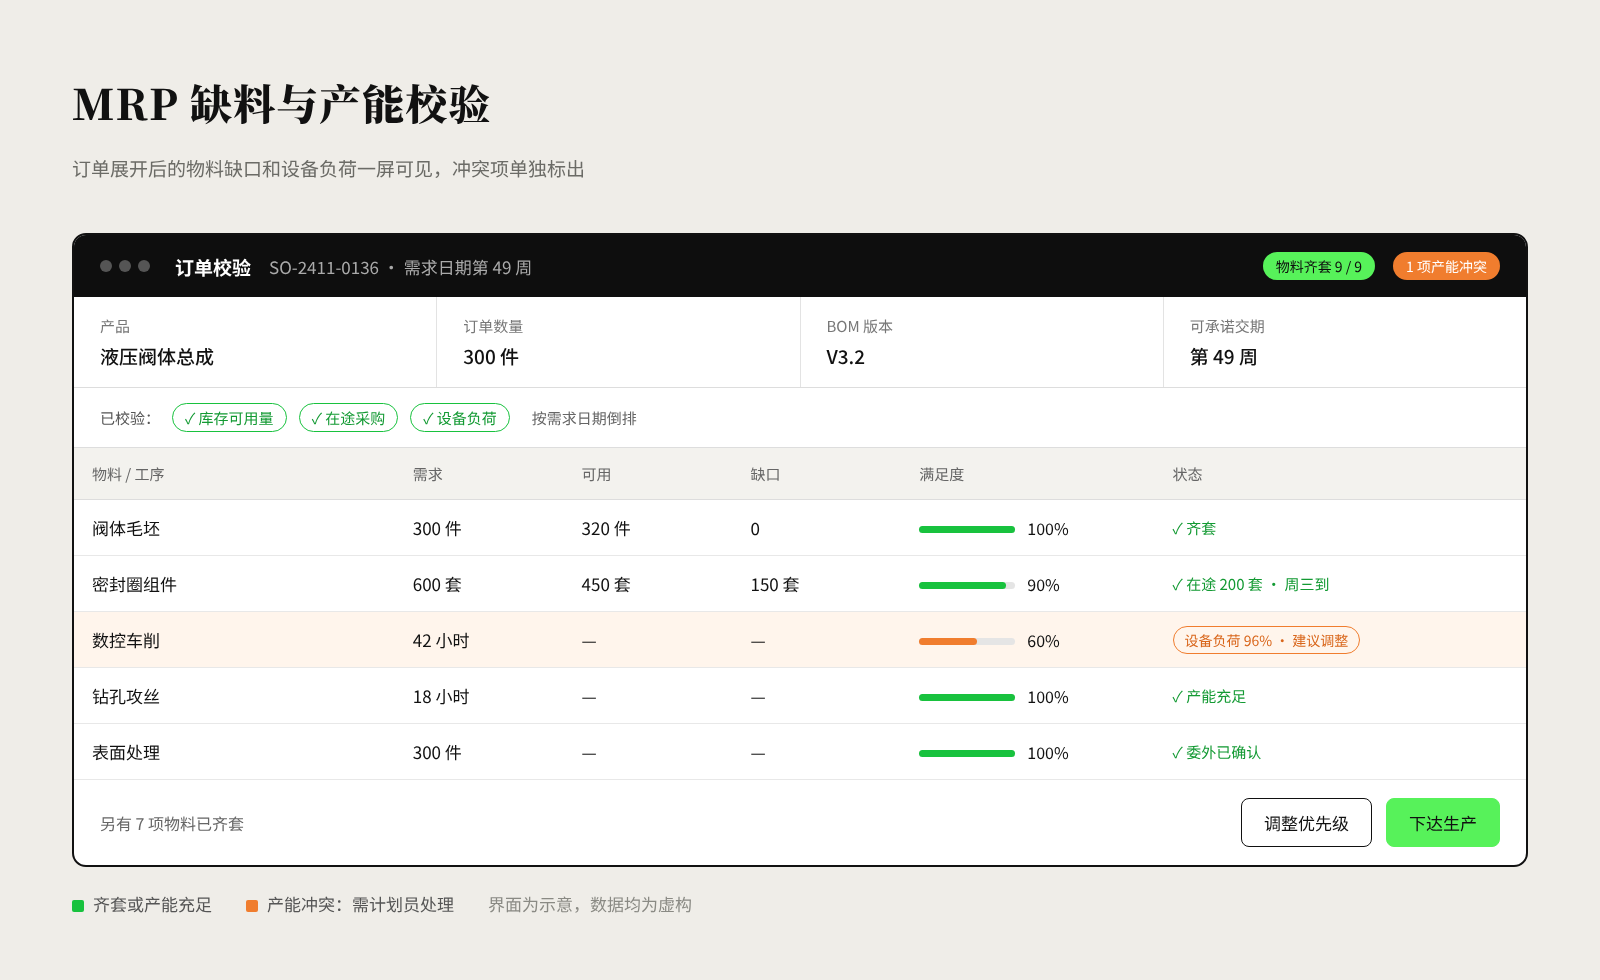
优先梳理主力产品的 BOM 和工艺路线,再建立订单驱动的物料需求管理。
随后选取一个生产车间开展工序报工试点,验证实际工时、完工数量和物料消耗。
最后逐步扩展产能分析、委外管理及经营看板。
销售可以在更可靠的数据基础上承诺交期,采购能够提前了解物料需求,车间可以及时反馈生产进展。
管理层能够区分订单延期的真实原因,减少盲目催单和被动协调。
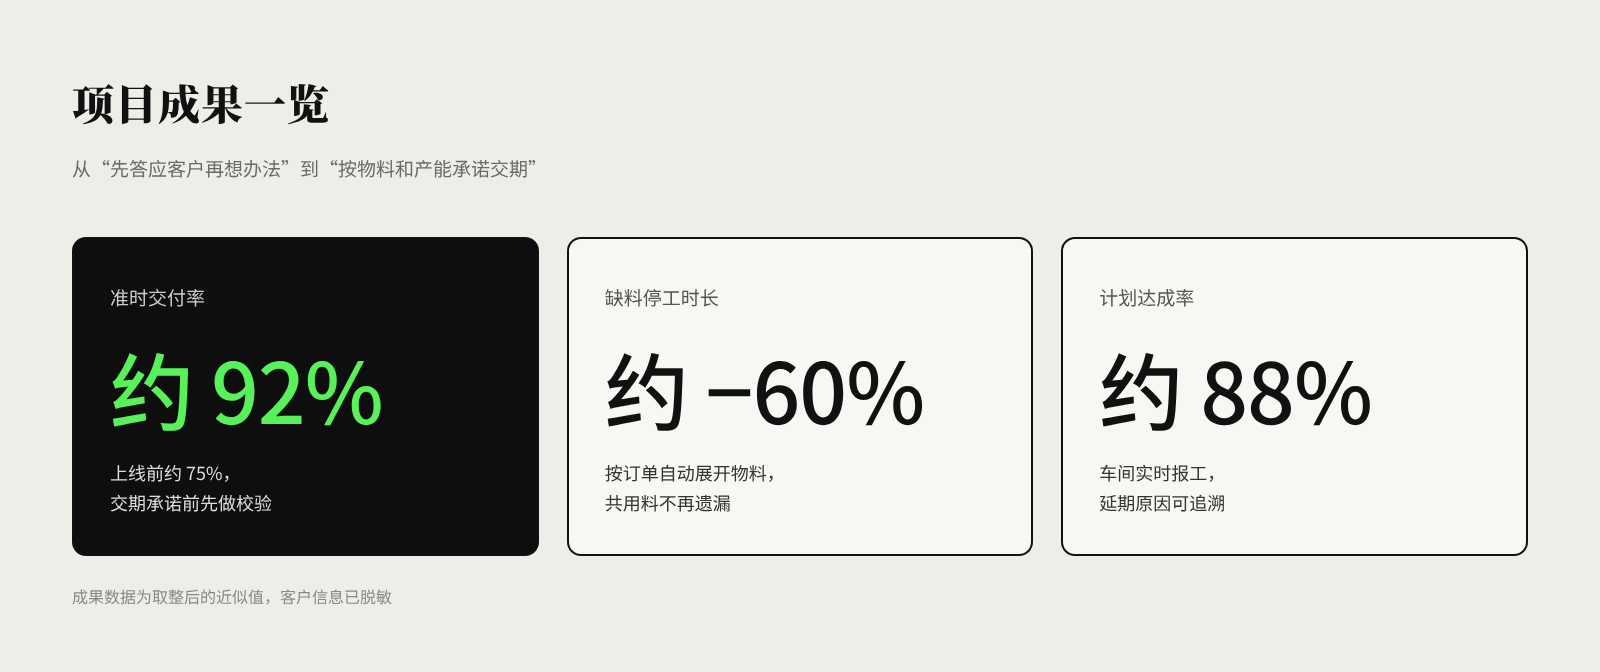
项目成果(近似值): 准时交付率 约 92%;缺料停工时长 约 −60%;计划达成率 约 88%。
持续跟踪的指标: 准时交付率(OTD)、生产计划达成率、缺料停工时长、在制品周转天数、计划与实际工时偏差。
制造企业的数字化不是简单安装生产管理软件,而是让销售承诺、物料供应、车间能力和交付执行建立可信的业务联系。
*为保护客户隐私,本案例中的企业信息已做脱敏处理,界面截图为示意,成果数据为取整后的近似值。*
多品类食品制造企业
一家多品类食品制造企业把采购、生产、仓储和销售交付连成一条数据链:任意一个成品批次都能还原原料来源和客户去向,批次追溯从约半天缩短到 10 分钟以内。
阅读更多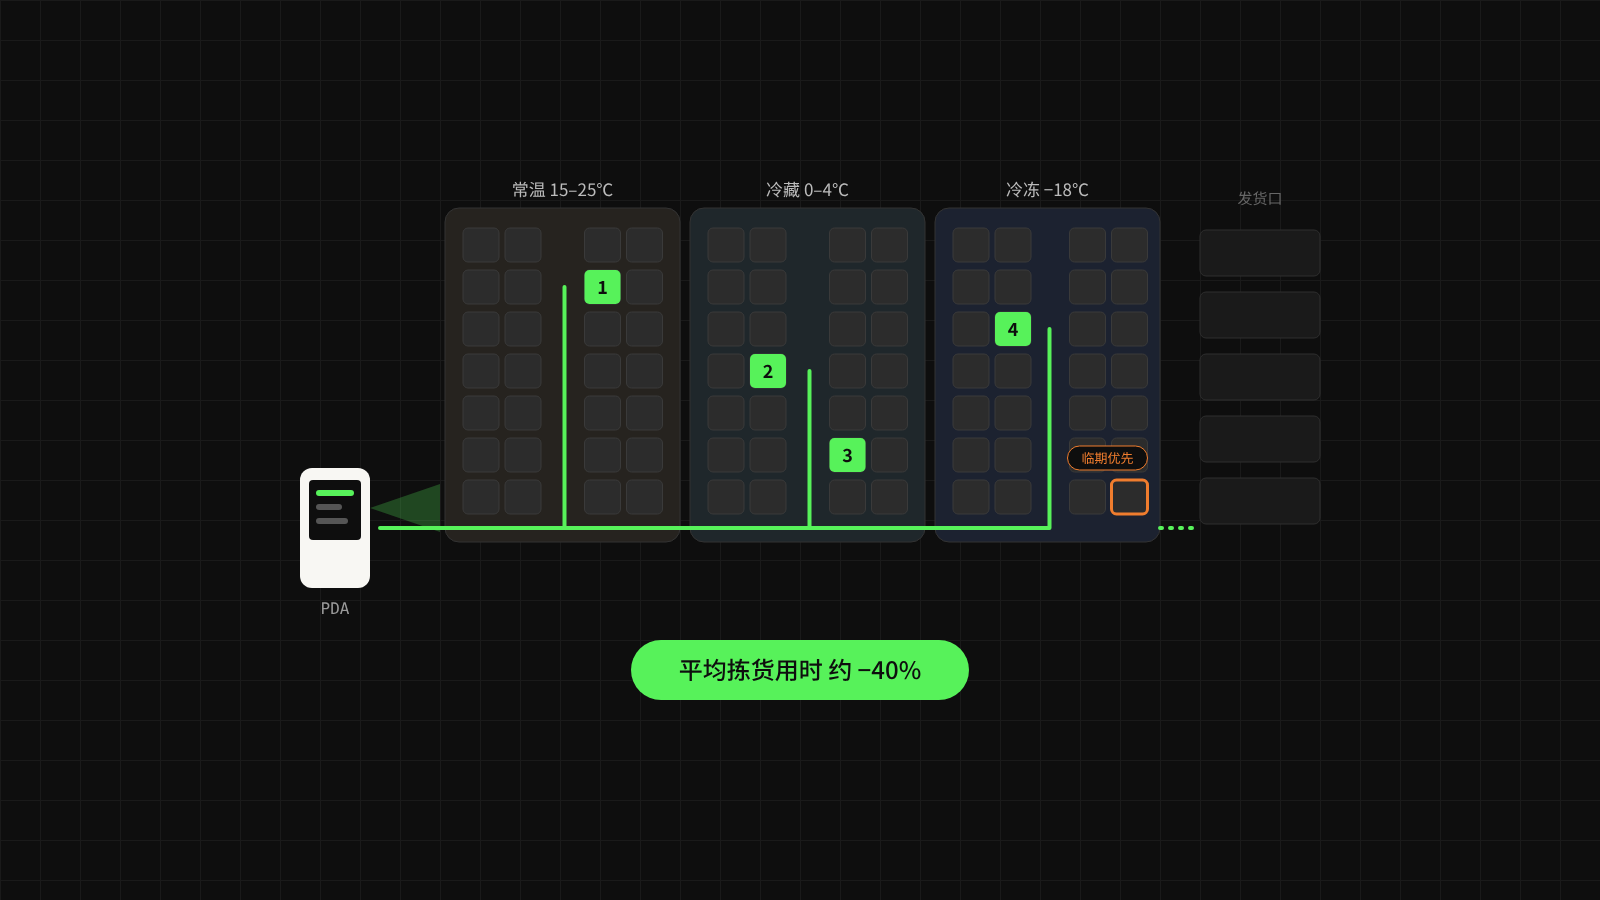
三温区食品批发企业
一家经营常温、冷藏和冷冻食品的批发企业,把库存精确到货位和批次,用 PDA 完成收货、补货和拣货,并按最早到期优先出库,平均拣货用时缩短约 40%,临期库存金额明显下降。
阅读更多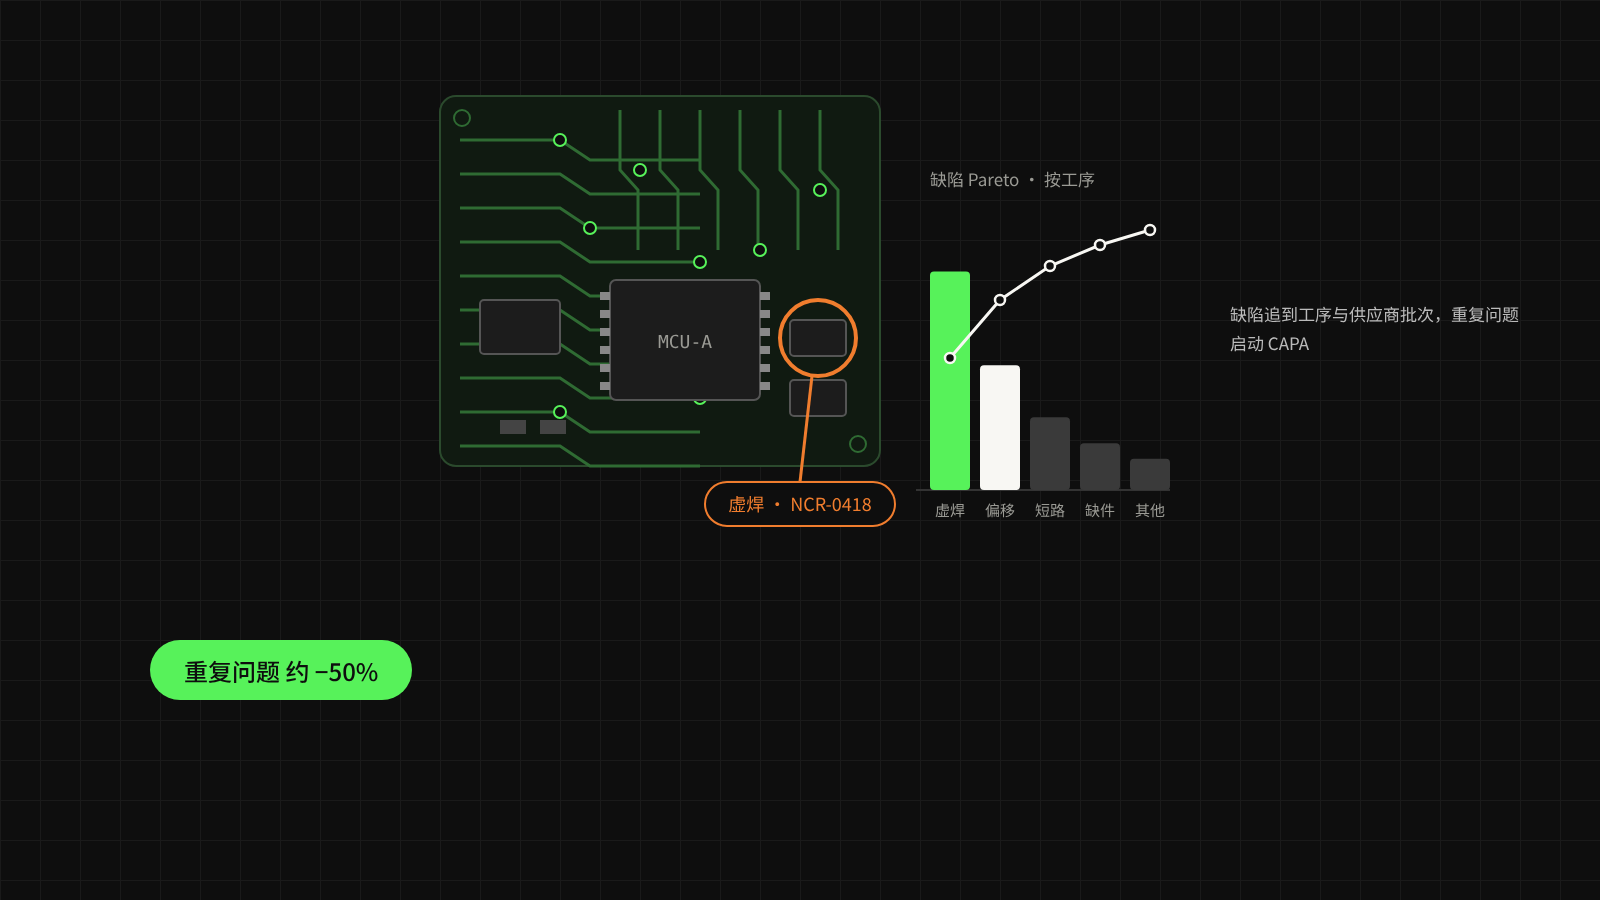
电子组件制造企业
一家电子组件和控制模块制造企业,把检验数据关联到批次和序列号,用 NCR 跟踪质量异常,重复和高风险问题启动 CAPA。客户投诉可以按序列号追溯,重复发生的质量问题减少约 50%。
阅读更多开始行动
无论您正在寻找方向,还是已经有明确的业务需求,我们都愿意与您一起探索。
我们将在 48 小时内回复您