Casi di successo · Azienda di lavorazioni meccaniche di componenti
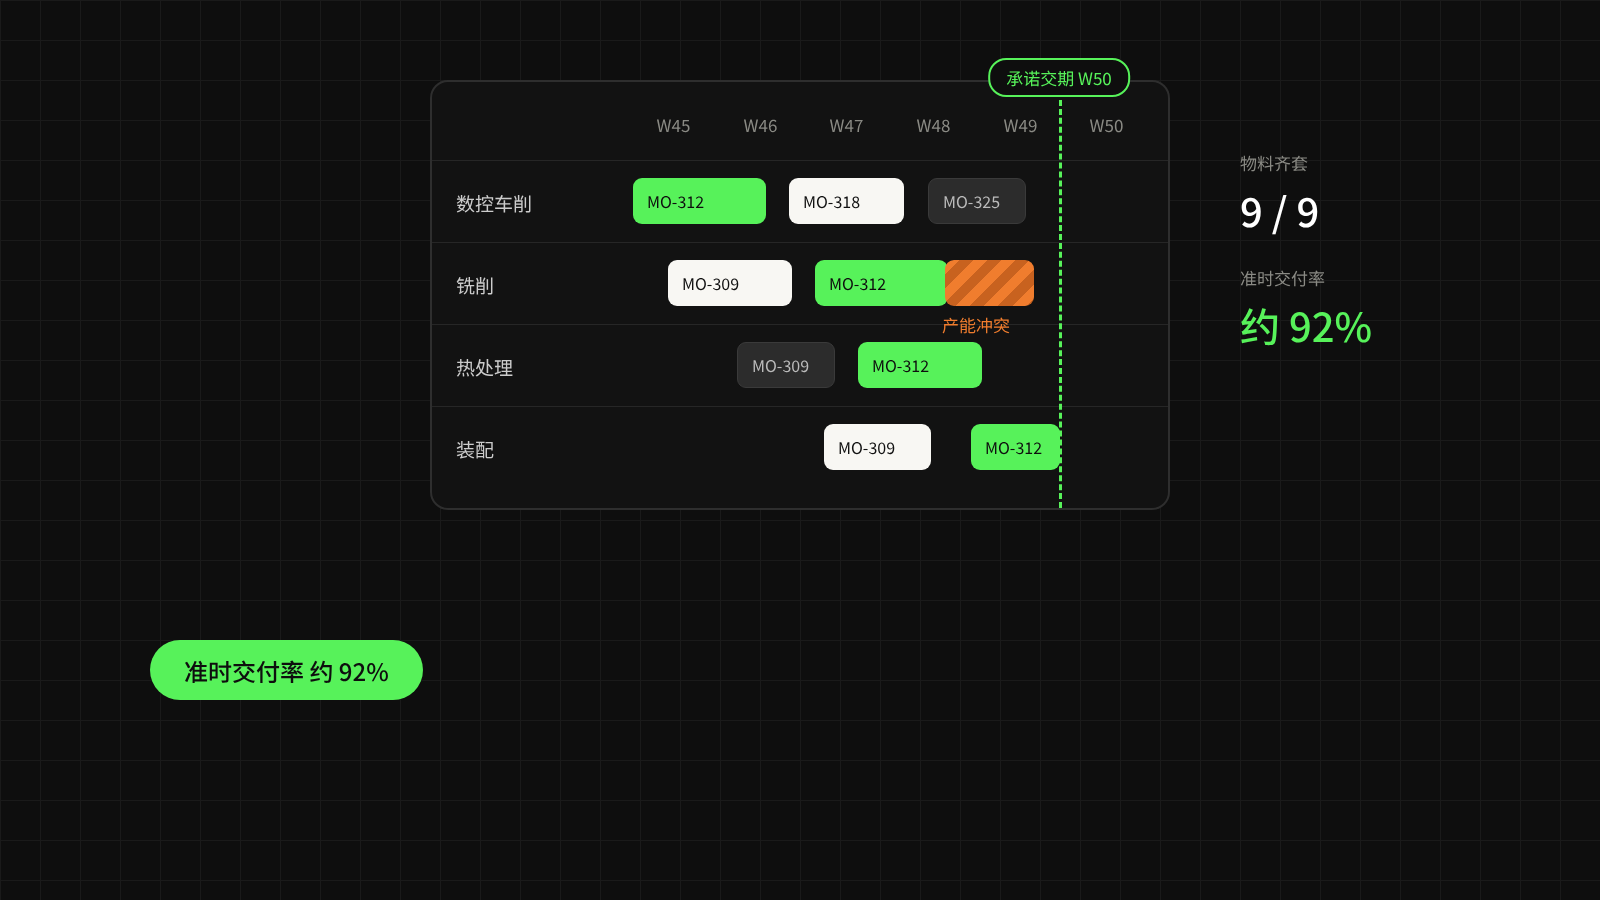
Gli ordini di vendita guidano direttamente la pianificazione: consegne puntuali al 92% circa
Un'azienda di lavorazioni meccaniche ad alta varietà e piccoli lotti fa guidare direttamente dagli ordini di vendita il fabbisogno di materiali e la verifica della capacità, mentre il reparto produttivo registra l'avanzamento in tempo reale da terminale. Le date di consegna promesse hanno ora un fondamento: la puntualità sale da circa il 75% a circa il 92% e i fermi per mancanza di materiali calano in modo evidente.
Un'azienda meccanica che fornisce lavorazioni di componenti a costruttori di macchinari industriali ha molte tipologie di prodotto, ordini di piccoli lotti e tempi di consegna molto diversi tra loro.
L'azienda usava già un ERP per acquisti, vendite e giacenze, ma la pianificazione della produzione dipendeva ancora soprattutto dai file Excel gestiti dal pianificatore.
Per promettere una data di consegna al cliente, le vendite dovevano verificare separatamente con reparto produttivo, acquisti e magazzino. Il responsabile di reparto sapeva quali ordini fossero in lavorazione, ma faticava a valutare per tempo carenze di materiali e carico delle macchine.
Con la crescita degli ordini si sono moltiplicati i cambi di piano, gli acquisti urgenti e i ritardi di consegna su alcuni ordini.
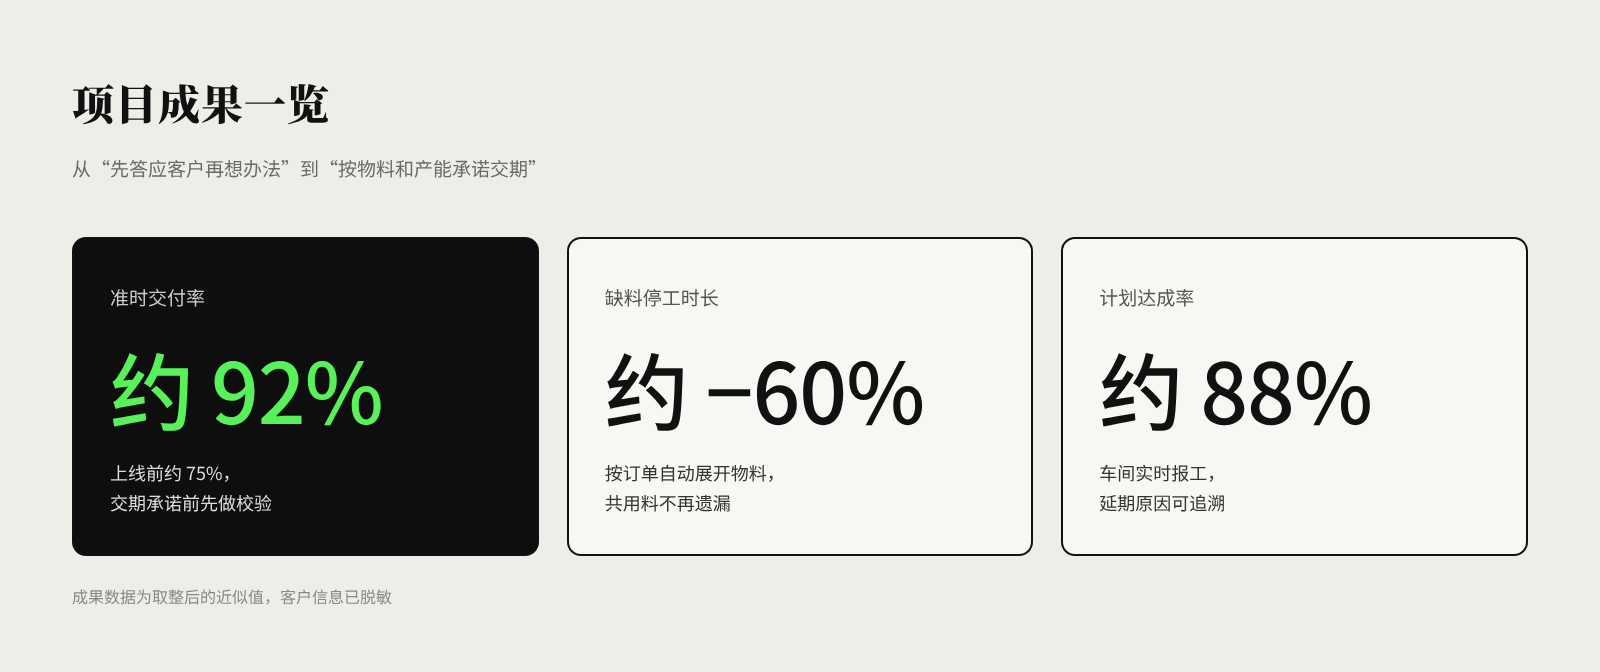
Risultati del progetto: consegne puntuali circa 92%; ore di fermo per mancanza di materiali circa −60%; aderenza al piano circa 88%
Profilo del cliente
Aziende di questo tipo adottano di solito un modello che combina produzione su commessa (Make to Order) e, in parte, produzione a scorta.
I prodotti hanno BOM a più livelli, diverse fasi di lavorazione, lavorazioni in conto terzi e materie prime di specifiche varie.
Ciò che l'azienda deve davvero gestire non è soltanto il numero di ordini, ma il modo in cui la domanda del cliente si traduce in attività di acquisto, approvvigionamento, produzione e consegna.
Le sfide
Il piano di produzione è scollegato dagli ordini di vendita
Quando il cliente indica la data di consegna richiesta, le vendite non dispongono di informazioni unificate su materiali e capacità e possono facilmente prendere impegni superiori alla capacità produttiva reale.
La pianificazione degli acquisti dipende dall'esperienza personale
La stessa materia prima può servire più prodotti, e alcuni materiali hanno quantitativi minimi d'ordine e lead time di acquisto lunghi.
Il pianificatore doveva sommare a mano i fabbisogni dei diversi ordini, con il rischio di dimenticare materiali in comune o di acquistare due volte.
L'avanzamento in reparto non è trasparente
L'ordine era stato rilasciato in reparto, ma l'avanzamento effettivo delle fasi, i semilavorati in corso e i rilavorati non tornavano tempestivamente al sistema.
La direzione faticava a capire se il ritardo dipendesse da mancanza di materiali, guasto di una macchina o capacità produttiva insufficiente.
La soluzione digitale di SHEPHARD
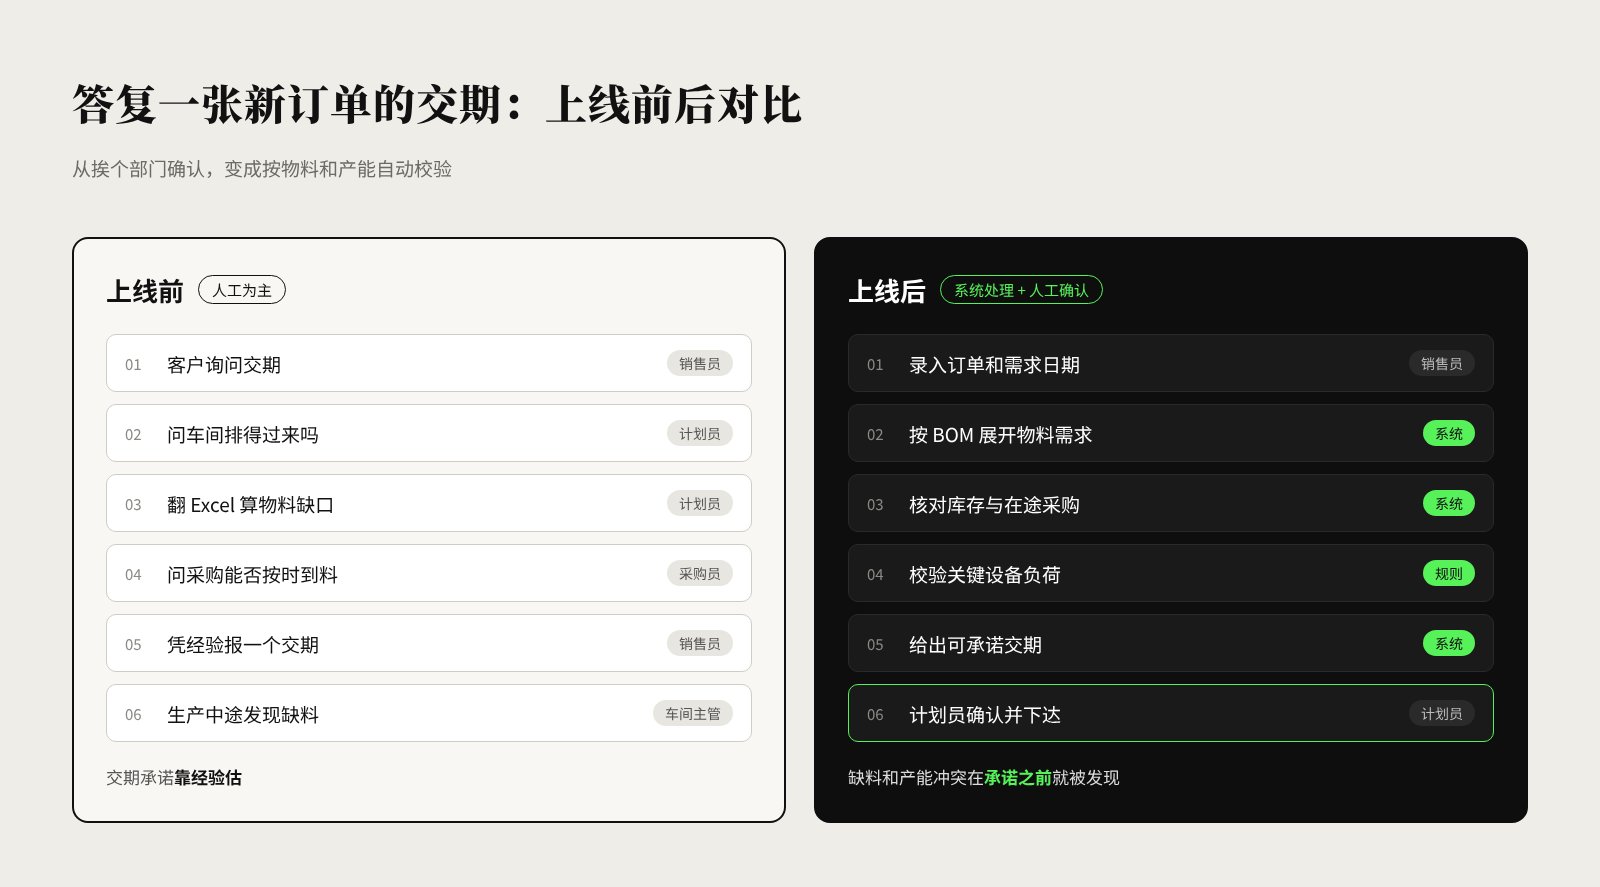
Risposta sulla data di consegna di un nuovo ordine: confronto prima e dopo l'avvio
Fase 1: standardizzare i dati anagrafici di prodotto e processo
Sono stati unificati codici materiale, BOM, cicli di lavorazione, centri di lavoro e tempi standard.
Sono state definite regole di gestione delle versioni della BOM, per sapere con certezza quale versione della struttura di prodotto applicare a ciascun ordine.
Per le fasi in conto terzi sono stati definiti separatamente il processo di lavorazione esterna e lo stato delle giacenze.
Fase 2: introdurre il calcolo MRP del fabbisogno di materiali
Ordini di vendita confermati, disponibilità a magazzino, acquisti in transito e ordini di produzione in corso confluiscono nello stesso calcolo del fabbisogno.
Il sistema espande il fabbisogno di materie prime in base alla struttura di prodotto e genera suggerimenti di approvvigionamento considerando lead time di acquisto e date di fabbisogno della produzione.
Il pianificatore non deve più calcolare a mano le carenze di materiali da più file Excel.
Fase 3: introdurre la verifica della capacità e la schedulazione
Centri di lavoro, turni, tempi standard e priorità degli ordini entrano nella gestione del piano.
Prima di confermare la data di consegna si verificano carico delle macchine critiche e disponibilità dei materiali.
Per gli ordini con conflitti di capacità o carenza di materiali, il sistema invita il pianificatore a ridefinire le priorità.
Fase 4: costruire il processo di esecuzione in reparto
Con terminali di postazione o dispositivi mobili si registrano avvio, pausa e completamento delle fasi, ore effettive, quantità prodotte e pezzi difettosi.
Le informazioni chiave di esecuzione tornano all'ERP, collegando ordini di produzione, fasi di lavorazione e consumi effettivi.
Fase 5: introdurre l'analisi delle anomalie di produzione
Sono state definite allerte per lunghe attese di materiali, ore oltre il piano, fermi macchina e perdite anomale.
I problemi vengono ricondotti all'ordine di produzione e alla fase responsabile, fornendo una base per il coordinamento delle consegne e il miglioramento continuo.
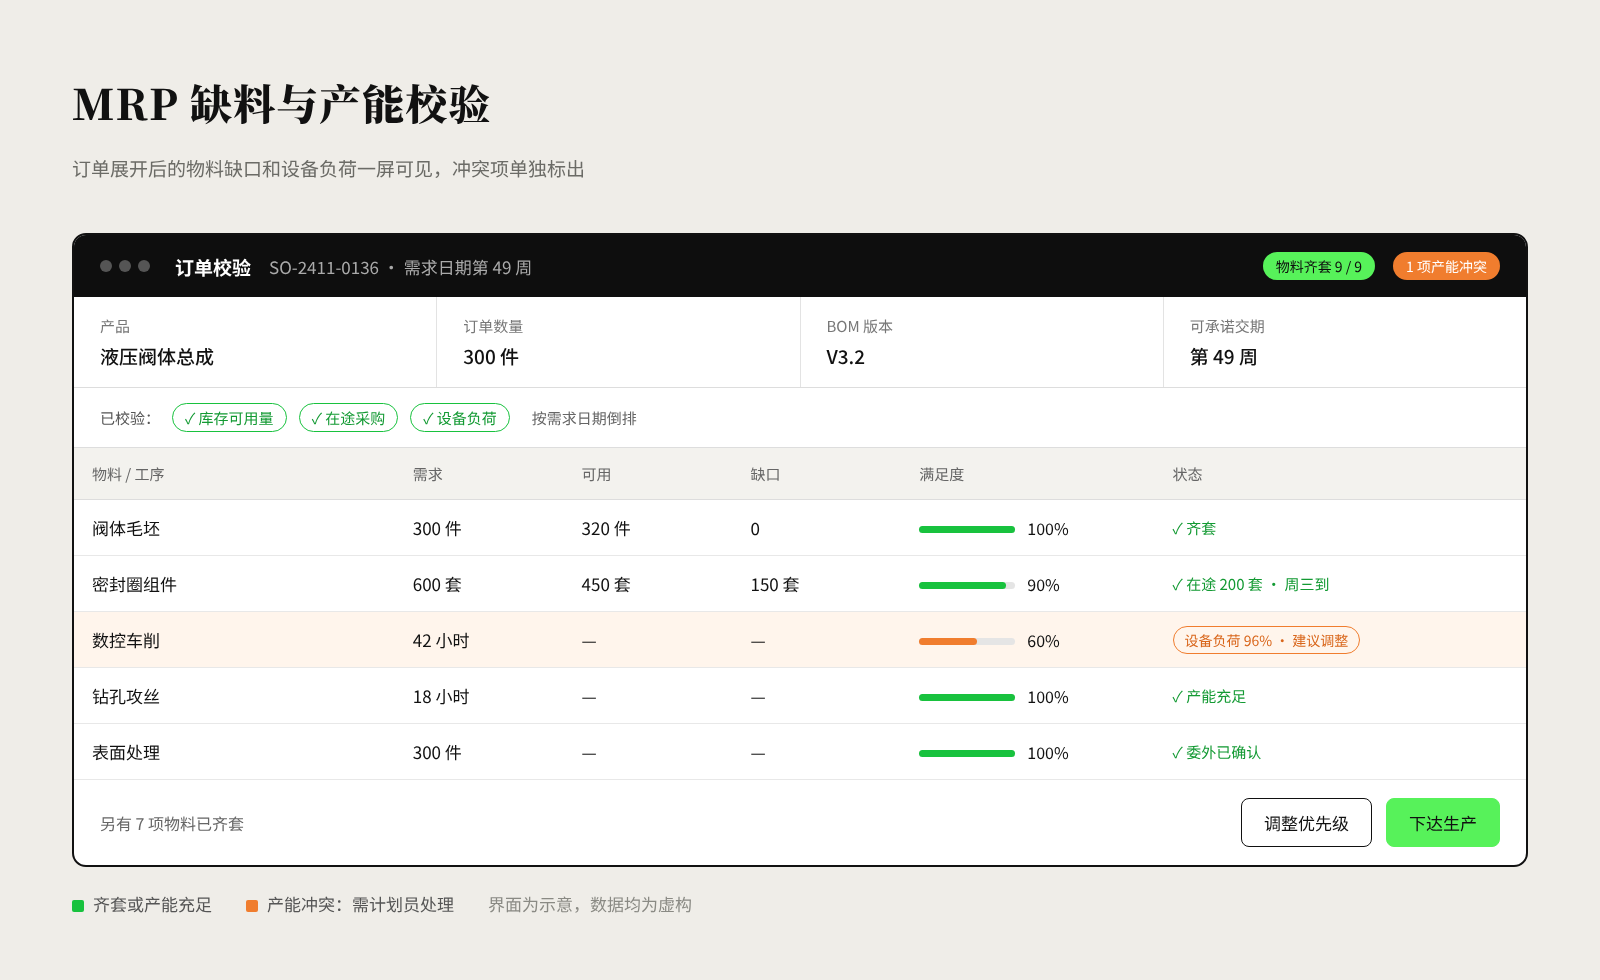
Carenza di materiali MRP e verifica della capacità (interfaccia a scopo illustrativo, dati fittizi)
Percorso di implementazione
Si è partiti da BOM e cicli di lavorazione dei prodotti principali, per poi introdurre la gestione del fabbisogno guidata dagli ordini.
In seguito è stato scelto un reparto produttivo per un pilota di rendicontazione delle fasi, verificando ore effettive, quantità completate e consumi di materiali.
Infine si sono estesi gradualmente analisi della capacità, gestione delle lavorazioni esterne e cruscotti di gestione.
Valore per il business
Le vendite possono promettere le consegne su dati più affidabili, gli acquisti conoscono in anticipo il fabbisogno di materiali e il reparto può comunicare tempestivamente l'avanzamento.
La direzione riesce a distinguere le vere cause dei ritardi, riducendo solleciti alla cieca e coordinamenti subiti.
Risultati del progetto (valori approssimativi): consegne puntuali circa 92%; ore di fermo per mancanza di materiali circa −60%; aderenza al piano circa 88%.
Indicatori monitorati nel tempo: puntualità delle consegne (OTD), aderenza al piano di produzione, ore di fermo per mancanza di materiali, giorni di rotazione dei semilavorati, scostamento tra ore pianificate ed effettive.
Che cosa ci insegna questo caso
La digitalizzazione di un'azienda manifatturiera non consiste nell'installare un software di gestione della produzione, ma nel costruire legami affidabili tra impegni di vendita, disponibilità di materiali, capacità del reparto ed esecuzione delle consegne.
*Per tutelare la riservatezza del cliente, le informazioni aziendali in questo caso sono state rese anonime, le schermate dell'interfaccia sono illustrative e i risultati sono valori approssimati e arrotondati.*
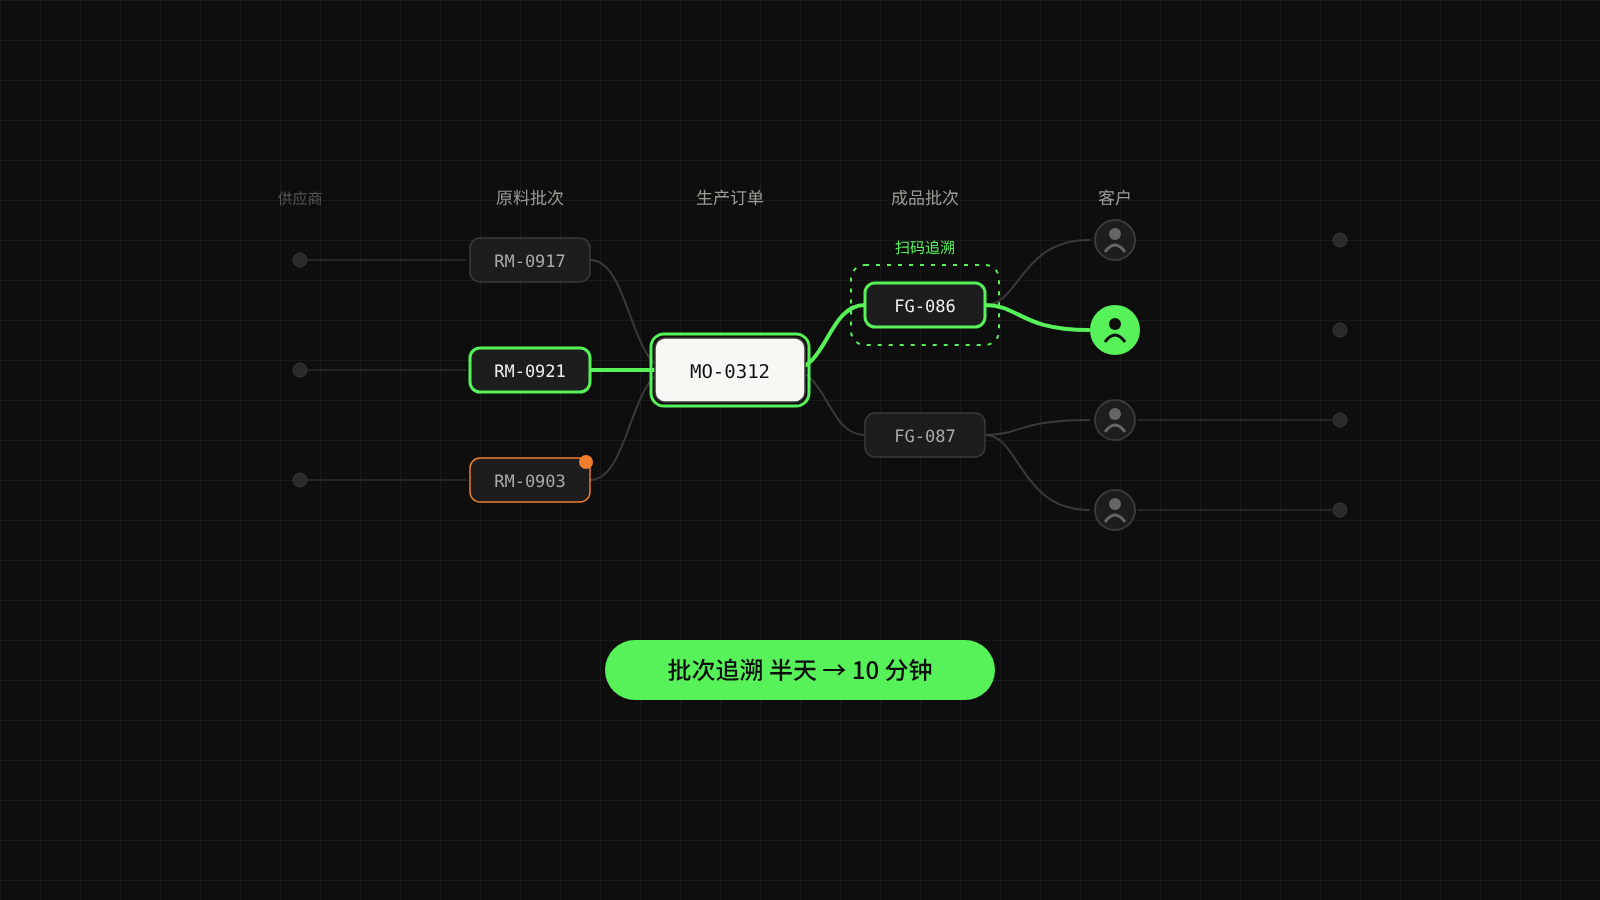
Tracciabilità dei lotti da mezza giornata a 10 minuti: ogni lotto di prodotto ha la sua storia
Un'azienda alimentare con più categorie di prodotto ha collegato acquisti, produzione, magazzino e consegne alle vendite in un'unica catena di dati: per qualsiasi lotto di prodotto finito si ricostruiscono l'origine delle materie prime e la destinazione presso i clienti. La tracciabilità dei lotti passa da circa mezza giornata a meno di 10 minuti.
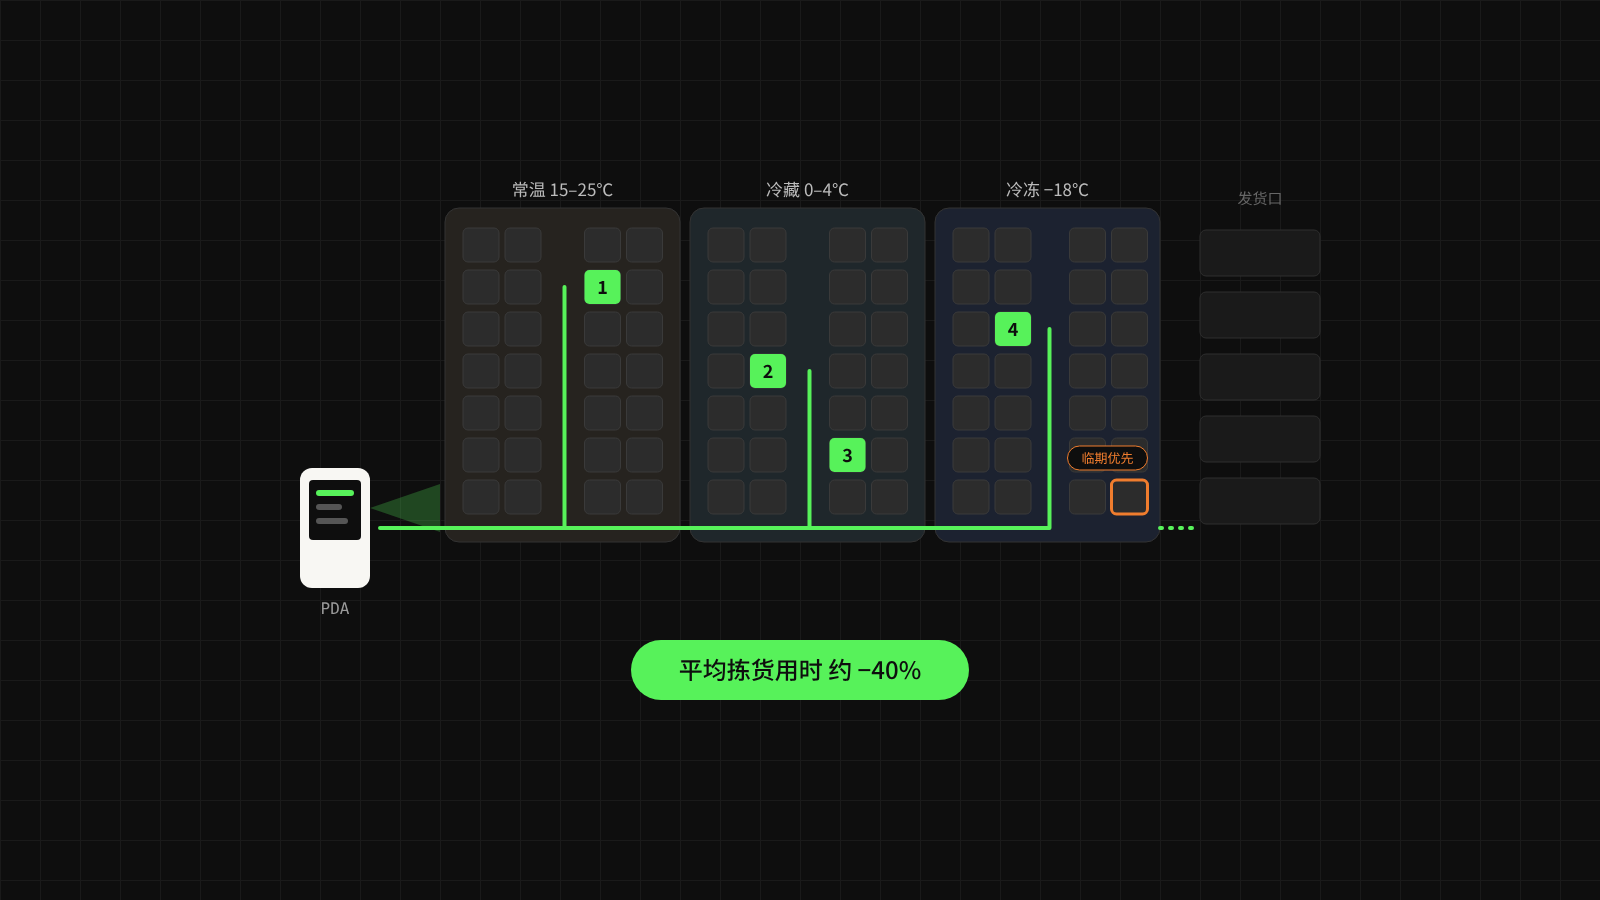
Giacenze a livello di ubicazione su tre zone di temperatura: tempo medio di picking ridotto di circa il 40%
Un grossista alimentare con prodotti a temperatura ambiente, refrigerati e surgelati ha portato le giacenze al livello di ubicazione e lotto, gestisce ricevimento, rifornimento e picking con terminali PDA e serve i lotti secondo il criterio della scadenza più vicina. Il tempo medio di picking si riduce di circa il 40% e il valore delle scorte in scadenza cala sensibilmente.
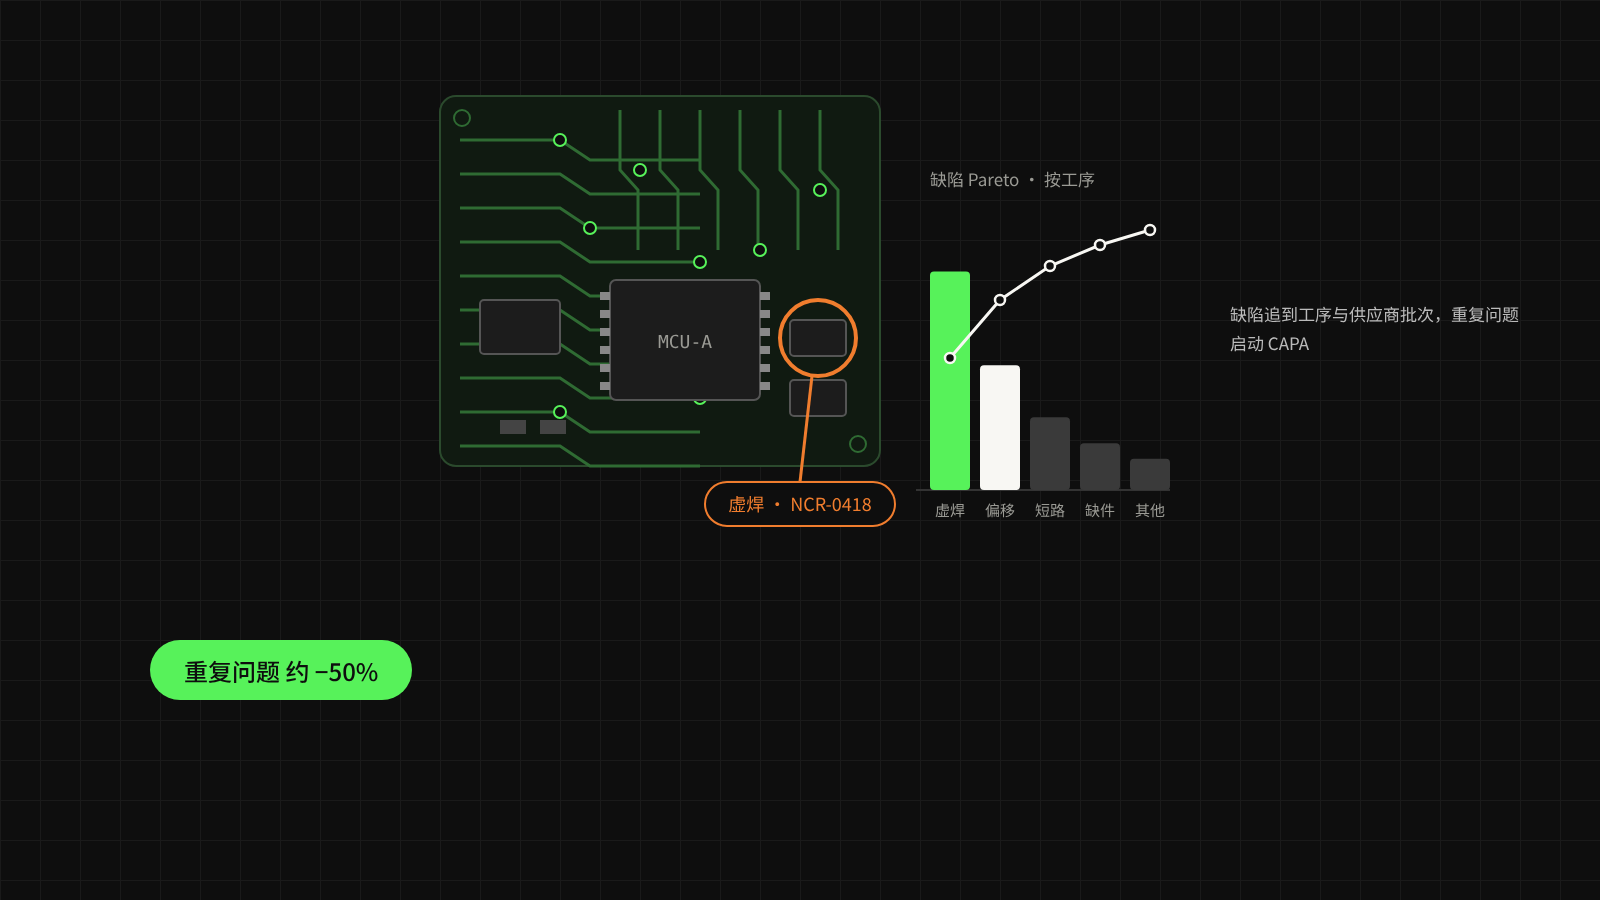
Problemi di qualità ricondotti a fase di lavorazione e lotto del fornitore: problemi ripetuti ridotti di circa il 50%
Un produttore di componenti elettronici e moduli di controllo collega i dati di collaudo a lotti e numeri di serie, traccia le anomalie di qualità con le NCR e avvia le CAPA per i problemi ripetuti o ad alto rischio. I reclami dei clienti si risalgono per numero di serie e i problemi di qualità ricorrenti calano di circa il 50%.