Études de cas · Entreprise d'usinage de pièces mécaniques
Les commandes de vente pilotent directement la planification de la production : livraisons à l'heure à environ 92 %
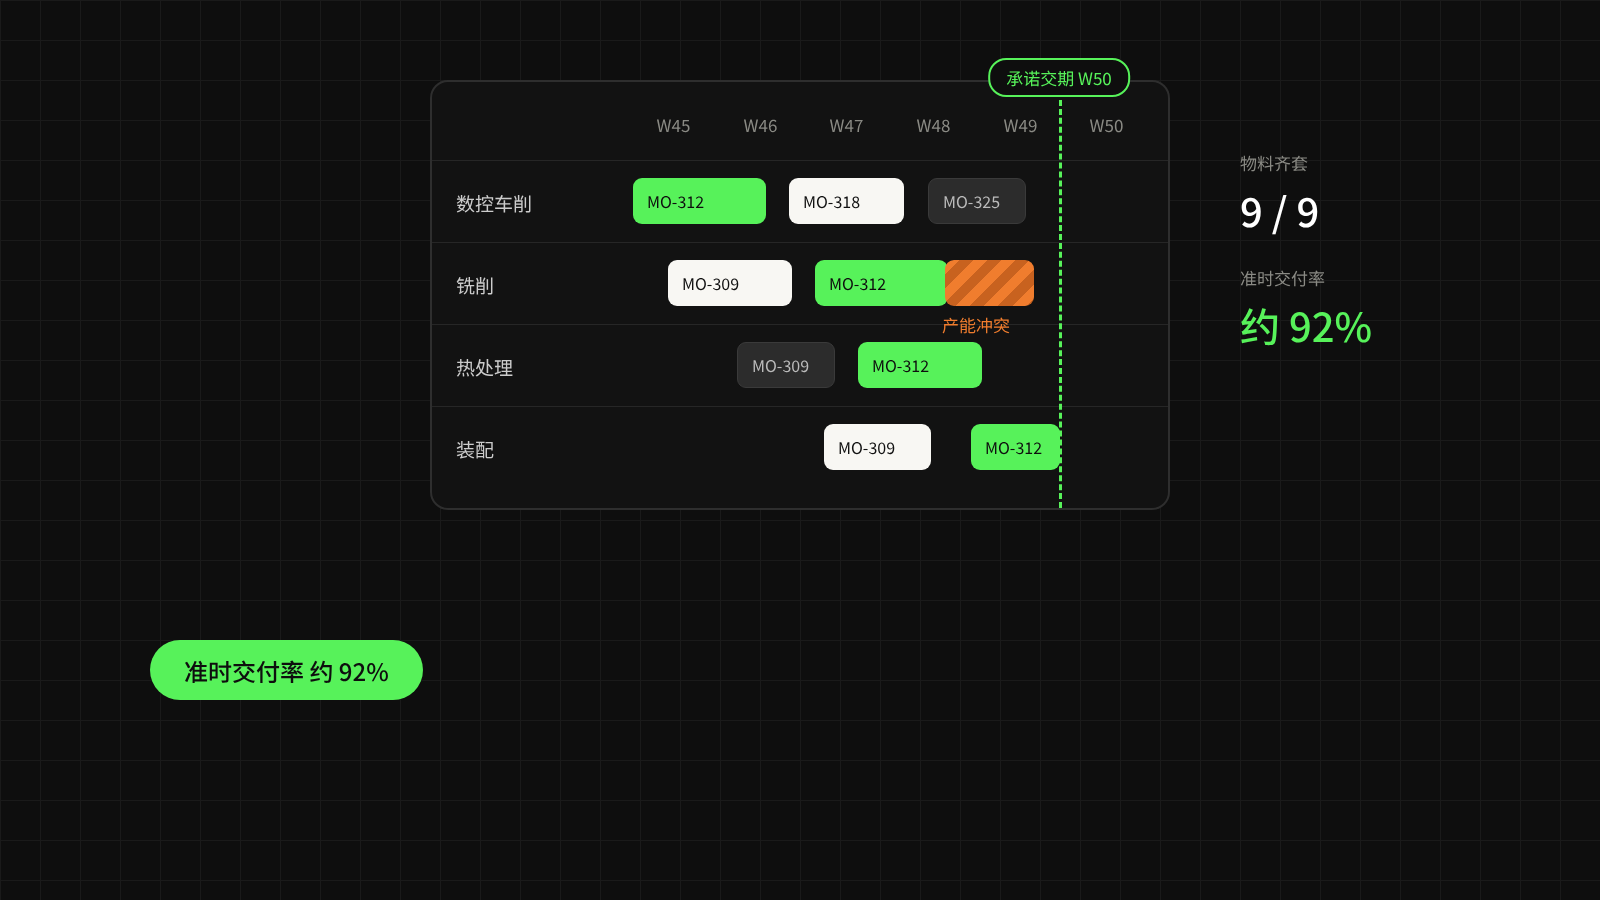
Un atelier d'usinage multi-produits en petites séries a fait piloter directement les besoins en matières et la vérification de capacité par les commandes de vente, avec un compte rendu d'activité en temps réel depuis les terminaux d'atelier. Les délais promis reposent désormais sur des données : le taux de livraison à l'heure passe d'environ 75 % à environ 92 % et les arrêts pour manque de matières diminuent nettement.
Une entreprise de mécanique fournissant des services d'usinage de pièces à des fabricants d'équipements industriels propose de nombreux types de produits, en petites séries, avec des délais très variables.
Elle utilisait déjà un ERP pour les achats, les ventes et les stocks, mais la planification de la production reposait encore principalement sur un fichier Excel tenu par les planificateurs.
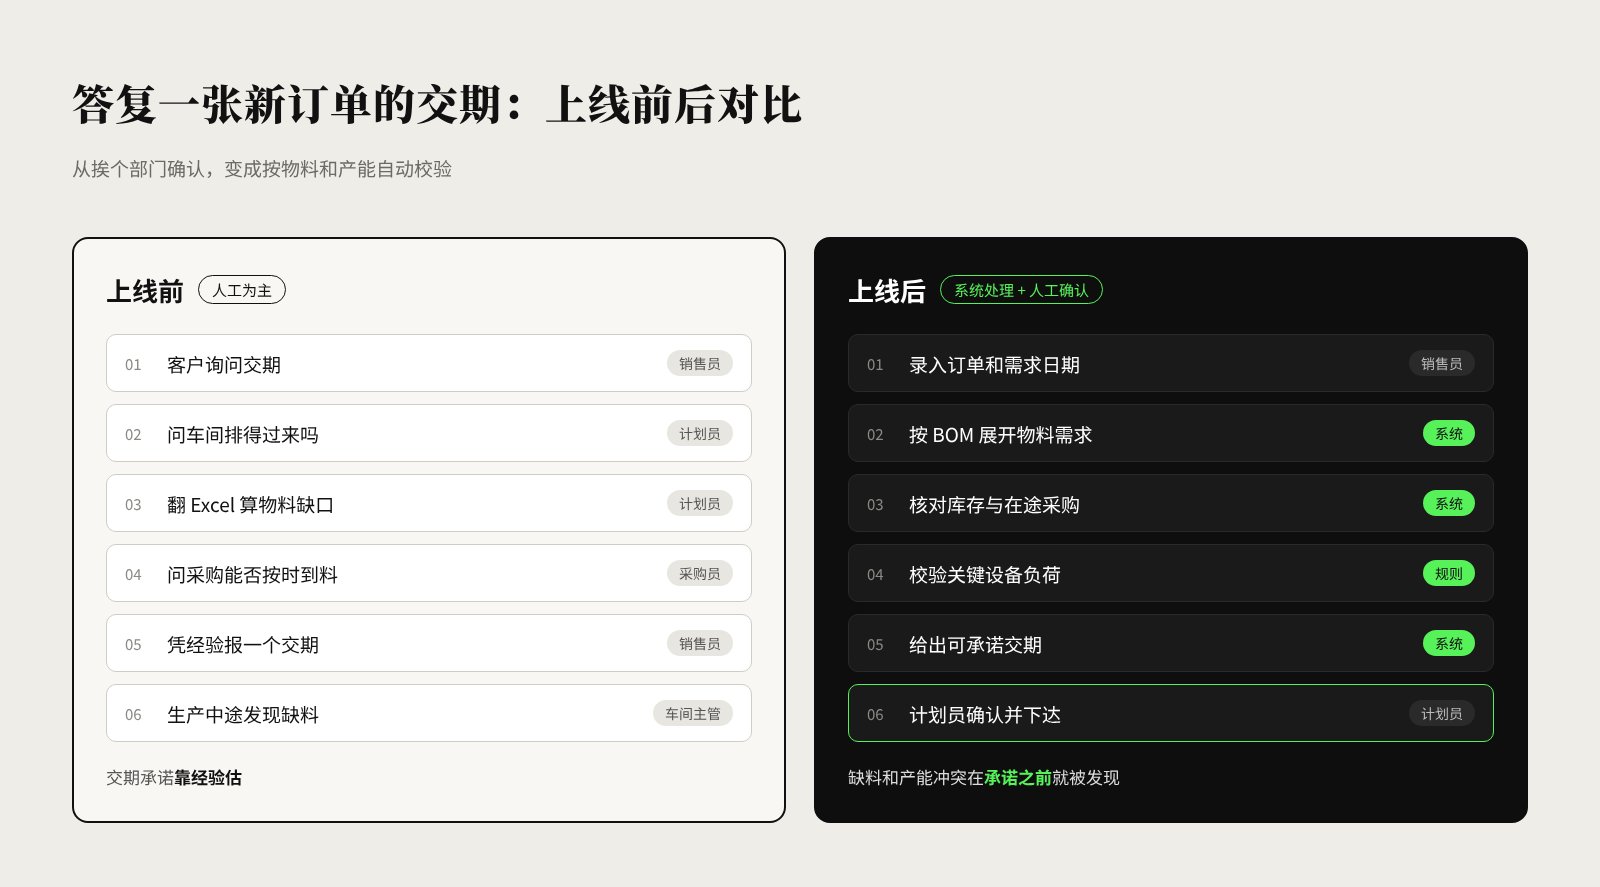
Pour promettre un délai à un client, les commerciaux devaient interroger séparément l'atelier, les achats et l'entrepôt. Le responsable d'atelier savait quelles commandes étaient en cours, mais avait du mal à évaluer à temps les manques de matières et la charge des machines.
Avec la hausse du volume de commandes, l'entreprise a connu de fréquents ajustements de planning, des achats urgents et des retards de livraison sur certaines commandes.
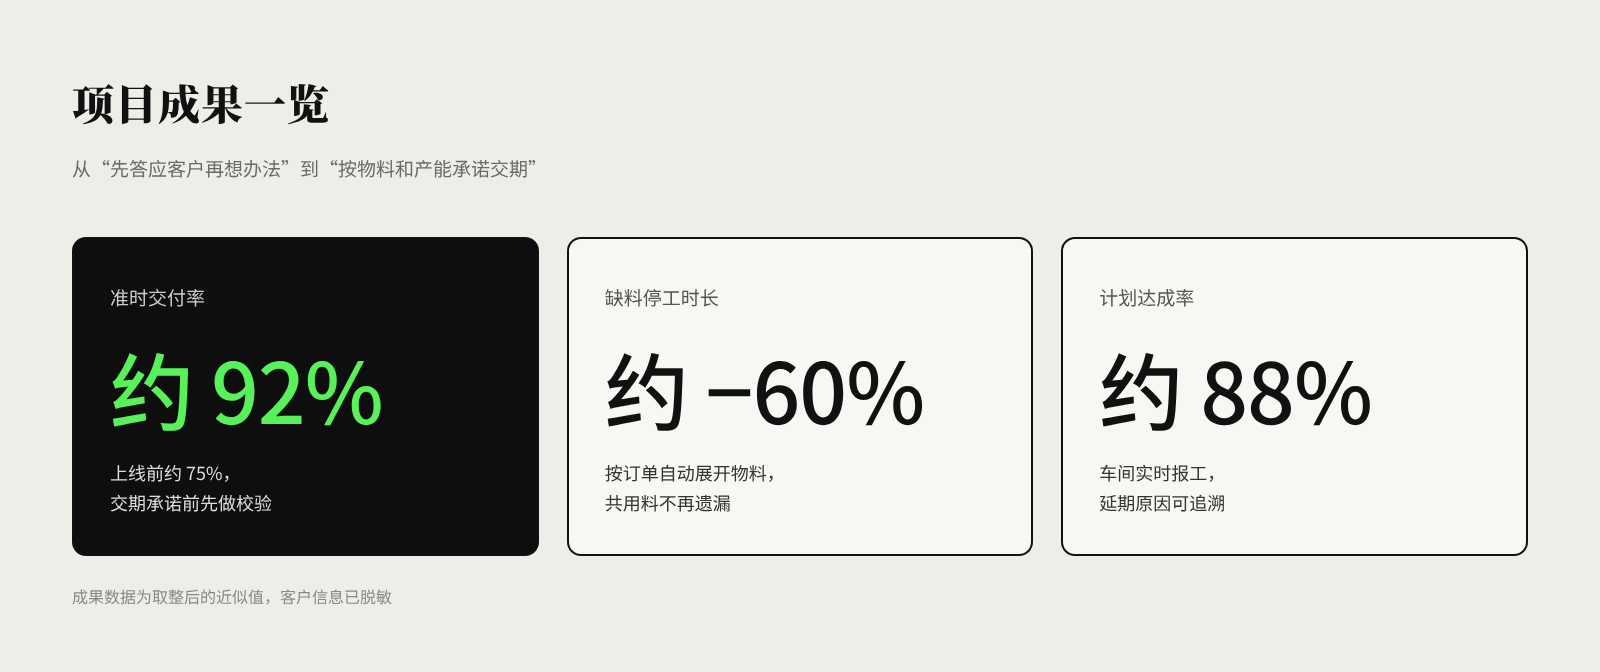
Résultats du projet : livraisons à l'heure d'environ 92 % ; durée des arrêts pour manque de matières d'environ −60 % ; taux de réalisation du plan d'environ 88 %
Contexte client
Ce type d'entreprise combine généralement la production sur commande (Make to Order) et une part de production sur stock.
Ses produits impliquent des nomenclatures (BOM) à plusieurs niveaux, différentes opérations d'usinage, de la sous-traitance et de multiples spécifications de matières premières.
Ce que l'entreprise doit vraiment gérer, ce n'est pas seulement le nombre de commandes, mais la façon dont la demande client se traduit en tâches d'achat, d'approvisionnement, de production et de livraison.
Les défis
Une planification de production déconnectée des commandes de vente
Lorsqu'un client formule une exigence de délai, les commerciaux ne disposent pas d'informations unifiées sur les matières et la capacité, et risquent de promettre au-delà de la capacité de production réelle.
Un plan d'achats fondé sur l'expérience individuelle
Une même matière première peut servir à plusieurs produits, et certaines matières imposent des quantités minimales d'achat et de longs délais d'approvisionnement.
Les planificateurs devaient agréger à la main les besoins de différentes commandes, avec un risque d'oublier des matières communes ou d'acheter en double.
Un avancement de l'exécution en atelier peu transparent
Les commandes étaient lancées en atelier, mais l'avancement réel des opérations, les encours et les reprises n'étaient pas remontés à temps dans le système.
La direction avait du mal à déterminer si un retard venait d'un manque de matières, d'une panne de machine ou d'une capacité de production insuffisante.
La solution numérique de SHEPHARD
Répondre sur le délai d'une nouvelle commande : avant et après la mise en service
Étape 1 : normaliser les données de référence produit et process
Unifier les codes de matières, les BOM, les gammes de fabrication, les centres de travail et les temps standard.
Établir des règles de gestion des versions de BOM afin de savoir précisément quelle version de la structure produit s'applique à une commande en production.
Pour les opérations sous-traitées, définir séparément le processus de sous-traitance et l'état des stocks.
Étape 2 : mettre en place le calcul des besoins en matières (MRP)
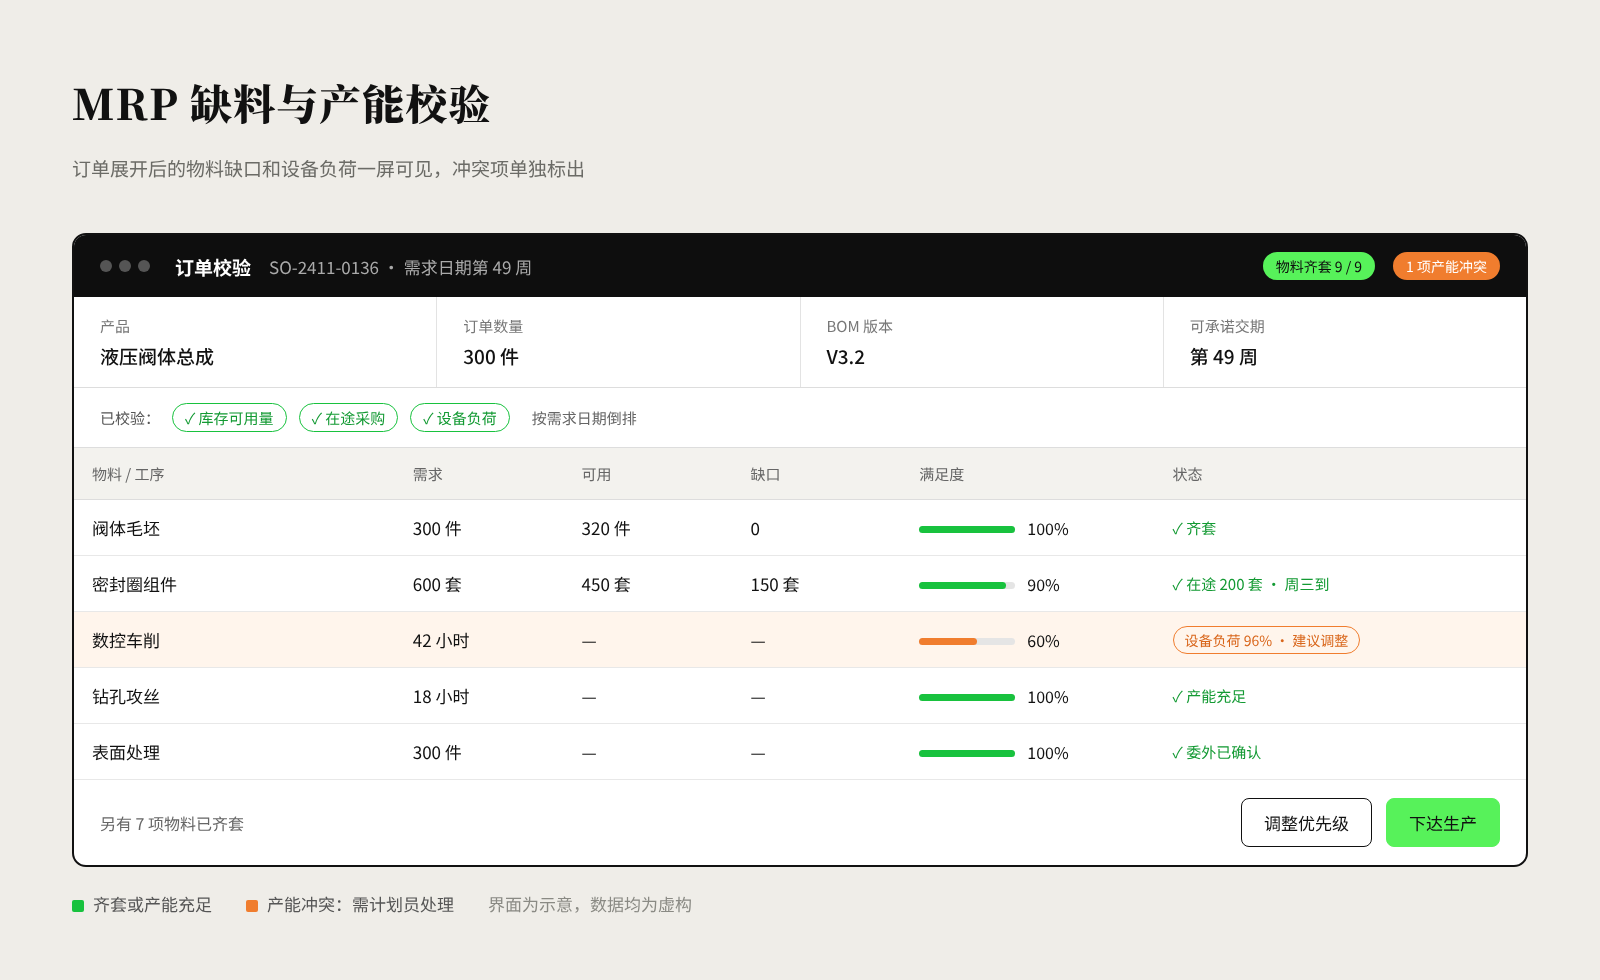
Intégrer au calcul des besoins en matières les commandes de vente confirmées, les stocks disponibles, les achats en cours et les ordres de fabrication existants.
Le système éclate les besoins en matières premières selon la structure produit et génère des suggestions de réapprovisionnement en tenant compte des délais d'approvisionnement et des dates de besoin de production.
Les planificateurs n'ont plus à calculer à la main les manques de matières à partir de plusieurs fichiers Excel.
Étape 3 : instaurer la vérification de capacité et l'ordonnancement
Intégrer à la planification les centres de travail, les équipes, les temps standard et les priorités de commande.
Avant de promettre un délai, vérifier la charge des équipements critiques et la disponibilité des matières.
En cas de conflit de capacité ou de manque de matières, le système invite le planificateur à réajuster les priorités.
Étape 4 : déployer le processus d'exécution de production en atelier
Enregistrer, depuis des terminaux de poste ou des appareils mobiles, le début, la pause et la fin des opérations, les temps réels, les quantités produites et les pièces défectueuses.
Les informations d'exécution clés sont réécrites dans l'ERP, créant le lien entre ordres de fabrication, opérations et consommations réelles.
Étape 5 : mettre en place l'analyse des anomalies de production
Définir des alertes pour les attentes prolongées de matières, les dépassements de temps prévu, les arrêts de machines et les pertes anormales.
Rattacher les problèmes à l'ordre de fabrication et à l'étape responsables, pour appuyer la coordination des livraisons et l'amélioration continue.
Manques de matières MRP et vérification de capacité (interface illustrative, données fictives)
Feuille de route de mise en œuvre
Commencer par clarifier les BOM et les gammes des produits principaux, puis établir la gestion des besoins en matières pilotée par les commandes.
Choisir ensuite un atelier de production pour un pilote de déclaration d'opérations, afin de valider les temps réels, les quantités terminées et les consommations de matières.
Enfin, étendre progressivement à l'analyse de capacité, à la gestion de la sous-traitance et aux tableaux de bord de pilotage.
Valeur pour l'entreprise
Les commerciaux peuvent promettre des délais sur une base de données plus fiable, les achats connaissent à l'avance les besoins en matières et l'atelier peut remonter l'avancement de la production en temps utile.
La direction peut distinguer les vraies causes des retards de commandes, ce qui réduit les relances à l'aveugle et la coordination subie.
Résultats du projet (valeurs approximatives) : livraisons à l'heure d'environ 92 % ; durée des arrêts pour manque de matières d'environ −60 % ; taux de réalisation du plan d'environ 88 %.
Indicateurs suivis en continu : taux de livraison à l'heure (OTD), taux de réalisation du plan de production, durée des arrêts pour manque de matières, rotation des encours en jours, écart entre temps prévus et temps réels.
Ce que ce cas nous enseigne
La transformation numérique d'un industriel ne consiste pas simplement à installer un logiciel de gestion de production : elle consiste à établir un lien métier fiable entre les promesses commerciales, l'approvisionnement en matières, la capacité de l'atelier et l'exécution des livraisons.
*Afin de protéger la confidentialité du client, les informations sur l'entreprise ont été anonymisées dans ce cas, les captures d'écran sont illustratives et les résultats sont des valeurs approchées et arrondies.*
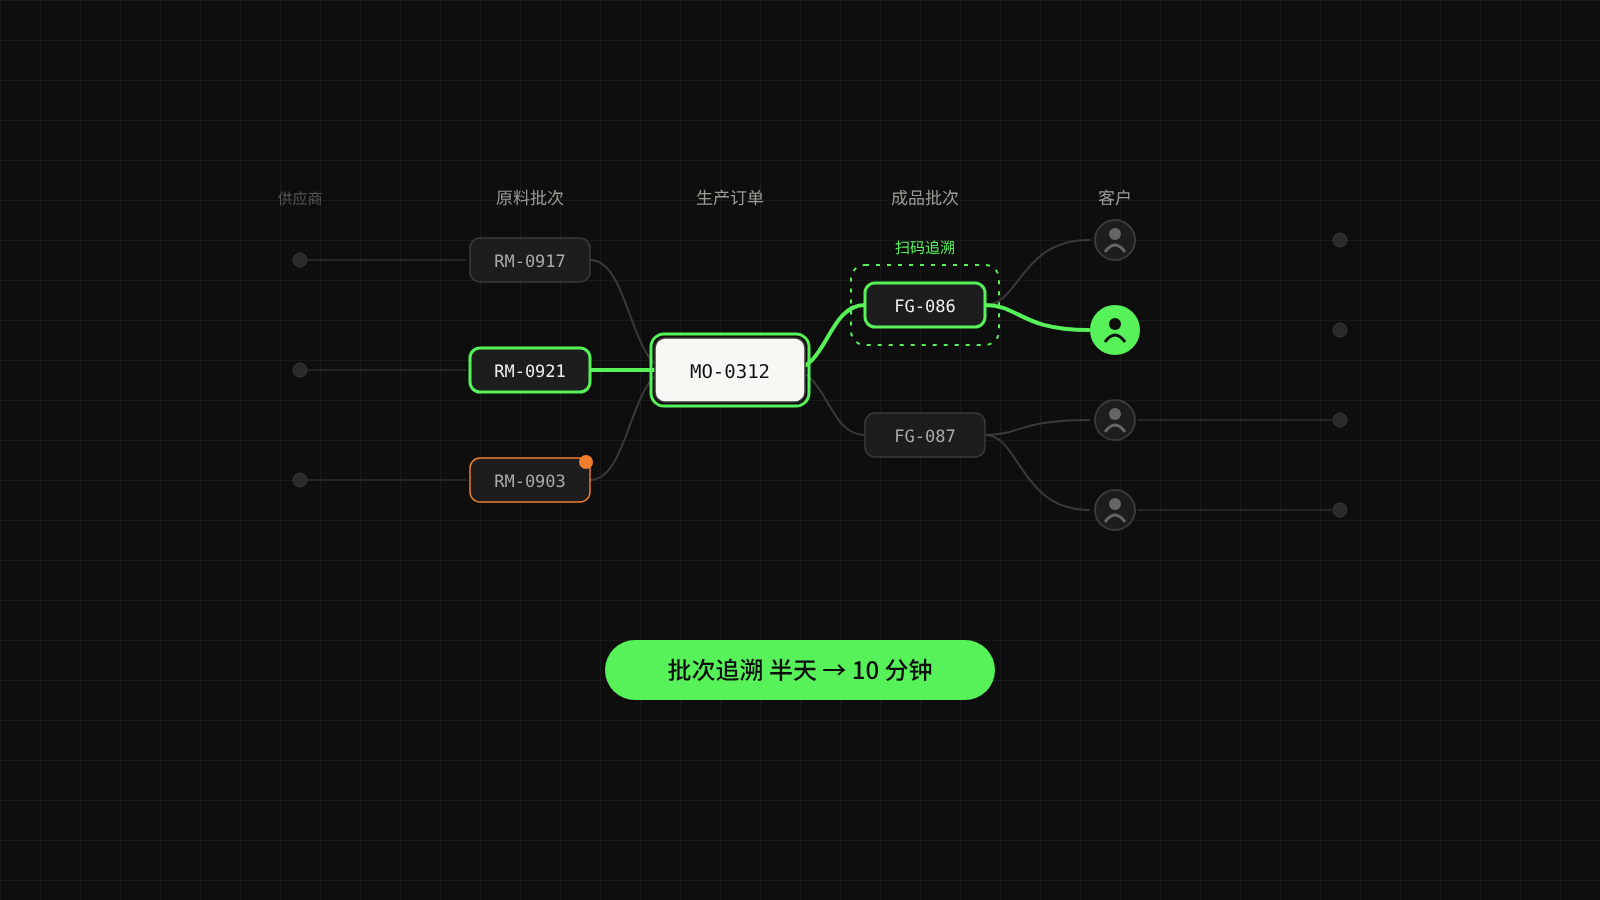
Traçabilité des lots : de une demi-journée à 10 minutes, chaque lot de produits est traçable
Un fabricant agroalimentaire multi-catégories a relié achats, production, stockage et livraison commerciale en une seule chaîne de données : pour n'importe quel lot de produits finis, il est possible de retrouver l'origine des matières premières et la destination chez les clients. La traçabilité d'un lot passe d'environ une demi-journée à moins de 10 minutes.
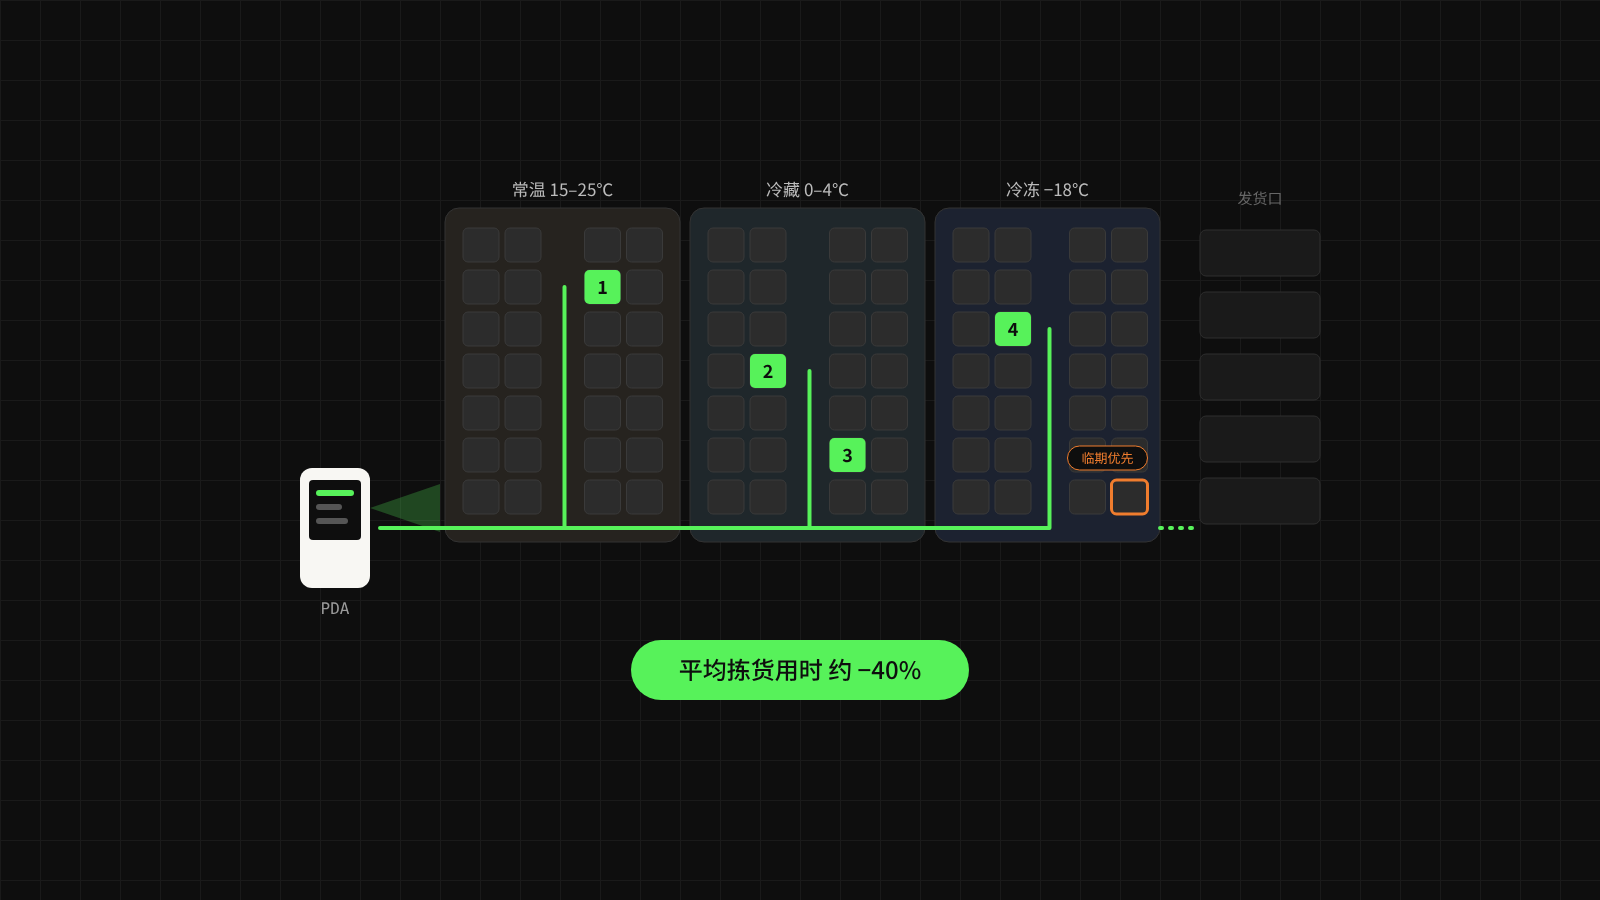
Grossiste alimentaire à trois zones de température
Un stock précis à l'emplacement près sur trois zones de température, un temps de préparation moyen réduit d'environ 40 %
Un grossiste en produits alimentaires ambiants, réfrigérés et surgelés a rendu son stock précis jusqu'à l'emplacement et au lot, géré réception, réapprovisionnement et préparation de commandes sur PDA et appliqué la sortie par péremption la plus proche. Le temps de préparation moyen baisse d'environ 40 % et la valeur des stocks proches de la péremption recule nettement.
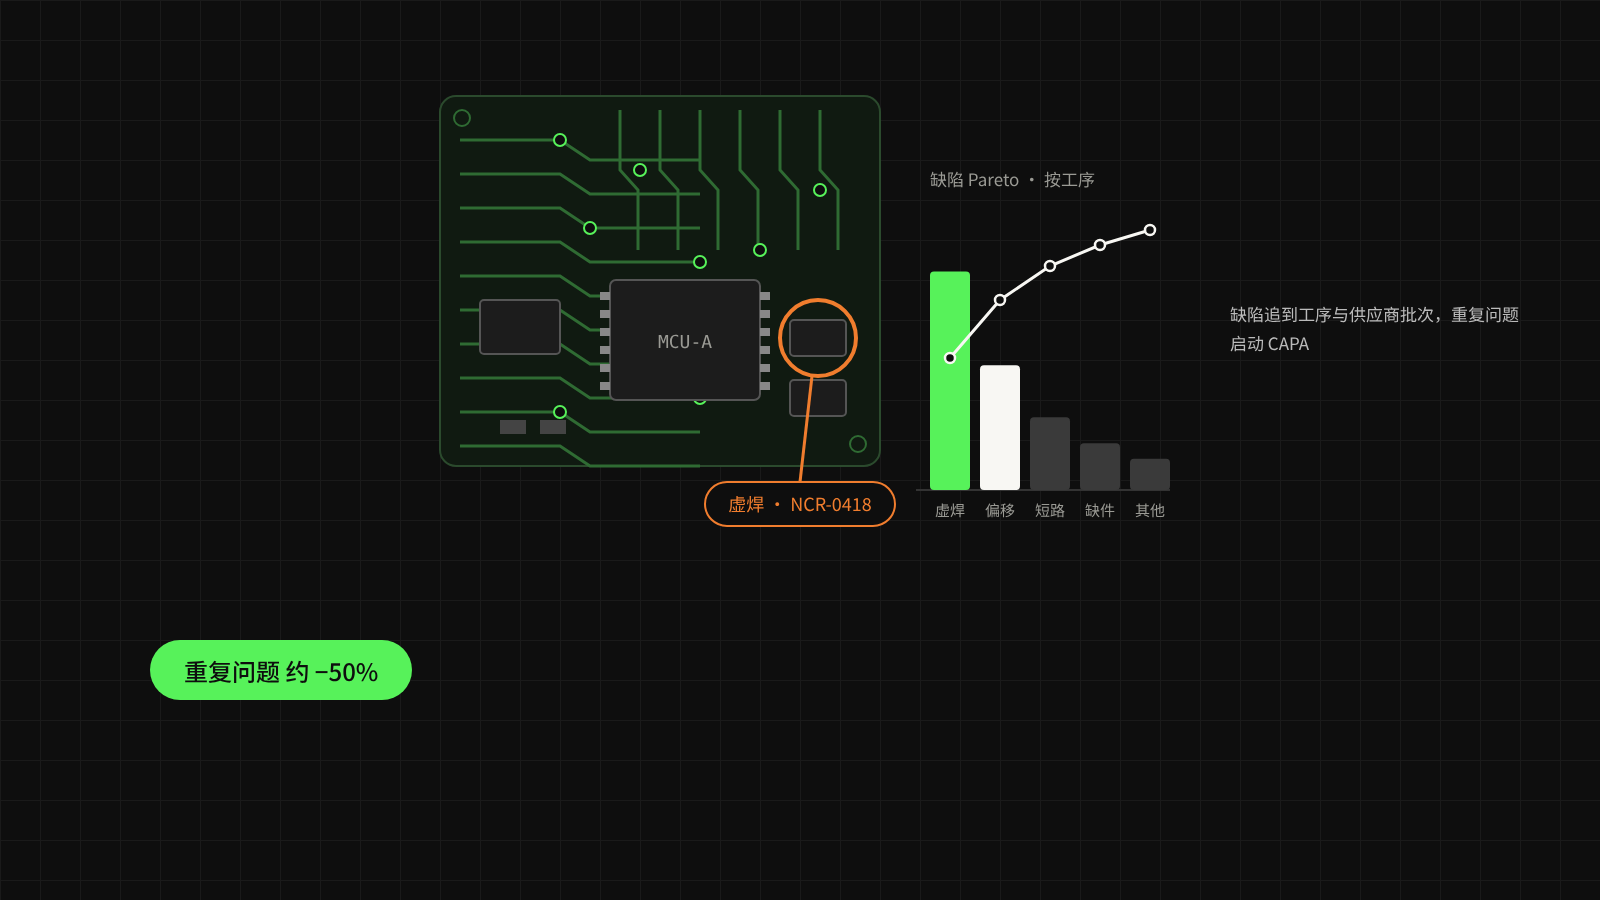
Les problèmes qualité remontés jusqu'à l'étape de fabrication et au lot fournisseur : environ 50 % de problèmes récurrents en moins
Un fabricant de composants électroniques et de modules de commande a rattaché les données de contrôle aux lots et aux numéros de série, suivi les anomalies qualité par des NCR et lancé des CAPA pour les problèmes récurrents ou à haut risque. Les réclamations clients sont traçables par numéro de série, et les problèmes qualité récurrents ont diminué d'environ 50 %.
Présentez-nous la situation de votre entreprise, vos enjeux de gestion et vos objectifs : nous explorerons avec vous la démarche numérique la plus adaptée.