多品类食品制造企业
批次追溯从半天缩短到 10 分钟,每批产品都有迹可循
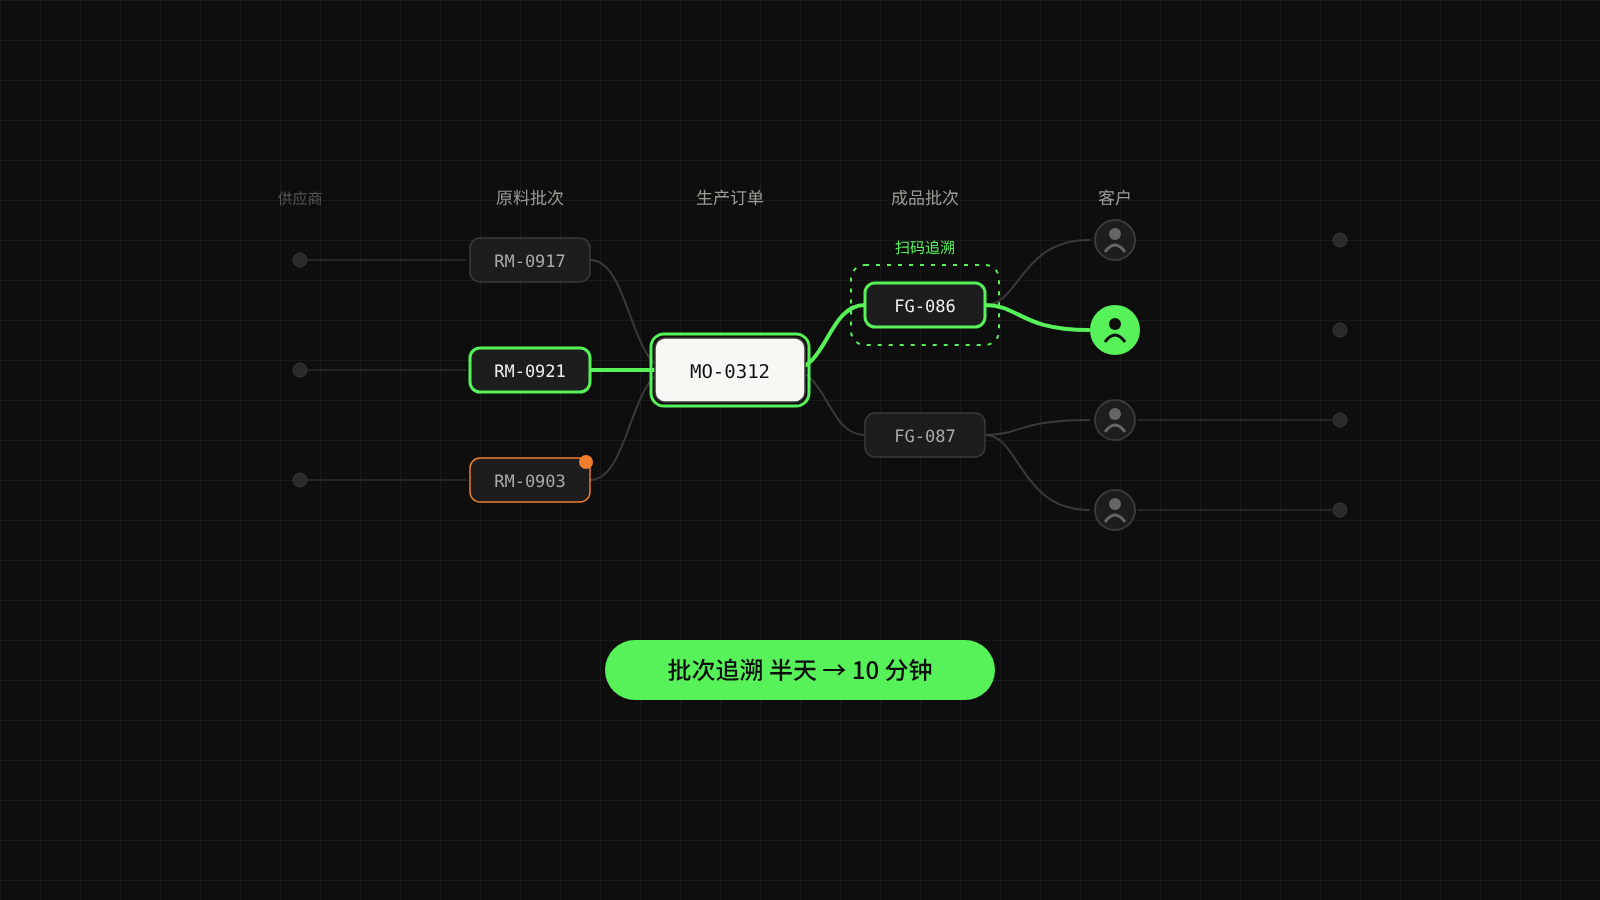
一家多品类食品制造企业把采购、生产、仓储和销售交付连成一条数据链:任意一个成品批次都能还原原料来源和客户去向,批次追溯从约半天缩短到 10 分钟以内。
阅读更多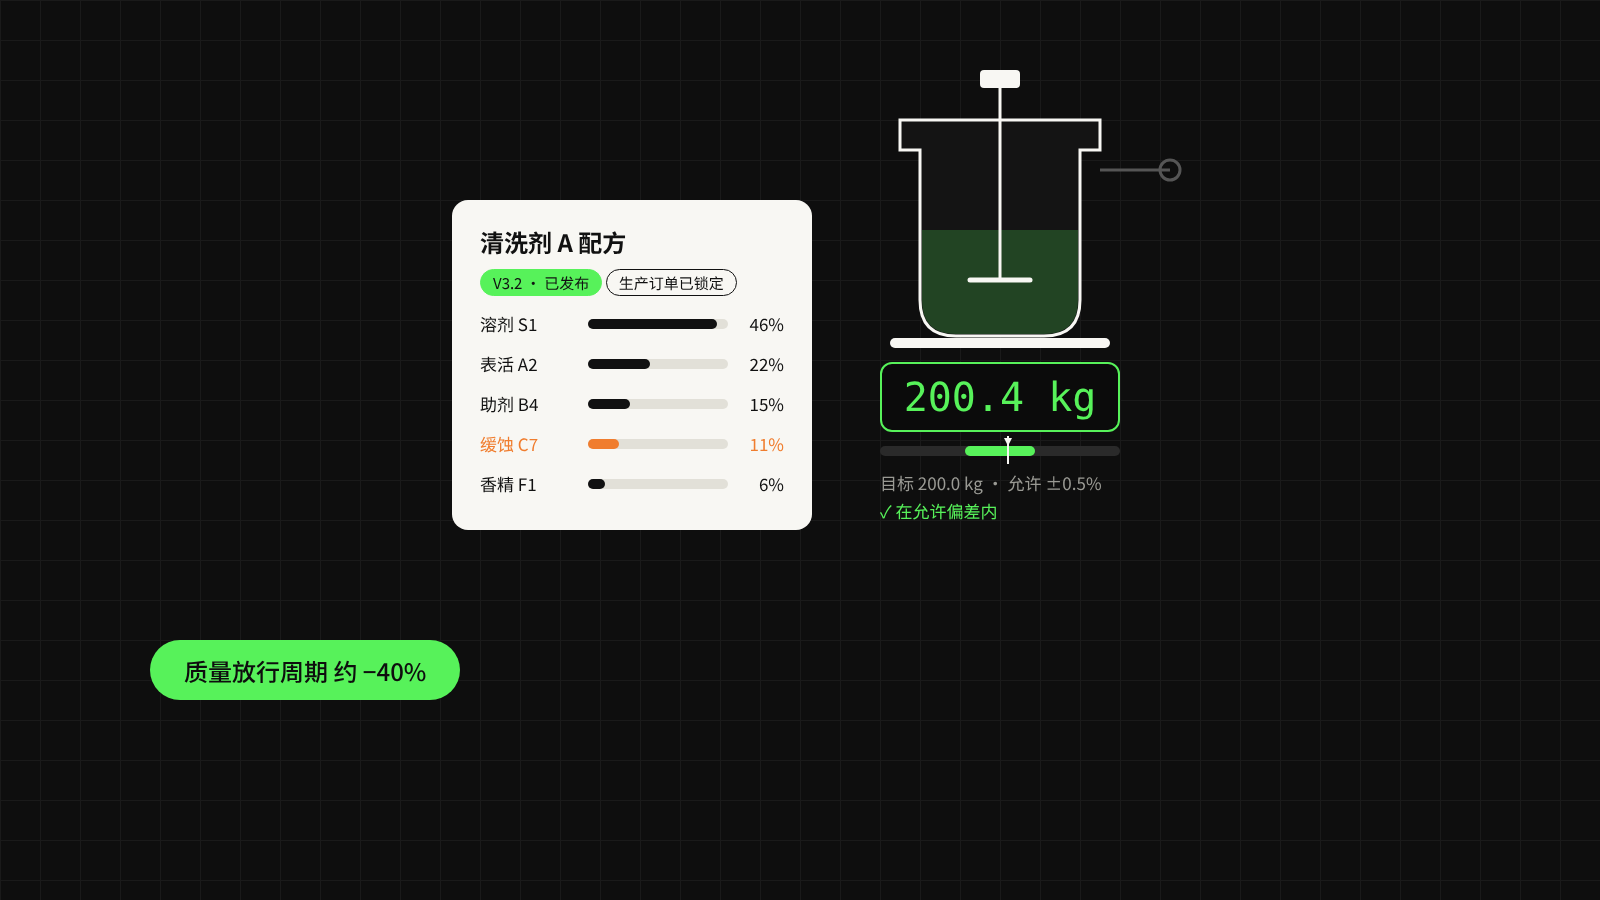
客户案例 · 化工新材料企业
一家生产工业清洗剂和功能性添加剂的企业,把配方版本、原料批次、实际投料和质量放行连成一套受控流程:每批产品都能还原所用配方和原料,未放行库存无法出库。
一家生产工业清洗剂、功能性添加剂和专用化学材料的制造企业,需要根据不同客户需求调整产品规格和生产配方。
企业的产品配方长期由技术部门单独管理,生产人员按照纸质工艺单执行,原料领用和实际称重记录则通过不同表格保存。
当企业扩大产品品类并增加生产班次后,配方版本、原料批次和实际投料记录之间缺少统一关联的问题逐渐显现。
配方版本缺少统一控制
技术部门更新配方后,生产现场可能仍然保留旧版本文件。
如果缺少明确的审批和生效机制,就可能出现不同批次采用不同配方却没有完整记录的情况。
理论用量与实际用量难以核对
生产过程中的称重、补料和损耗依赖人工填写,数据记录不及时。
质量放行与库存状态脱节
成品完成生产后,还需要经过必要的质量检查。
如果质量放行状态没有与库存系统连接,就难以有效限制未经批准的成品出库。
第一步:建设受控配方管理体系
建立配方版本、有效日期、审批人、适用产品及相关工艺参数。
通过角色权限控制配方的查看、修改和发布。
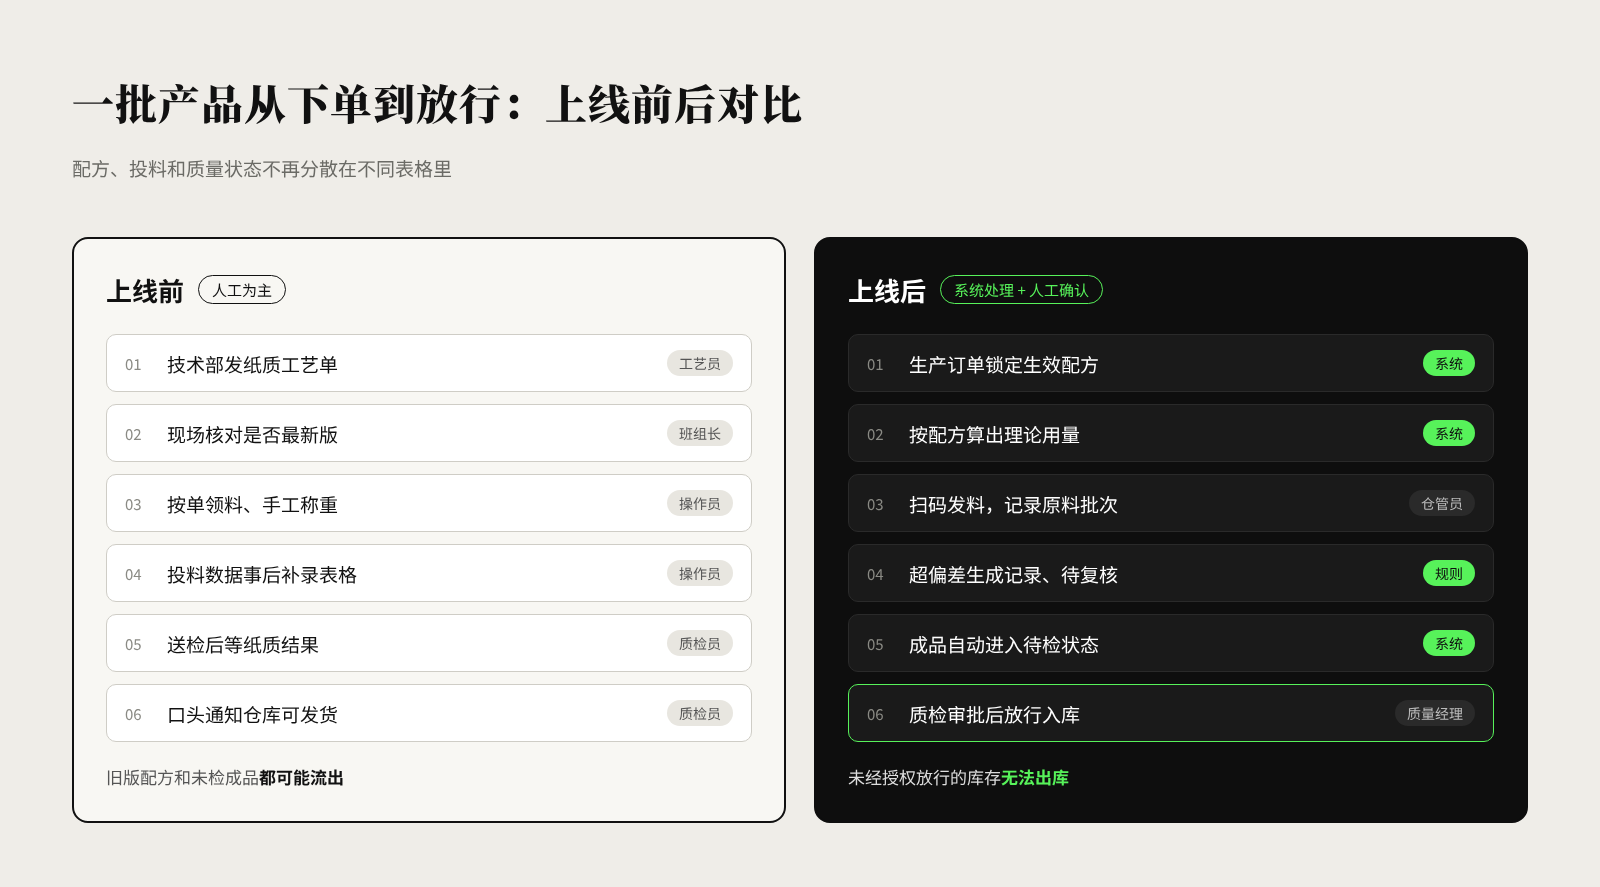
生产订单生成时固定其使用的配方版本,保证后续能够还原实际执行依据。
第二步:连接生产订单与原料批次
生产任务根据配方计算理论原料需求。
仓库发料时记录具体原料批次及数量,生产现场记录实际投入和必要的生产参数。
对于涉及电子称重设备的场景,可以在设备具备可靠数据接口的前提下进行自动采集,降低人工转录误差。
第三步:建立生产偏差管理
将实际投料与允许偏差范围进行比较。
当投料数量、批次或关键工艺参数出现异常时,系统生成偏差记录,要求相应人员复核。
第四步:打通质量检验和库存放行
生产完成的产品进入待检状态。
质量检验通过并完成授权审批后,系统才允许相应库存进入可销售或可发货状态。
第五步:统一批次成本与质量记录
将生产订单、实际物料消耗、损耗及检验结果进行关联。
为产品质量分析、成本核算和异常调查提供统一依据。
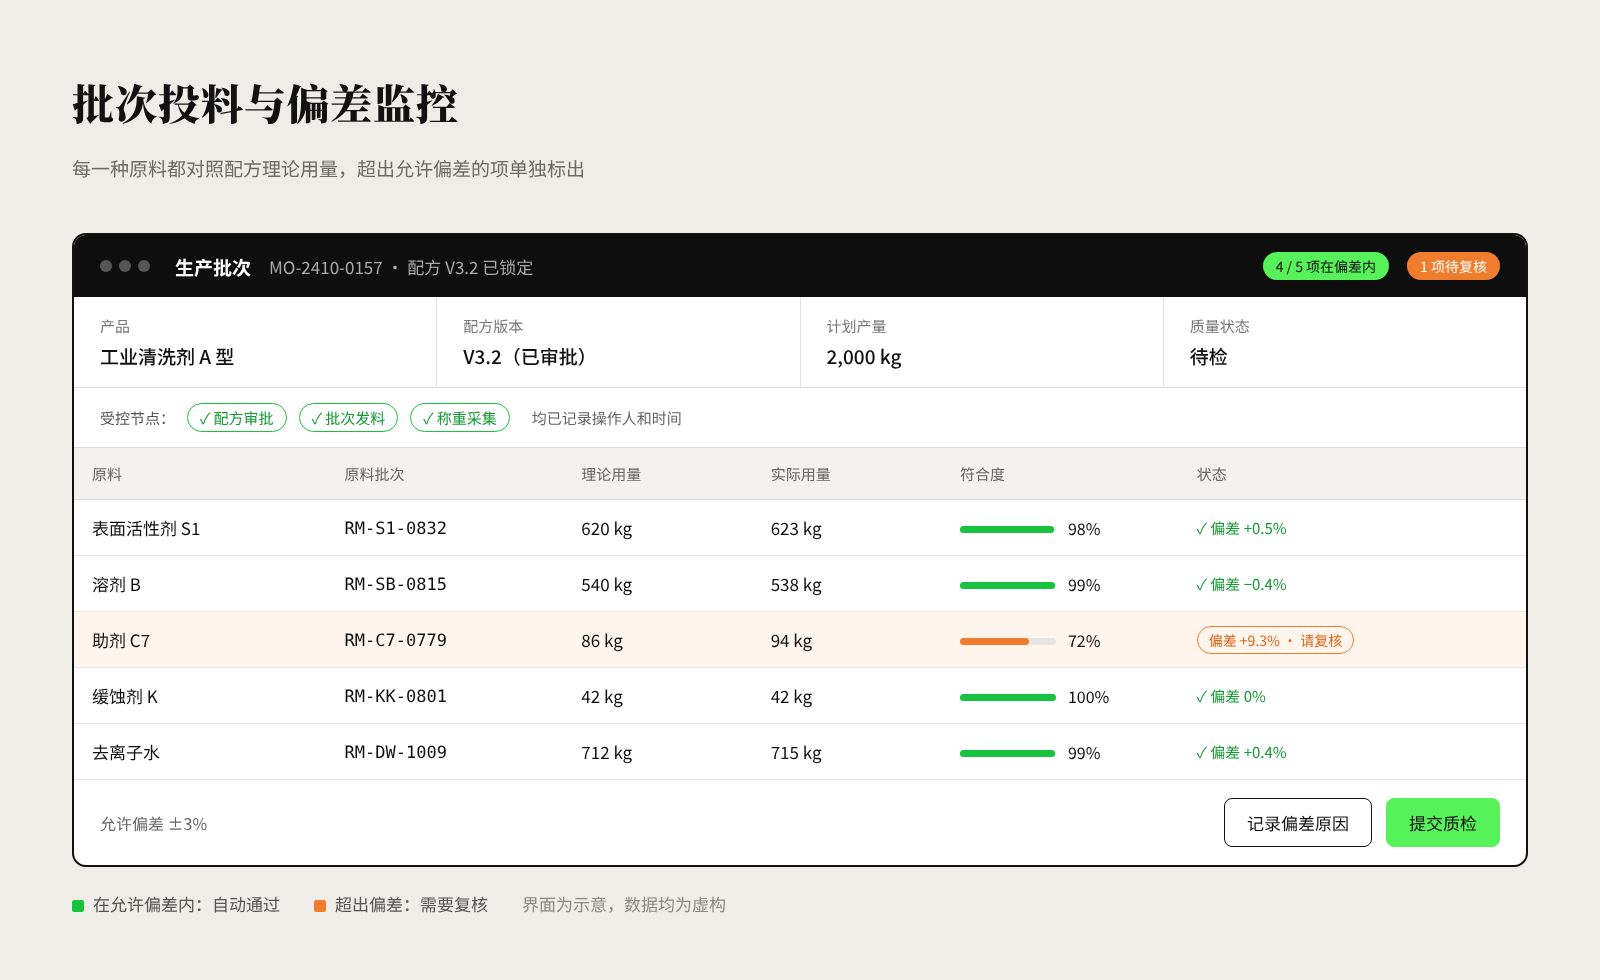
项目首先整理配方及产品主数据,建立受控的版本管理流程。
随后完成生产执行记录、批次管理和质量状态联动。
对于关键设备的数据采集与异常控制,需要通过现场测试验证可靠性,并保留符合生产要求的人工应急程序。
企业能够更准确地掌握产品采用的配方版本、实际使用的原材料、生产偏差及质量放行状态。
技术部门、生产部门和质量部门不再各自维护互相脱节的数据。
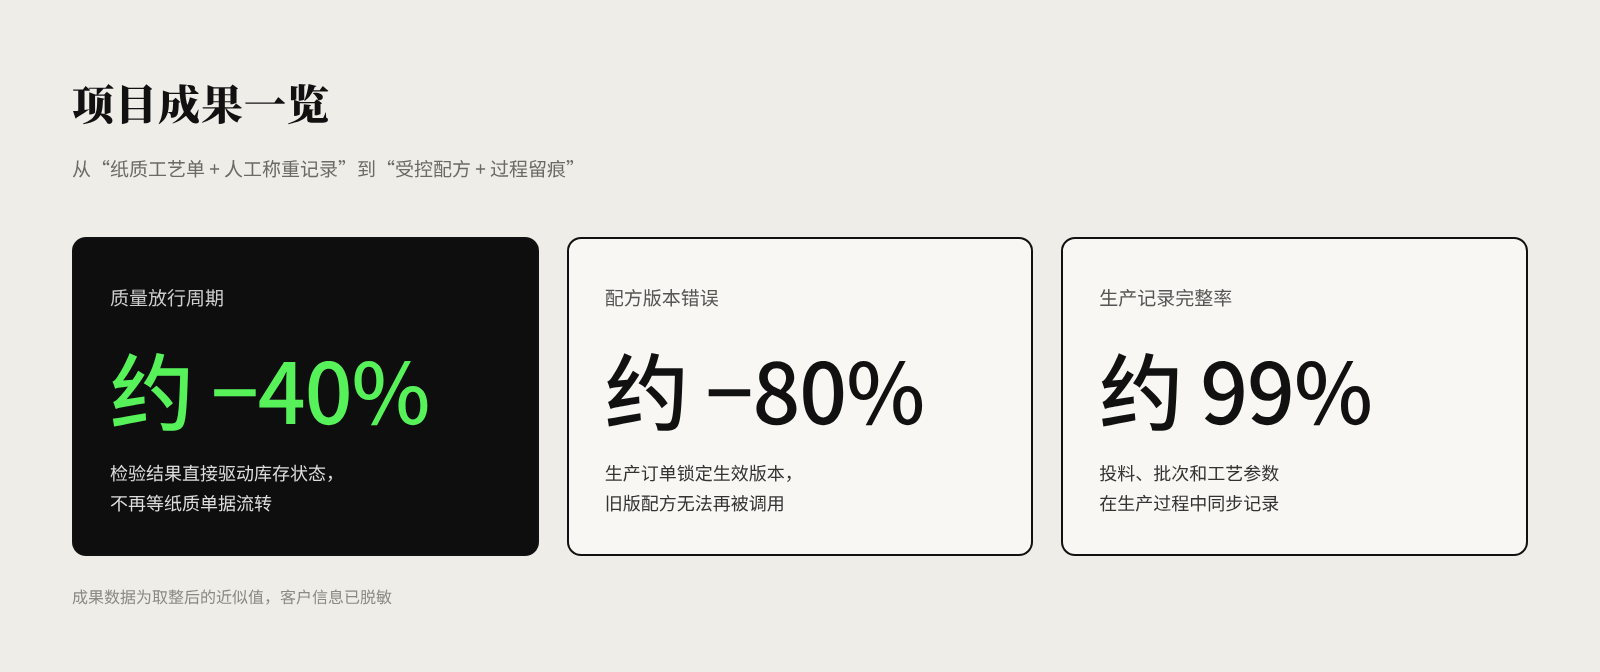
项目成果(近似值): 质量放行周期 约 −40%;配方版本错误 约 −80%;生产记录完整率 约 99%。
持续跟踪的指标: 配方版本错误事件、实际投料偏差率、生产记录完整率、质量放行周期、批次成本差异。
配方型制造企业最重要的数字化资产之一,是能够被执行、被验证、被追溯的生产知识。
让配方管理与现场执行真正连接,比单纯保存配方文件更有价值。
*为保护客户隐私,本案例中的企业信息已做脱敏处理,界面截图为示意,成果数据为取整后的近似值。*
多品类食品制造企业
一家多品类食品制造企业把采购、生产、仓储和销售交付连成一条数据链:任意一个成品批次都能还原原料来源和客户去向,批次追溯从约半天缩短到 10 分钟以内。
阅读更多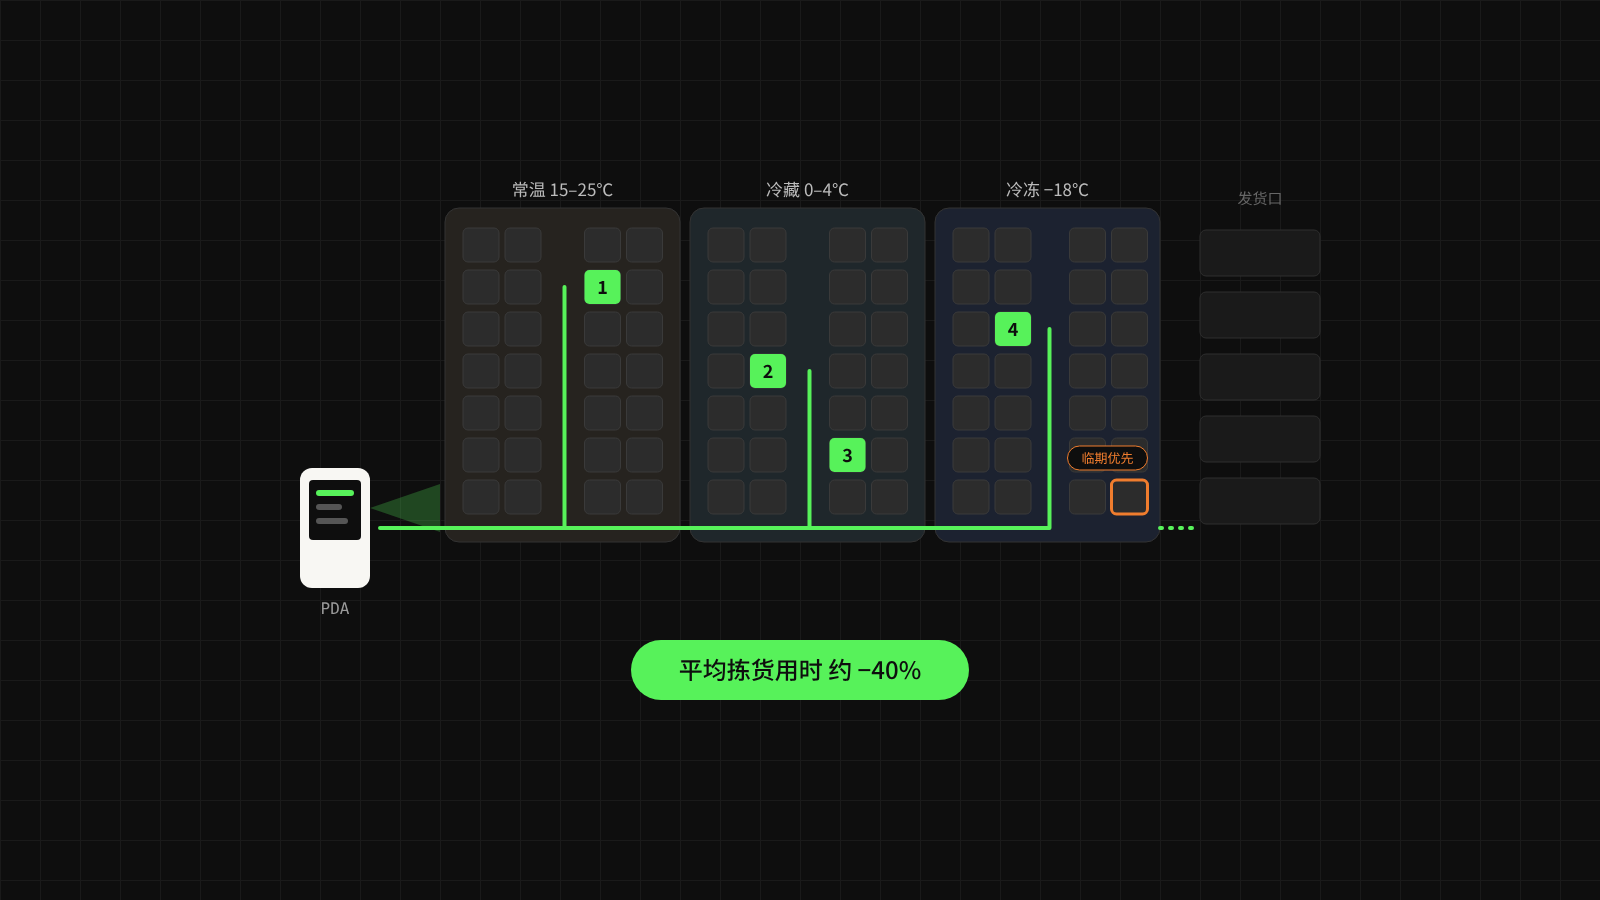
三温区食品批发企业
一家经营常温、冷藏和冷冻食品的批发企业,把库存精确到货位和批次,用 PDA 完成收货、补货和拣货,并按最早到期优先出库,平均拣货用时缩短约 40%,临期库存金额明显下降。
阅读更多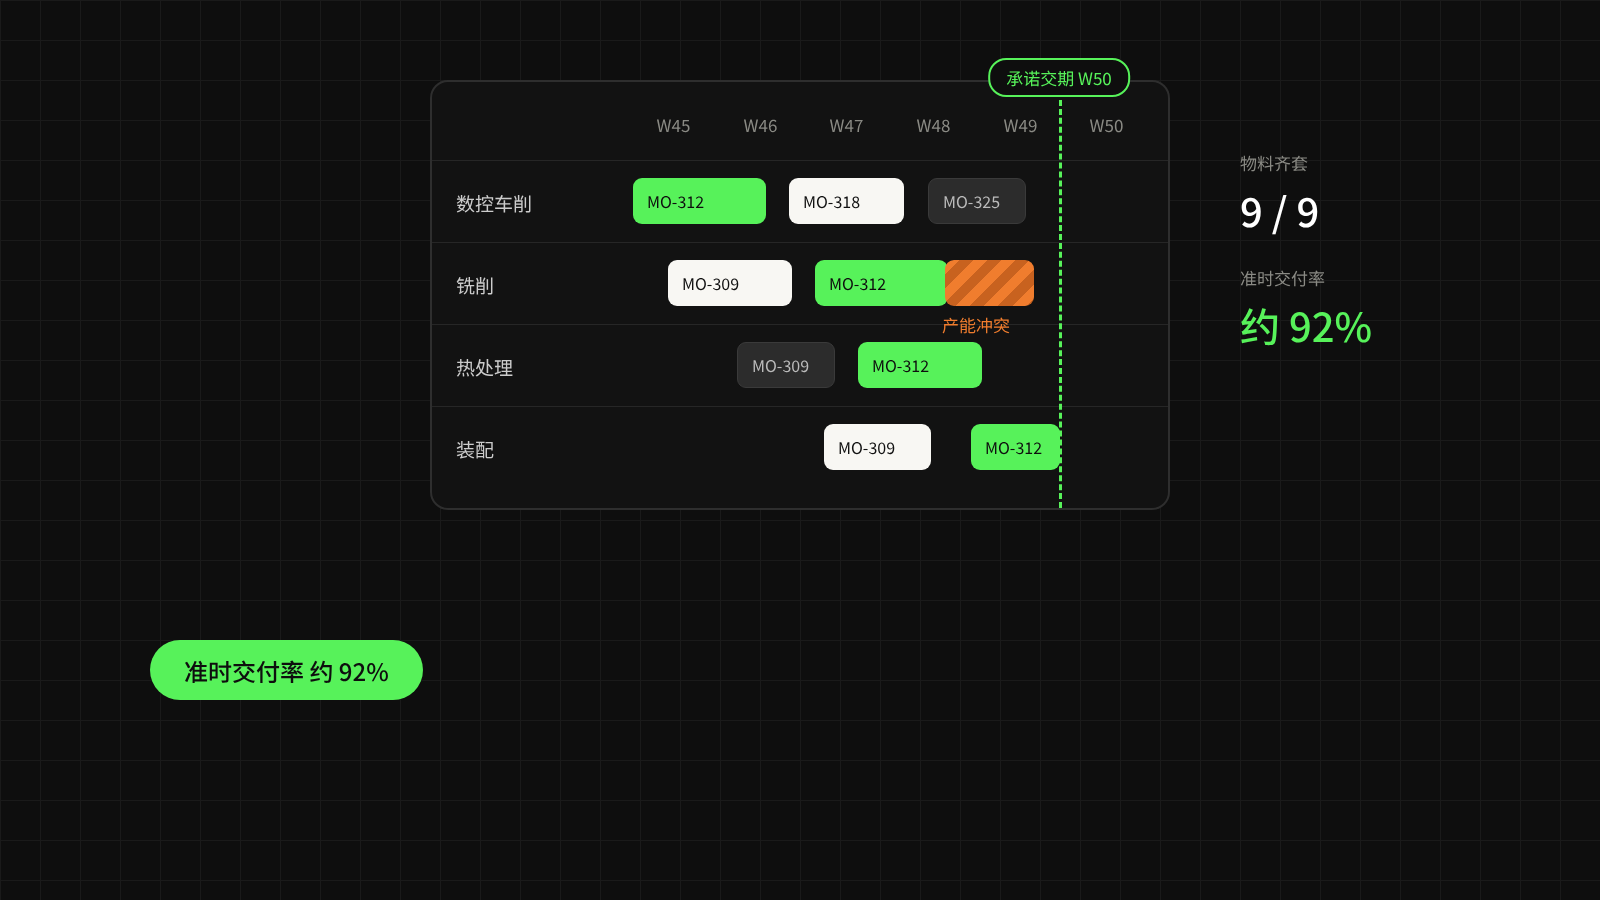
机械零部件加工企业
一家多品种、小批量的机械加工企业,让销售订单直接驱动物料需求和产能校验,车间通过终端实时报工。交期承诺有了依据,准时交付率从约 75% 提升到约 92%,缺料停工明显减少。
阅读更多开始行动
无论您正在寻找方向,还是已经有明确的业务需求,我们都愿意与您一起探索。
我们将在 48 小时内回复您