Études de cas · Entreprise de nouveaux matériaux chimiques
Versions de formule maîtrisées, écarts de dosage visibles : le délai de libération qualité réduit d'environ 40 %
Un fabricant de détergents industriels et d'additifs fonctionnels a relié versions de formule, lots de matières premières, dosages réels et libération qualité au sein d'un processus maîtrisé : chaque lot permet de retrouver la formule et les matières utilisées, et le stock non libéré ne peut pas être expédié.
Une entreprise qui fabrique des détergents industriels, des additifs fonctionnels et des matériaux chimiques spécialisés doit adapter les spécifications de ses produits et ses formules de production aux besoins de chaque client.
Les formules étaient depuis longtemps gérées séparément par le service technique, les opérateurs suivaient des fiches de procédé papier, et les prélèvements de matières premières comme les pesées réelles étaient consignés dans des tableaux distincts.
Quand l'entreprise a élargi sa gamme et ajouté des équipes de production, le manque de lien entre versions de formule, lots de matières premières et enregistrements de dosage réels est devenu de plus en plus évident.
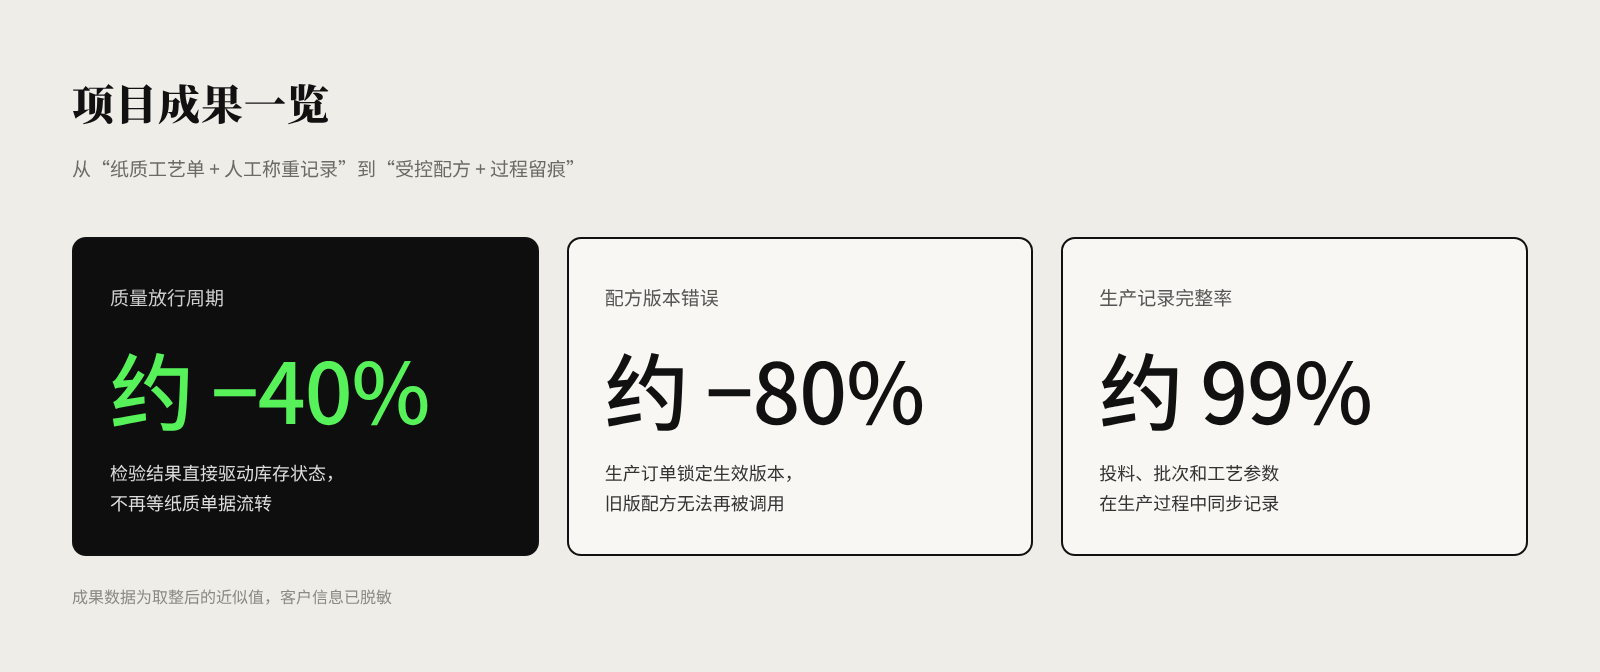
Résultats du projet : délai de libération qualité d'environ −40 % ; erreurs de version de formule d'environ −80 % ; exhaustivité des enregistrements de production d'environ 99 %
Les défis
Des versions de formule sans contrôle unifié
Lorsque le service technique met à jour une formule, l'atelier peut continuer à utiliser d'anciens fichiers.
Sans mécanisme clair de validation et d'entrée en vigueur, des lots différents peuvent être produits avec des formules différentes sans que cela soit entièrement documenté.
Des quantités théoriques et réelles difficiles à rapprocher
Pesées, ajouts de matière et pertes en cours de production sont saisis à la main, et les données ne sont pas enregistrées en temps voulu.
Une libération qualité déconnectée de l'état des stocks
Une fois fabriqués, les produits finis doivent encore passer les contrôles qualité requis.
Si le statut de libération qualité n'est pas relié au système de stock, il est difficile d'empêcher efficacement l'expédition de produits finis non approuvés.
La solution numérique de SHEPHARD
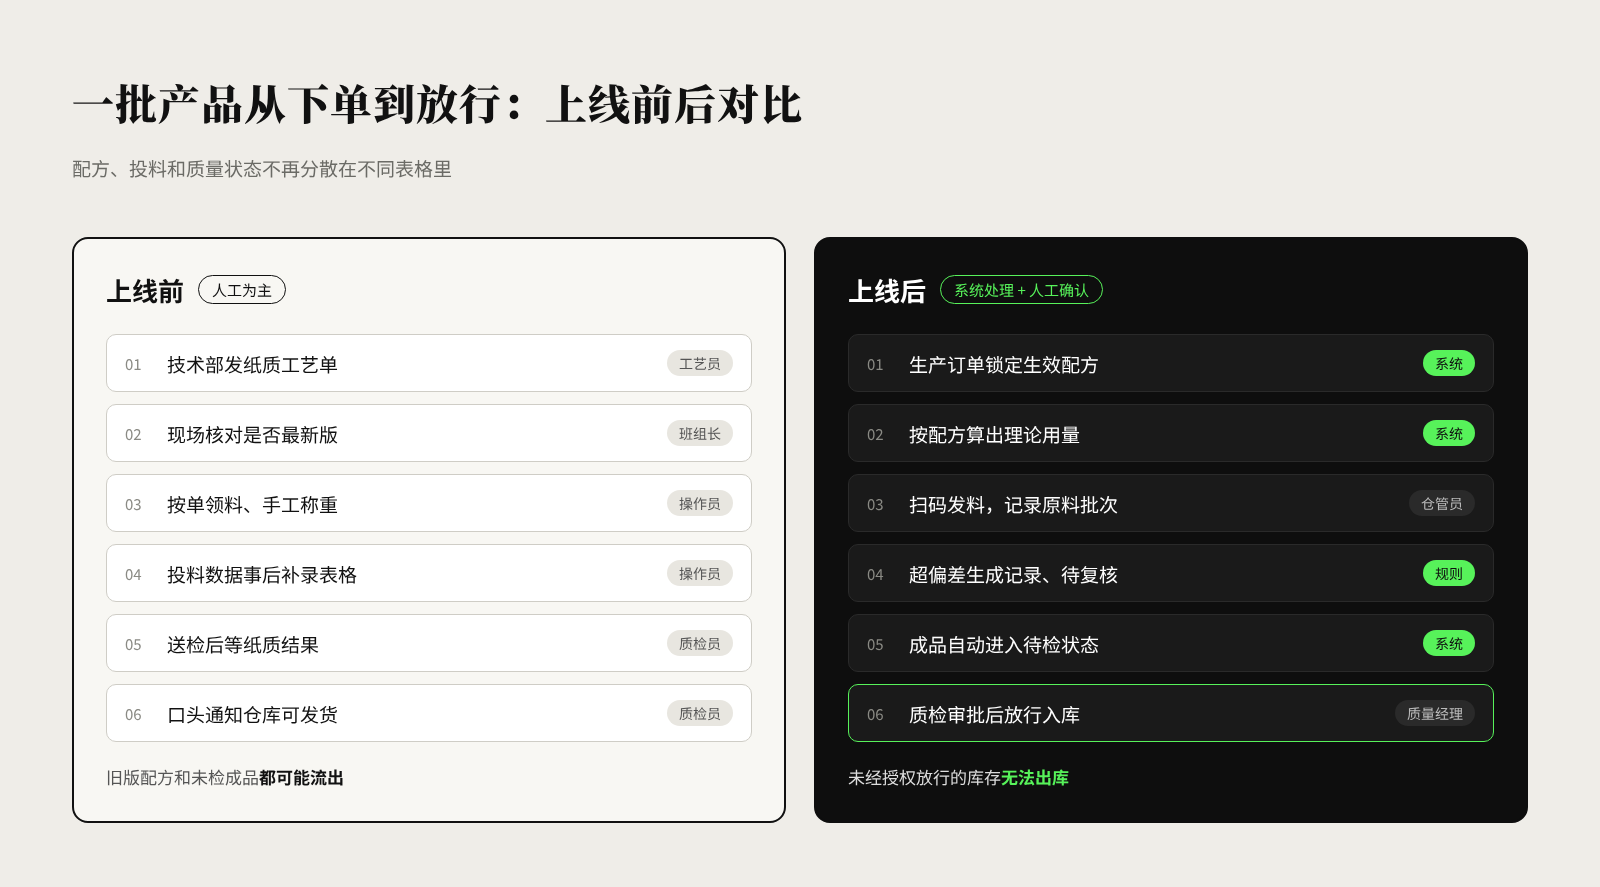
Un lot, de la commande à la libération : comparaison avant et après la mise en service
Étape 1 : mettre en place une gestion contrôlée des formules
On définit les versions de formule, leurs dates de validité, les approbateurs, les produits concernés et les paramètres de procédé associés.
Les droits par rôle encadrent la consultation, la modification et la publication des formules.
À la création de l'ordre de fabrication, la version de formule utilisée est figée, ce qui permet de reconstituer ensuite la référence réellement appliquée.
Étape 2 : relier ordres de fabrication et lots de matières premières
L'ordre de fabrication calcule les besoins théoriques en matières premières à partir de la formule.
Lors de la sortie de matières, l'entrepôt enregistre le lot et la quantité exacts ; l'atelier consigne les quantités réellement introduites et les paramètres de production nécessaires.
Là où des balances électroniques sont utilisées, la collecte automatique est possible dès lors que l'équipement dispose d'une interface de données fiable, ce qui réduit les erreurs de retranscription manuelle.
Étape 3 : gérer les écarts de production
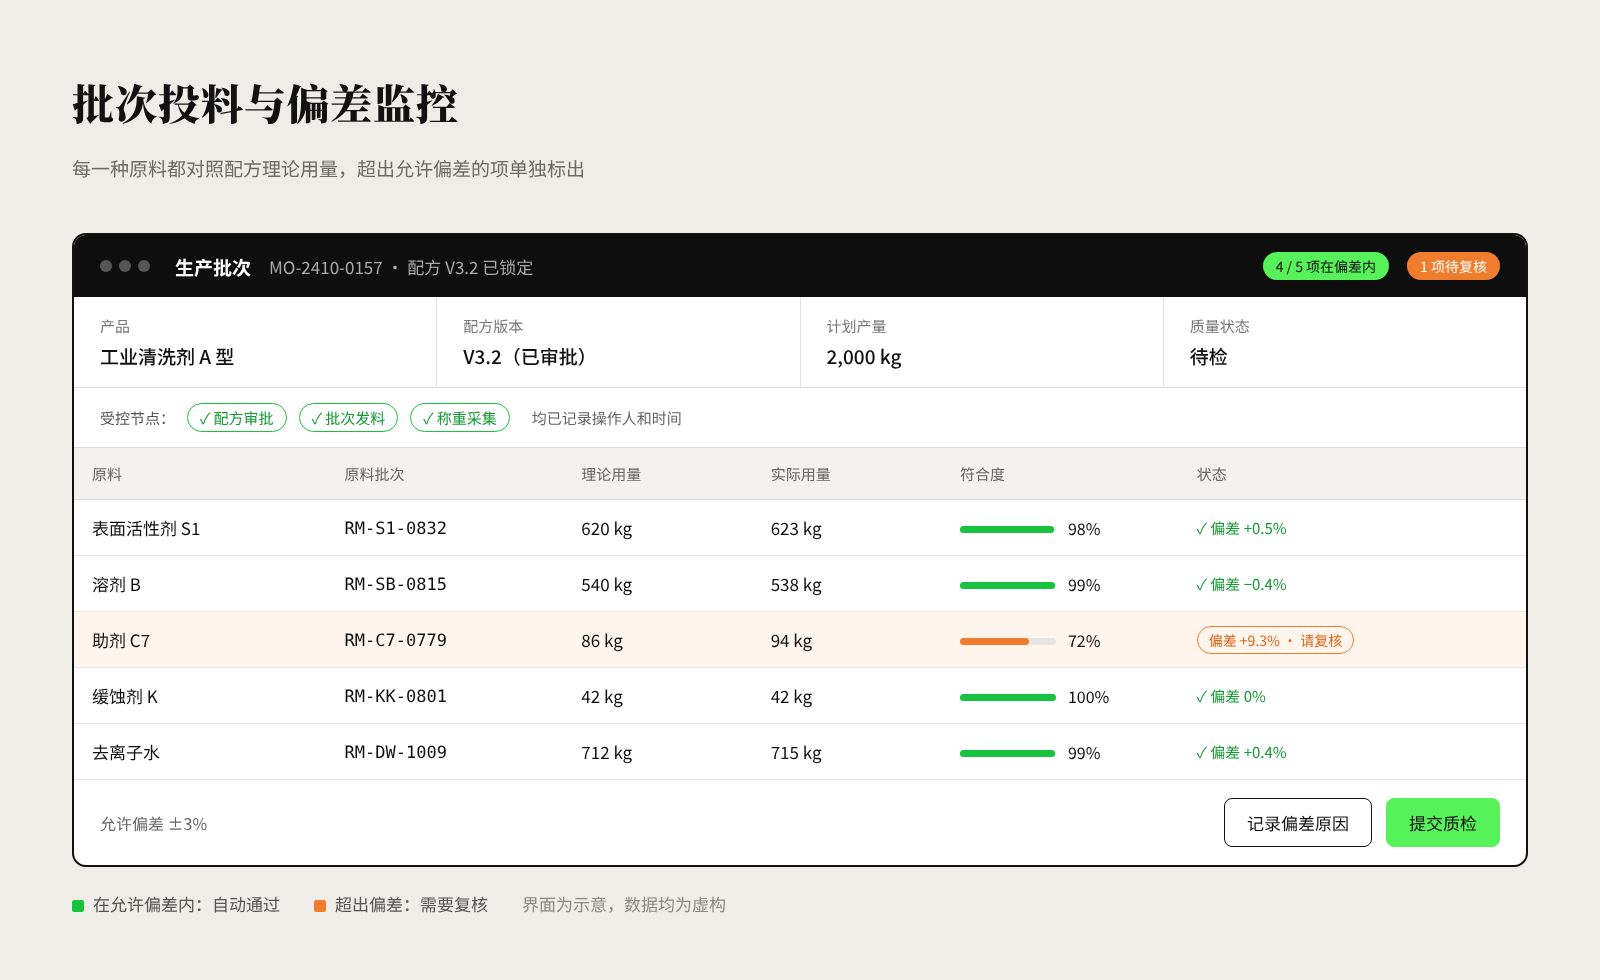
Les dosages réels sont comparés aux plages d'écart admises.
Lorsque la quantité, le lot ou un paramètre de procédé critique présente une anomalie, le système génère un enregistrement d'écart et demande une revue par les personnes concernées.
Étape 4 : relier contrôle qualité et libération des stocks
Les produits fabriqués passent à l'état « en attente de contrôle ».
Le système ne permet au stock correspondant de passer à l'état vendable ou expédiable qu'une fois le contrôle qualité réussi et l'approbation autorisée donnée.
Étape 5 : unifier coûts et enregistrements qualité par lot
Ordres de fabrication, consommations réelles de matières, pertes et résultats de contrôle sont rapprochés.
On dispose ainsi d'une base commune pour l'analyse de la qualité produit, le calcul des coûts et l'investigation des anomalies.
Suivi des dosages par lot et des écarts (interface illustrative, données fictives)
Déploiement
Le projet commence par organiser les données de référence des formules et des produits, et par instaurer un processus contrôlé de gestion des versions.
Il met ensuite en place les enregistrements d'exécution de production, la gestion des lots et le lien avec l'état qualité.
Pour la collecte de données et le contrôle des anomalies sur les équipements critiques, la fiabilité doit être vérifiée par des essais sur site, tout en conservant des procédures manuelles de secours conformes aux exigences de production.
Valeur métier
L'entreprise sait plus précisément quelle version de formule a été appliquée à un produit, quelles matières premières ont réellement été utilisées, quels écarts de production sont survenus et où en est la libération qualité.
Les services technique, production et qualité ne maintiennent plus chacun de leur côté des données déconnectées.
Résultats du projet (valeurs approximatives) : délai de libération qualité environ −40 % ; erreurs de version de formule environ −80 % ; exhaustivité des enregistrements de production environ 99 %.
Indicateurs suivis en continu : incidents de version de formule, taux d'écart de dosage réel, exhaustivité des enregistrements de production, délai de libération qualité, écarts de coût par lot.
Ce que ce cas nous enseigne
Pour un industriel travaillant sur formules, l'un des actifs numériques les plus précieux est un savoir-faire de production qui peut être exécuté, vérifié et tracé.
Relier réellement la gestion des formules à l'exécution sur le terrain a plus de valeur que le simple archivage de fichiers de formules.
*Pour protéger la confidentialité du client, les informations sur l'entreprise de cette étude de cas ont été anonymisées ; les captures d'écran sont illustratives et les résultats sont des valeurs approximatives arrondies.*
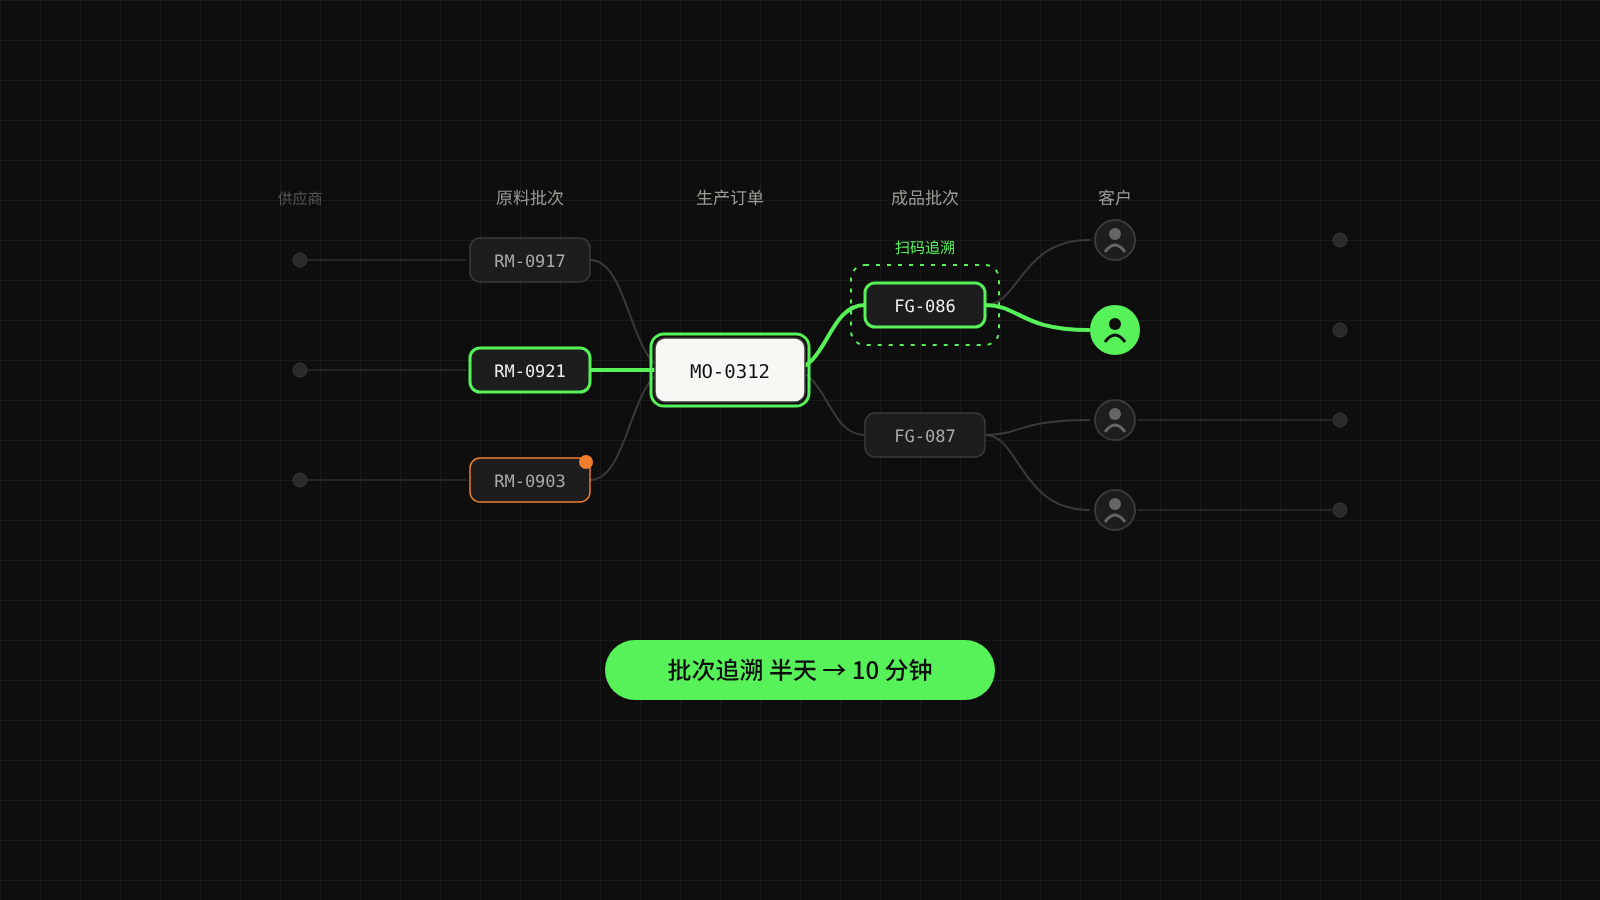
Traçabilité des lots : de une demi-journée à 10 minutes, chaque lot de produits est traçable
Un fabricant agroalimentaire multi-catégories a relié achats, production, stockage et livraison commerciale en une seule chaîne de données : pour n'importe quel lot de produits finis, il est possible de retrouver l'origine des matières premières et la destination chez les clients. La traçabilité d'un lot passe d'environ une demi-journée à moins de 10 minutes.
Grossiste alimentaire à trois zones de température
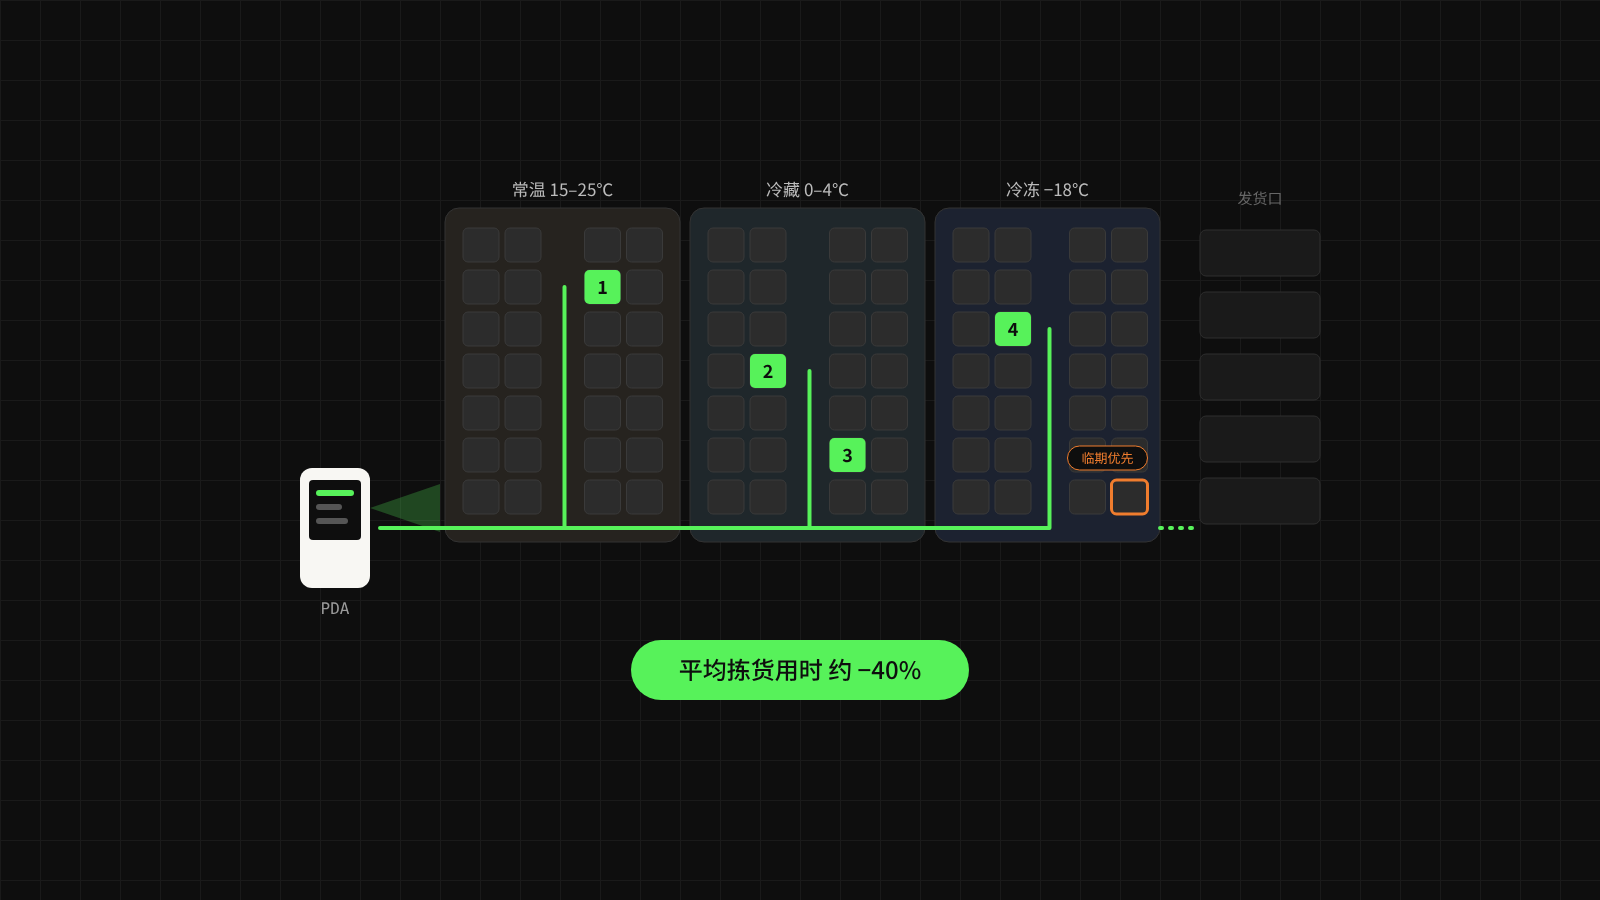
Un stock précis à l'emplacement près sur trois zones de température, un temps de préparation moyen réduit d'environ 40 %
Un grossiste en produits alimentaires ambiants, réfrigérés et surgelés a rendu son stock précis jusqu'à l'emplacement et au lot, géré réception, réapprovisionnement et préparation de commandes sur PDA et appliqué la sortie par péremption la plus proche. Le temps de préparation moyen baisse d'environ 40 % et la valeur des stocks proches de la péremption recule nettement.
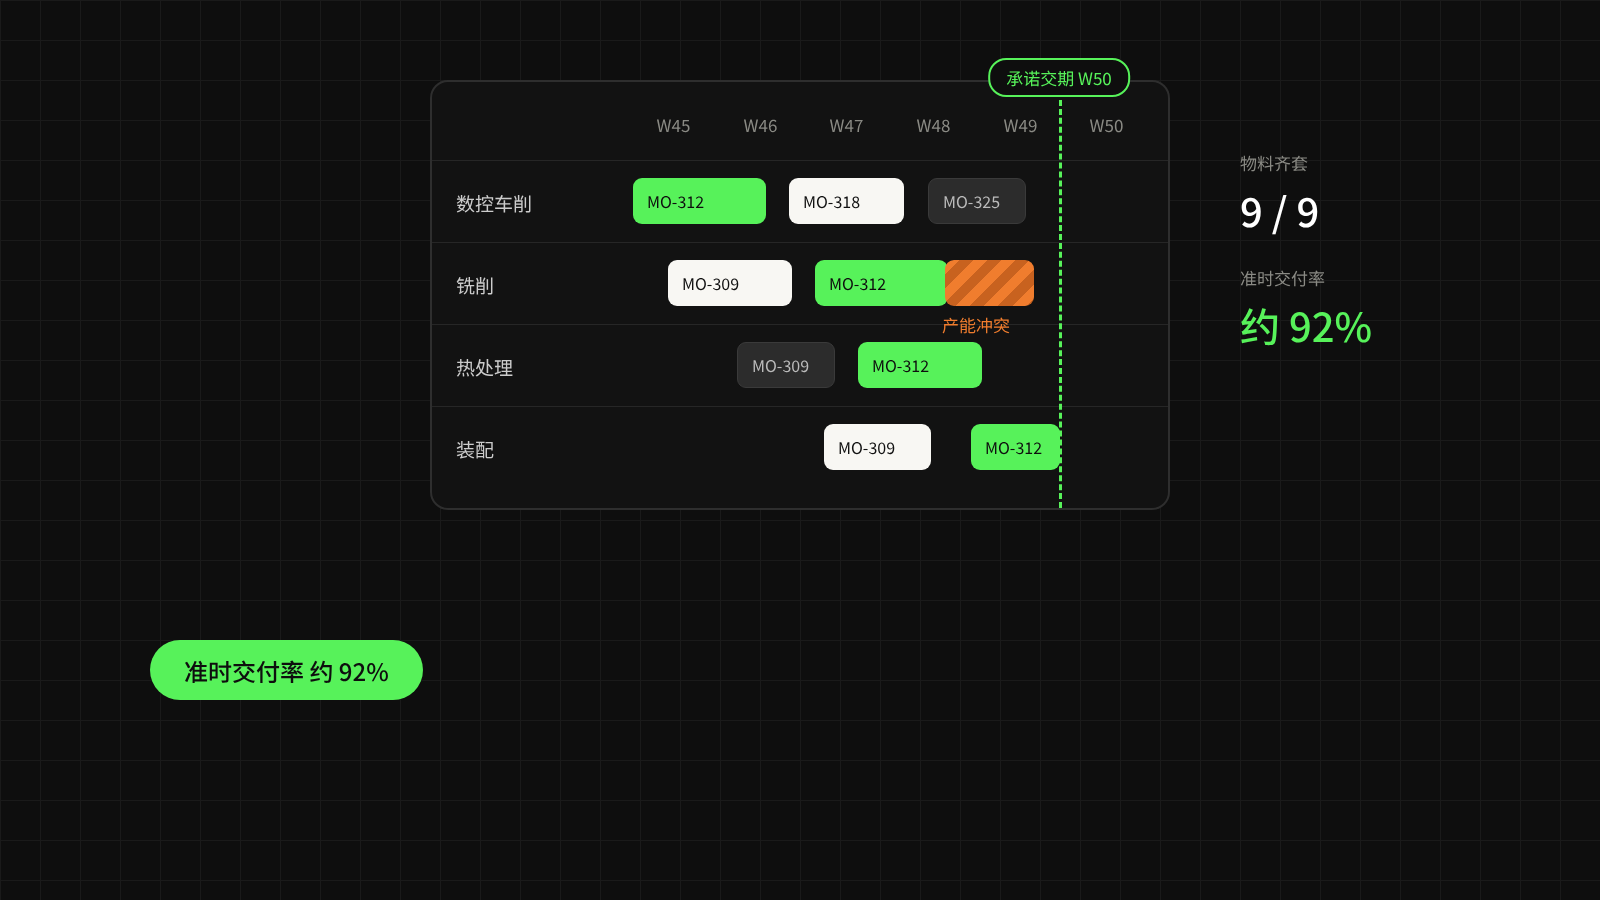
Les commandes de vente pilotent directement la planification de la production : livraisons à l'heure à environ 92 %
Un atelier d'usinage multi-produits en petites séries a fait piloter directement les besoins en matières et la vérification de capacité par les commandes de vente, avec un compte rendu d'activité en temps réel depuis les terminaux d'atelier. Les délais promis reposent désormais sur des données : le taux de livraison à l'heure passe d'environ 75 % à environ 92 % et les arrêts pour manque de matières diminuent nettement.
Présentez-nous la situation de votre entreprise, vos enjeux de gestion et vos objectifs : nous explorerons avec vous la démarche numérique la plus adaptée.