Études de cas · Fabricant de composants électroniques
Les problèmes qualité remontés jusqu'à l'étape de fabrication et au lot fournisseur : environ 50 % de problèmes récurrents en moins
Un fabricant de composants électroniques et de modules de commande a rattaché les données de contrôle aux lots et aux numéros de série, suivi les anomalies qualité par des NCR et lancé des CAPA pour les problèmes récurrents ou à haut risque. Les réclamations clients sont traçables par numéro de série, et les problèmes qualité récurrents ont diminué d'environ 50 %.
Un fabricant qui fournit des composants électroniques et des modules de commande à des industriels voit ses clients exiger toujours plus de constance produit et de traçabilité ; les contrôles qualité sur papier et les tableaux Excel ne suffisent plus à répondre aux besoins de l'activité.
L'atelier réalise les contrôles qualité nécessaires, mais les résultats d'inspection, les enregistrements de reprise et les causes de défauts restent depuis longtemps dispersés entre les services.
L'entreprise sait combien de produits défectueux sont générés chaque mois, mais peine à répondre à ces questions : à quelle étape le problème est-il apparu en premier, quels lots fournisseurs sont concernés, et les mesures d'amélioration déjà prises sont-elles efficaces ?
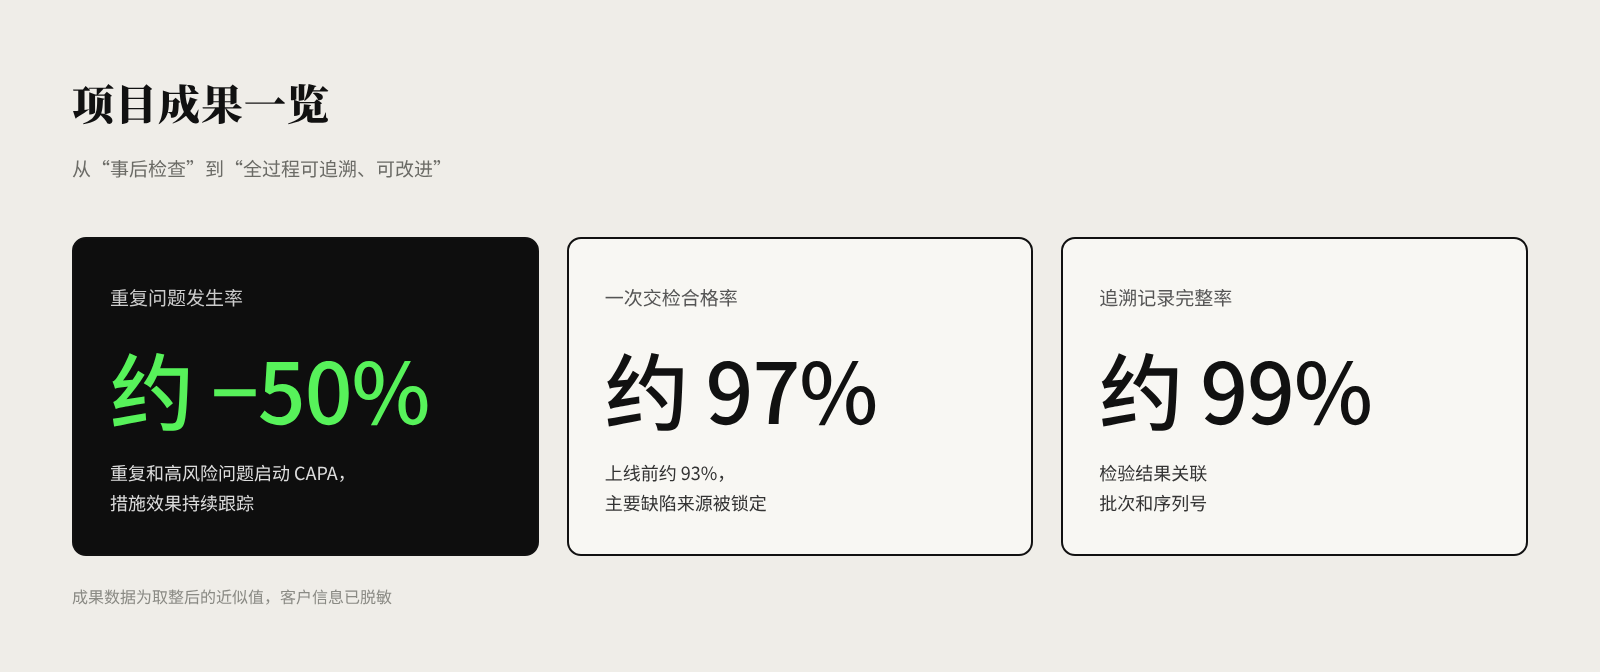
Résultats du projet : taux de problèmes récurrents d'environ −50 % ; taux de conformité au premier contrôle d'environ 97 % ; exhaustivité des enregistrements de traçabilité d'environ 99 %
Les défis
Des données de contrôle sans lien avec les lots de produits
Les enregistrements du contrôle à la réception, du contrôle en cours de production et du contrôle avant expédition sont conservés séparément.
Dès qu'un problème produit est détecté, il faut chercher à la main dans plusieurs fichiers pour reconstituer le processus de fabrication.
Des causes de défauts difficiles à classer efficacement
Selon les équipes, des défauts similaires portent des noms différents, ce qui complique toute statistique unifiée sur les données qualité.
Des actions correctives sans suivi dans la durée
Le traitement des anomalies qualité se limite souvent à une reprise ou à une mise au rebut ponctuelle, sans évaluer durablement si le problème se reproduit.
La solution numérique de SHEPHARD
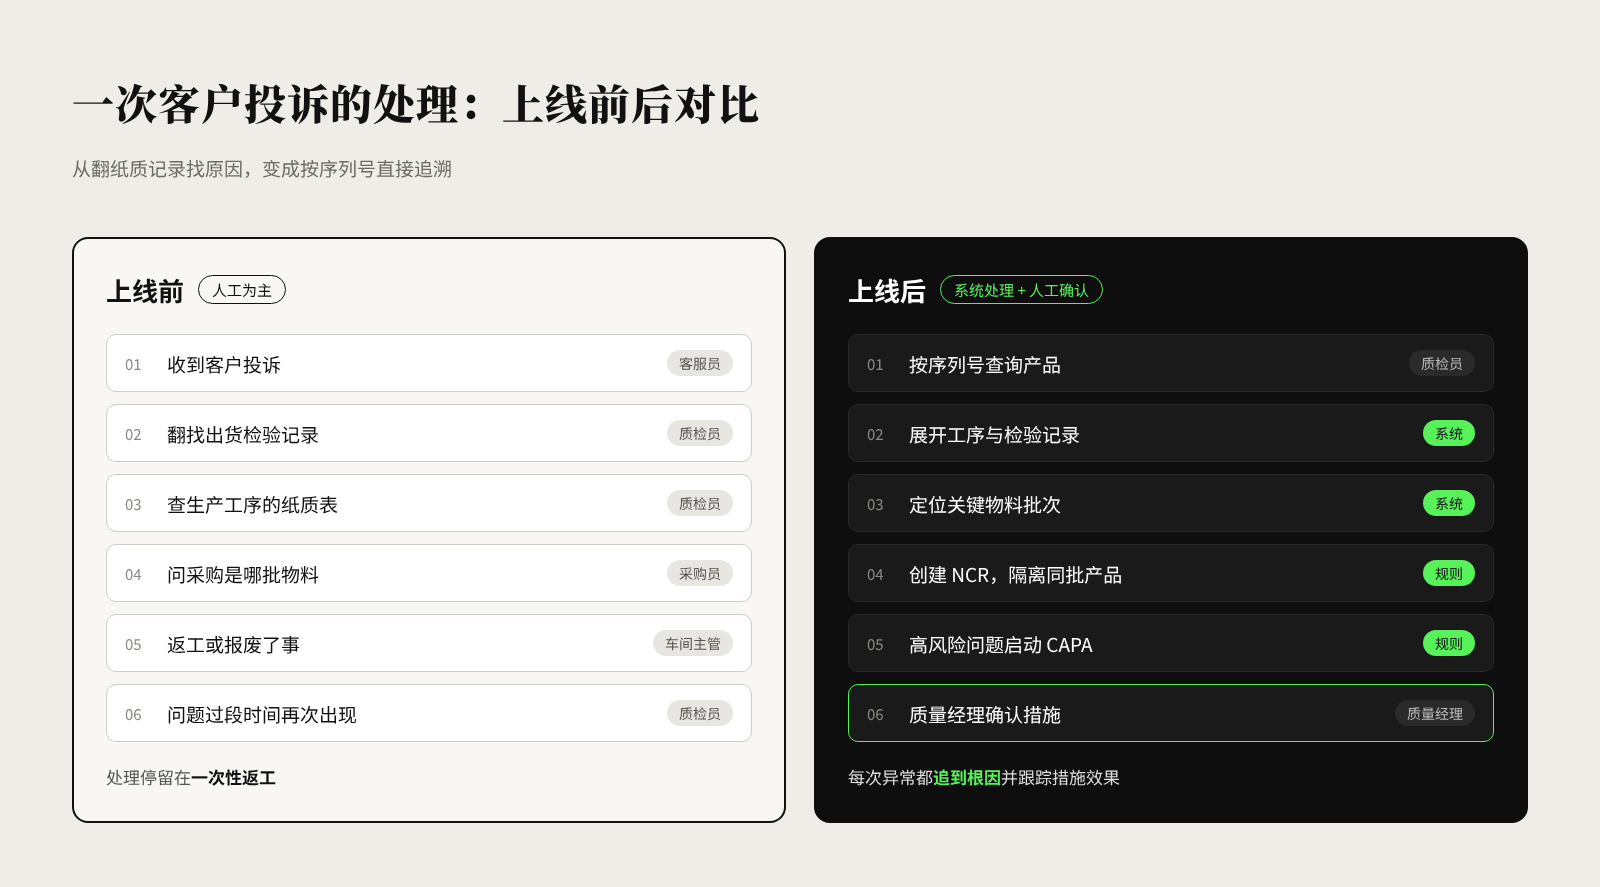
Le traitement d'une réclamation client : comparaison avant et après la mise en service
Étape 1 : établir un modèle de données qualité unifié
Selon le produit, l'étape de fabrication et les exigences de maîtrise de la qualité, on normalise les points de contrôle, les critères d'inspection, les codes de défaut et les règles de décision.
Les enregistrements qualité sont rattachés aux lots d'achat, aux ordres de fabrication, aux lots de produits ou aux numéros de série.
Étape 2 : intégrer les contrôles qualité aux processus métier
Des points de contrôle sont configurés à la réception des matières premières, à l'achèvement des étapes clés et avant la sortie des produits finis.
Les inspecteurs saisissent sur terminal mobile les valeurs mesurées, les décisions et les pièces jointes utiles.
Pour un produit qui ne passe pas le contrôle, le système déclenche une mise en quarantaine, un nouveau contrôle ou un circuit de validation, afin d'éviter qu'un produit non conforme n'entre sans autorisation dans les étapes suivantes.
Étape 3 : mettre en place le traitement des anomalies qualité
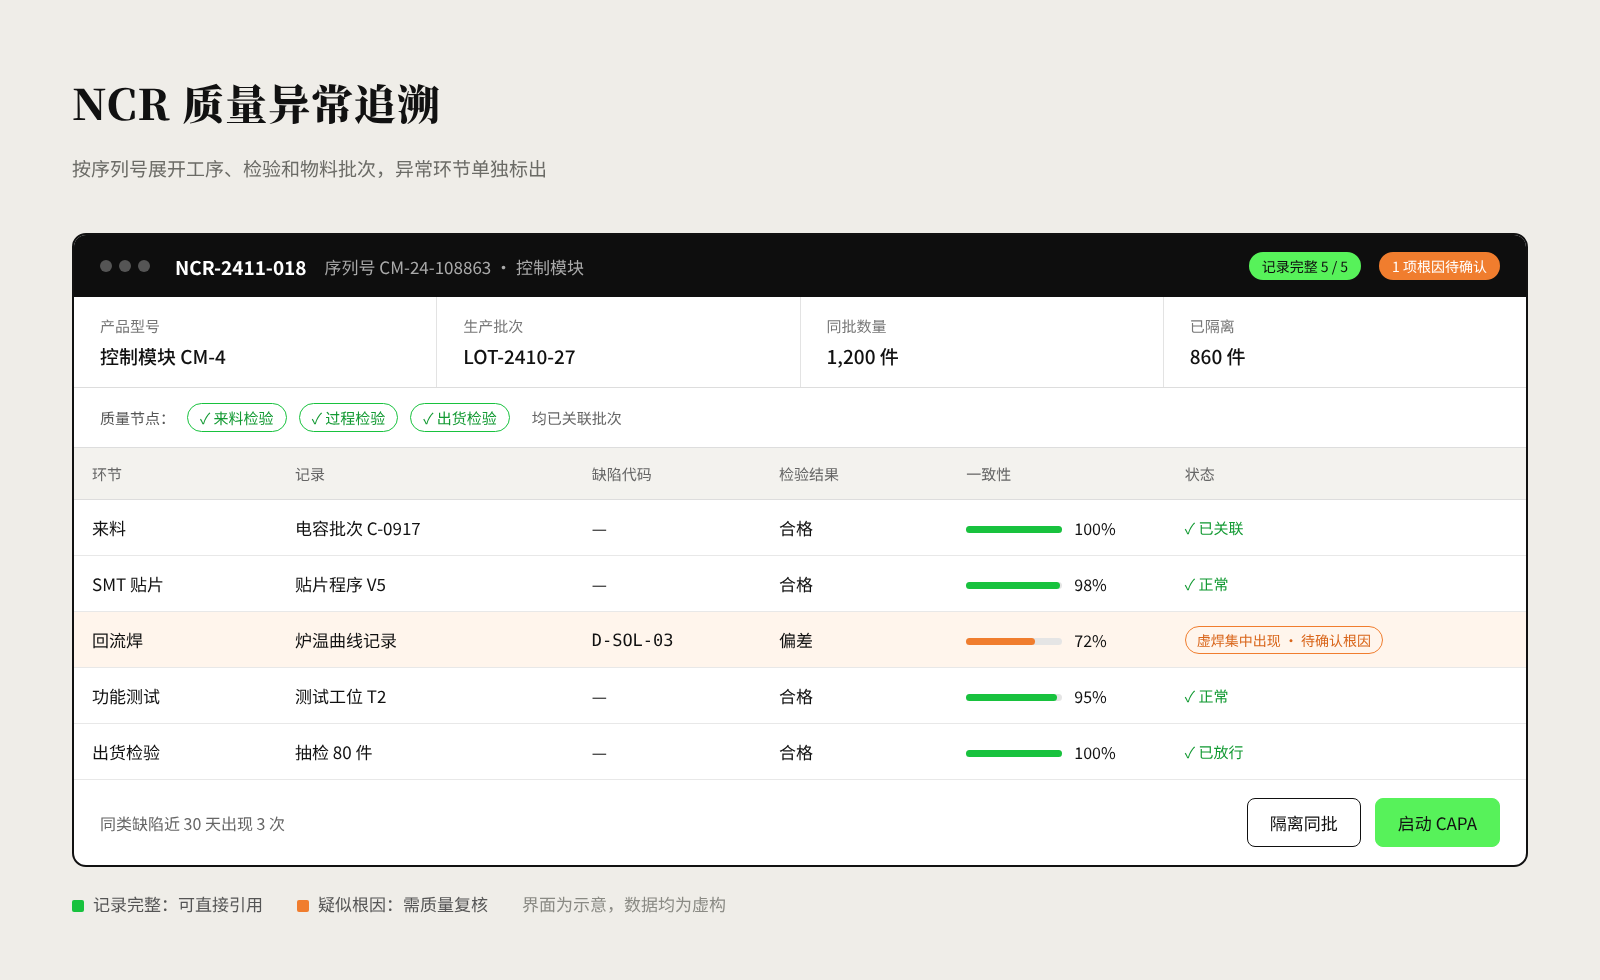
Les problèmes qualité sont gérés par des NCR (rapports de non-conformité), qui consignent le phénomène observé, le lieu d'apparition, les produits concernés, le traitement provisoire et le service responsable.
Pour les problèmes récurrents ou à risque élevé, un processus CAPA (actions correctives et préventives) est ensuite lancé.
Étape 4 : établir la traçabilité au niveau du produit
Les lots de matières critiques, les étapes de fabrication, les résultats de contrôle et l'identité du produit final sont reliés entre eux.
En cas de réclamation client, les enregistrements de production et de qualité correspondants peuvent être consultés par numéro de série du produit ou par lot de fabrication.
Étape 5 : construire un dispositif d'analyse qualité
Les problèmes qualité sont analysés par modèle de produit, étape de fabrication, fournisseur, catégorie de défaut et période.
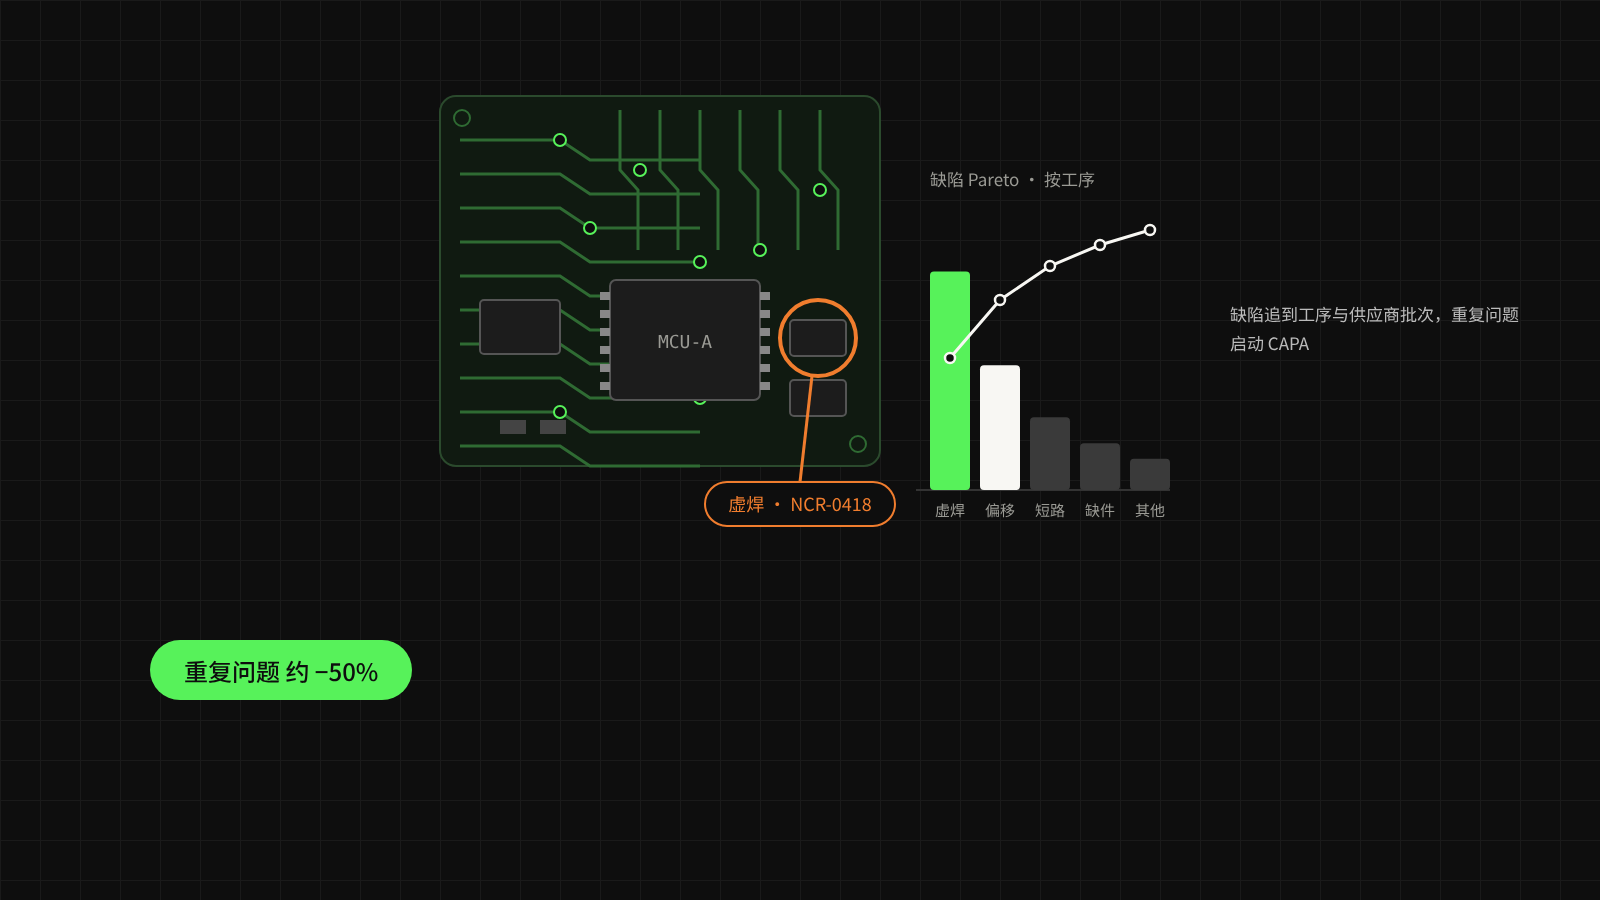
L'analyse de Pareto identifie les principales sources de défauts, et l'évolution des tendances permet d'évaluer l'effet des améliorations de procédé.
Traçabilité des anomalies qualité par NCR (interface illustrative, données fictives)
Déploiement
On commence par unifier les normes qualité et la classification des défauts, puis on choisit une gamme de produits pour un pilote couvrant tout le processus.
Une fois l'exhaustivité de la collecte de données et la capacité de traçabilité vérifiées, la couverture s'étend progressivement à davantage d'étapes, de produits et de fournisseurs.
Le service qualité est responsable des normes métier, l'équipe informatique de la collecte de données et de l'intégration des systèmes ; ensemble, ils garantissent la fiabilité des données qualité.
Valeur métier
La gestion de la qualité passe d'un enregistrement de données dispersé à un système de management où les données sont reliées, analysables et au service de l'amélioration continue.
L'entreprise localise rapidement les produits anormaux et exploite l'historique qualité pour identifier les problèmes systémiques.
Résultats du projet (valeurs approximatives) : taux de problèmes récurrents environ −50 % ; taux de conformité au premier contrôle environ 97 % ; exhaustivité des enregistrements de traçabilité environ 99 %.
Indicateurs suivis en continu : taux de conformité au premier contrôle (FPY), taux de défauts, coût des reprises, délai de clôture des anomalies qualité, taux de problèmes récurrents, exhaustivité des enregistrements de traçabilité.
Ce que ce cas nous enseigne
La numérisation de la qualité ne vise pas à produire davantage de rapports de contrôle, mais à faire en sorte que chaque anomalie qualité puisse être suivie, expliquée et corrigée.
*Pour protéger la confidentialité du client, les informations sur l'entreprise de cette étude de cas ont été anonymisées ; les captures d'écran sont illustratives et les résultats sont des valeurs approximatives arrondies.*
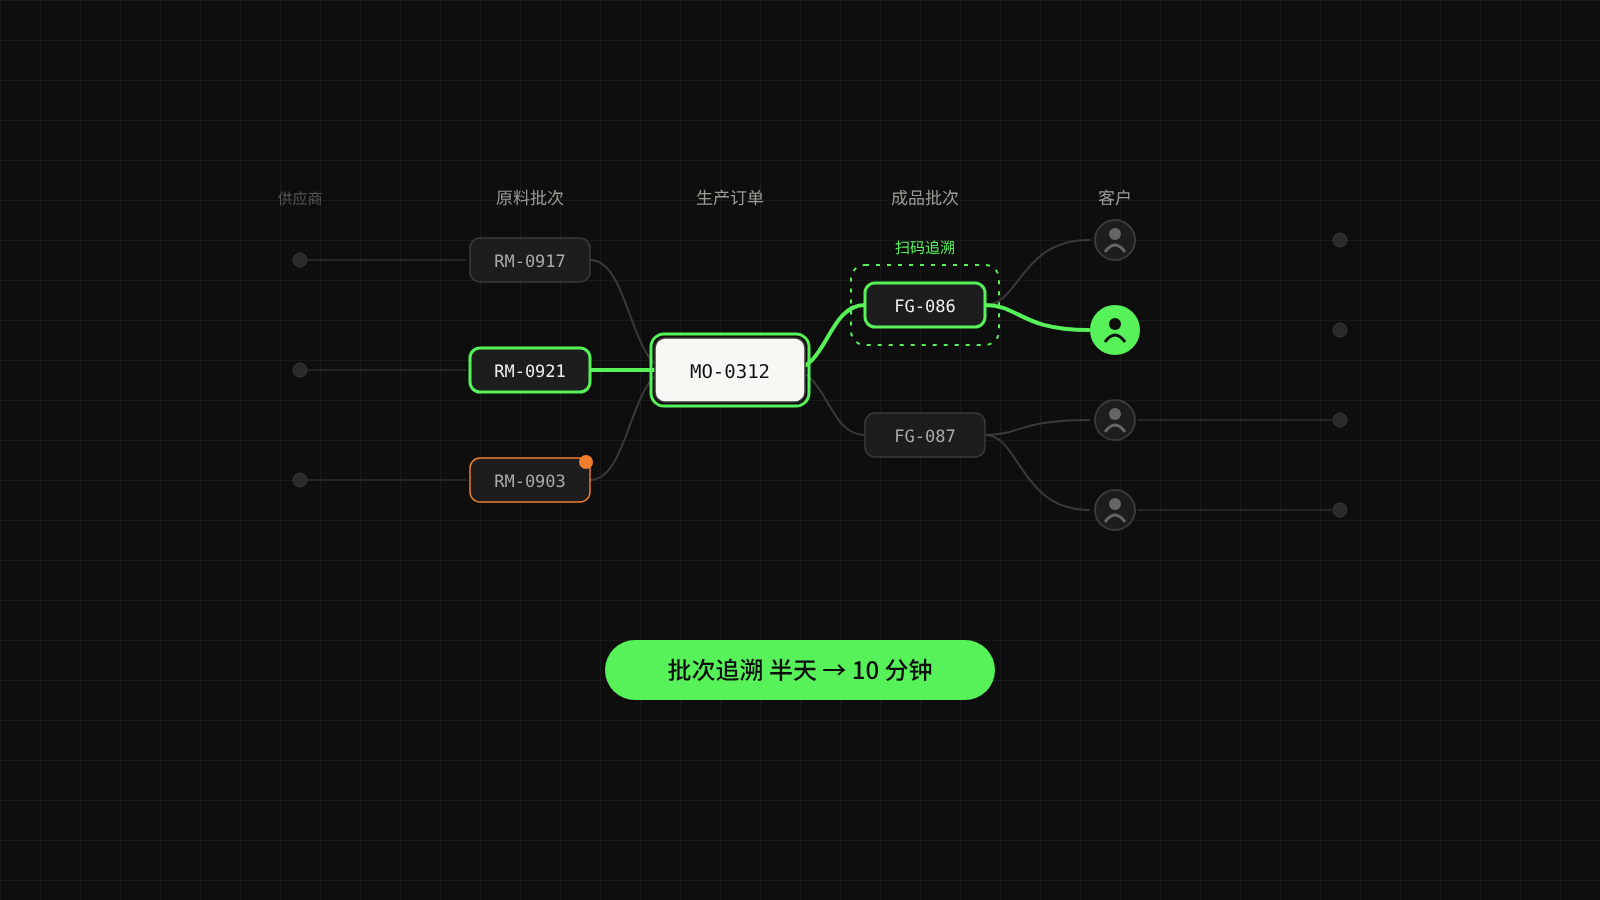
Traçabilité des lots : de une demi-journée à 10 minutes, chaque lot de produits est traçable
Un fabricant agroalimentaire multi-catégories a relié achats, production, stockage et livraison commerciale en une seule chaîne de données : pour n'importe quel lot de produits finis, il est possible de retrouver l'origine des matières premières et la destination chez les clients. La traçabilité d'un lot passe d'environ une demi-journée à moins de 10 minutes.
Grossiste alimentaire à trois zones de température
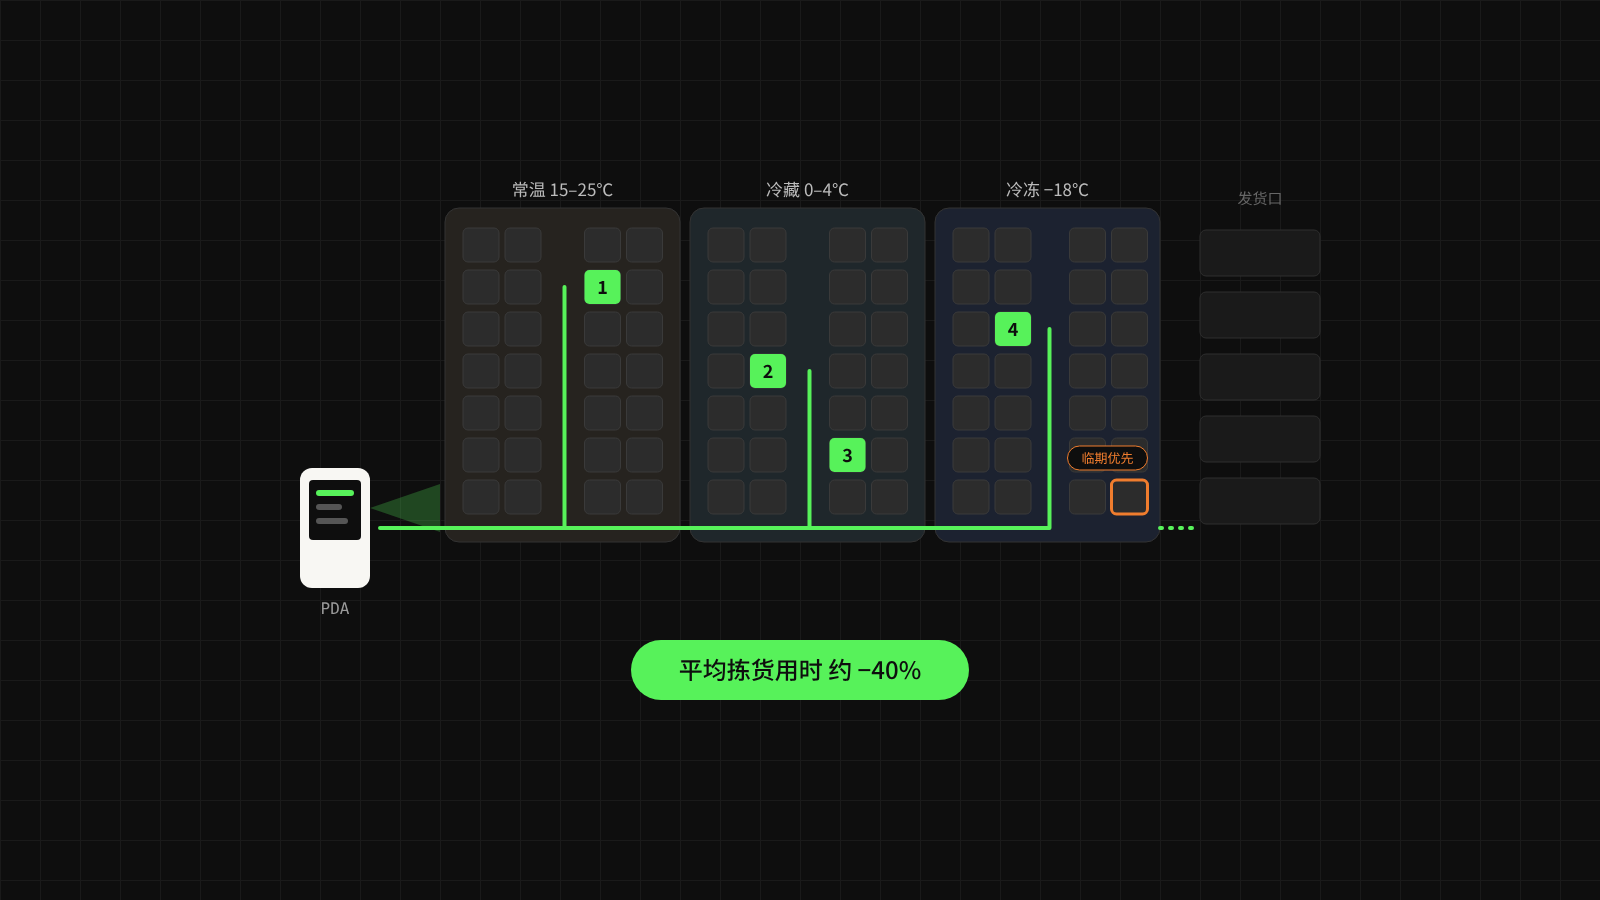
Un stock précis à l'emplacement près sur trois zones de température, un temps de préparation moyen réduit d'environ 40 %
Un grossiste en produits alimentaires ambiants, réfrigérés et surgelés a rendu son stock précis jusqu'à l'emplacement et au lot, géré réception, réapprovisionnement et préparation de commandes sur PDA et appliqué la sortie par péremption la plus proche. Le temps de préparation moyen baisse d'environ 40 % et la valeur des stocks proches de la péremption recule nettement.
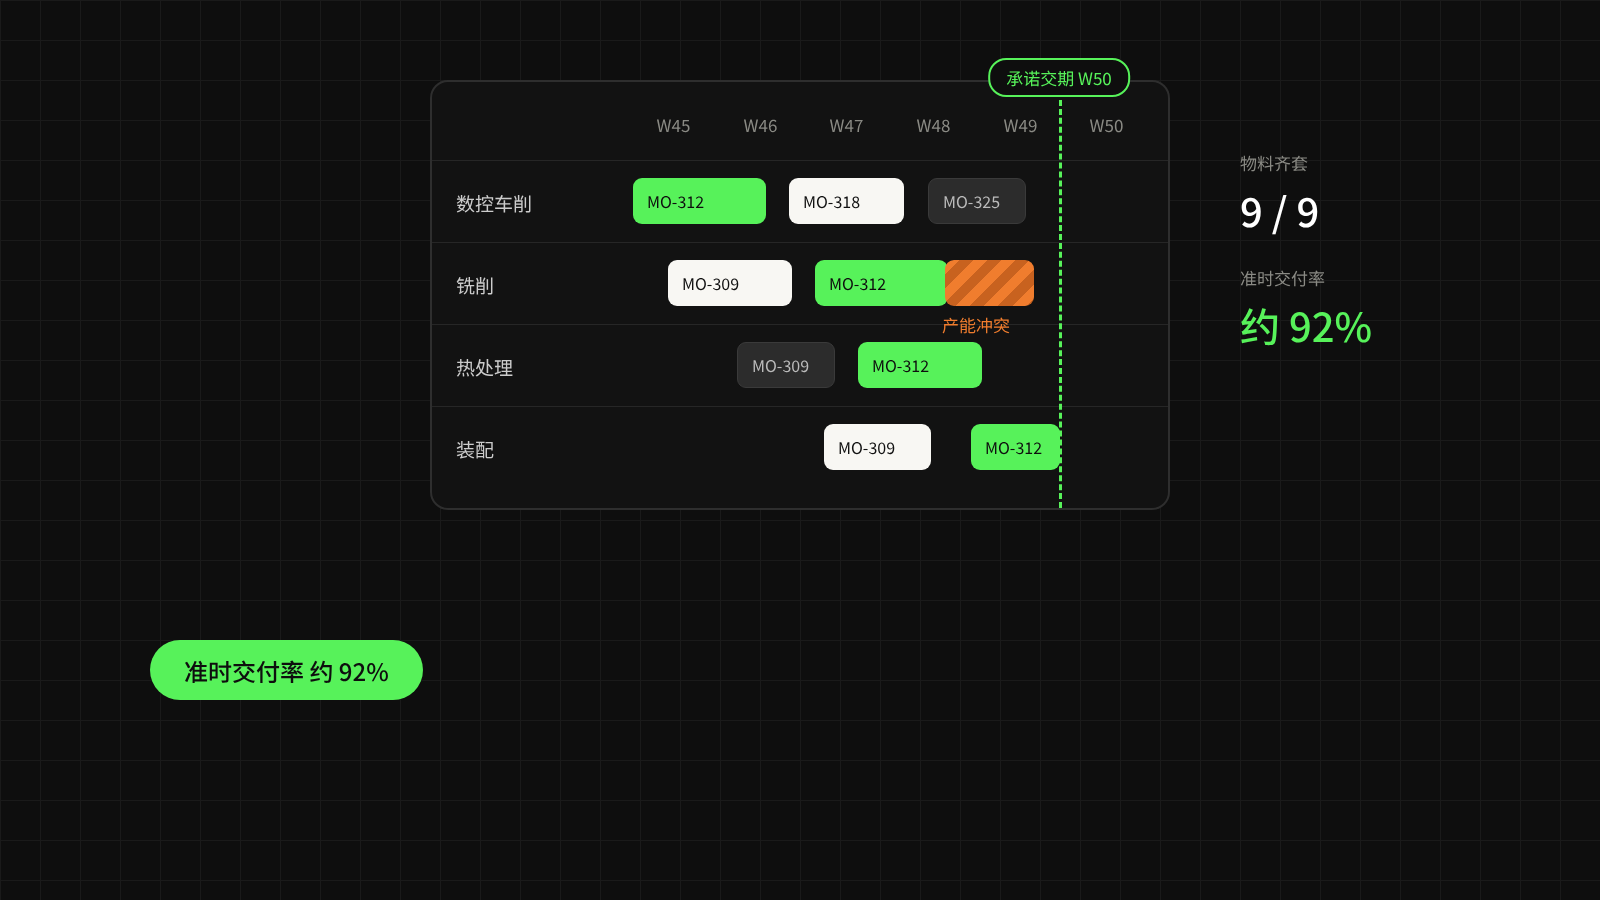
Les commandes de vente pilotent directement la planification de la production : livraisons à l'heure à environ 92 %
Un atelier d'usinage multi-produits en petites séries a fait piloter directement les besoins en matières et la vérification de capacité par les commandes de vente, avec un compte rendu d'activité en temps réel depuis les terminaux d'atelier. Les délais promis reposent désormais sur des données : le taux de livraison à l'heure passe d'environ 75 % à environ 92 % et les arrêts pour manque de matières diminuent nettement.
Présentez-nous la situation de votre entreprise, vos enjeux de gestion et vos objectifs : nous explorerons avec vous la démarche numérique la plus adaptée.