Études de cas · Grossiste alimentaire à trois zones de température
Un stock précis à l'emplacement près sur trois zones de température, un temps de préparation moyen réduit d'environ 40 %
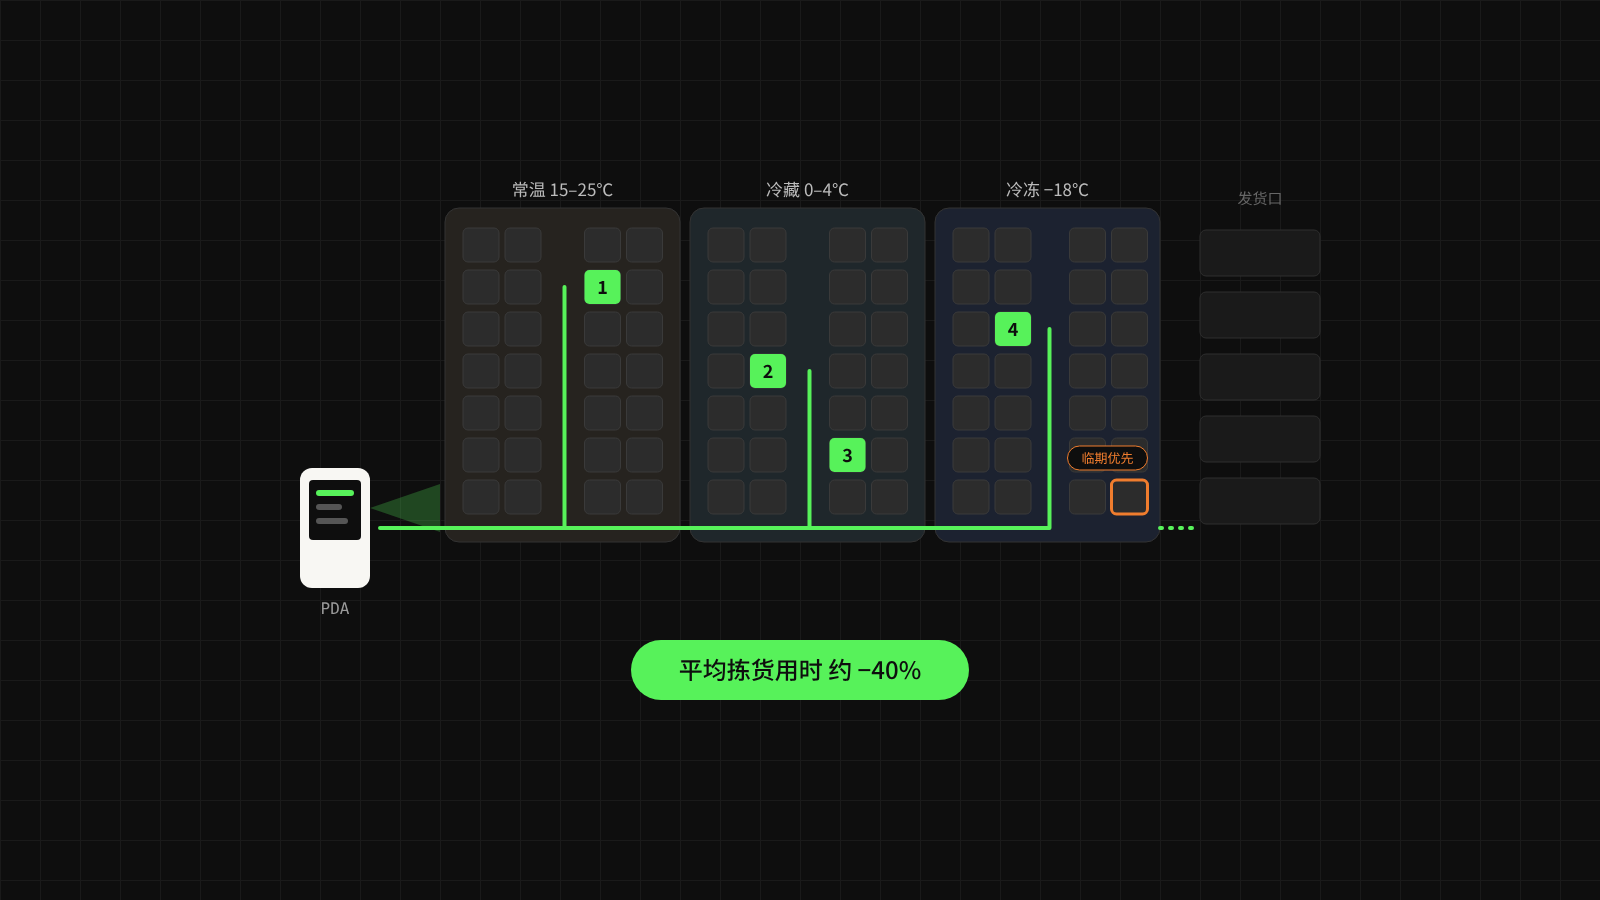
Un grossiste en produits alimentaires ambiants, réfrigérés et surgelés a rendu son stock précis jusqu'à l'emplacement et au lot, géré réception, réapprovisionnement et préparation de commandes sur PDA et appliqué la sortie par péremption la plus proche. Le temps de préparation moyen baisse d'environ 40 % et la valeur des stocks proches de la péremption recule nettement.
Un grossiste alimentaire commercialisant des produits ambiants, réfrigérés et surgelés a vu, avec l'élargissement de sa gamme et la hausse des commandes clients, l'efficacité de ses opérations d'entrepôt se dégrader progressivement.
L'entrepôt disposait bien d'un ERP, mais la gestion des stocks restait centrée sur la quantité totale par article : le système ne pouvait guère indiquer dans quel emplacement se trouvait la marchandise, si elle était en zone de préparation, ni quel lot sortir en priorité.
Le fait que les commerciaux voient le stock ne signifie pas que l'entrepôt puisse livrer immédiatement.
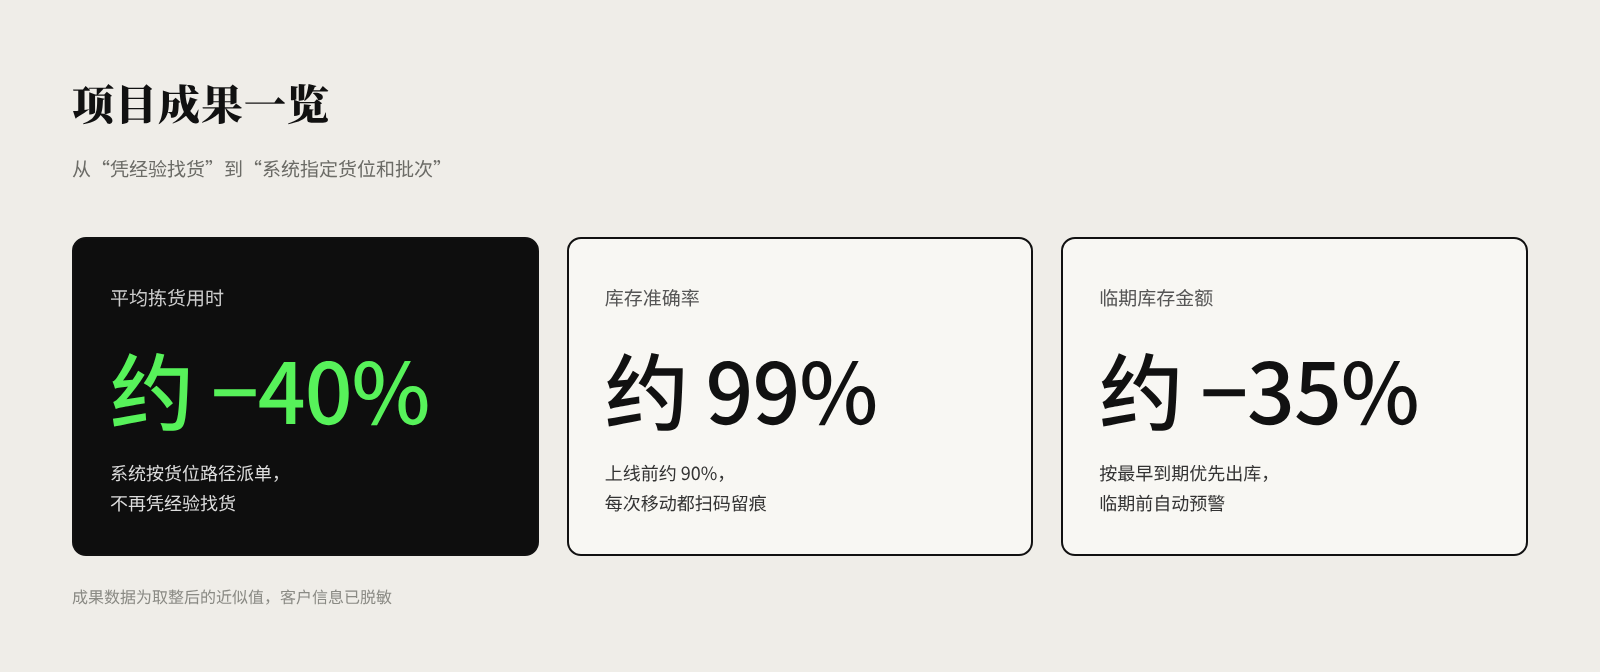
Résultats du projet : temps de préparation moyen d'environ −40 % ; fiabilité des stocks d'environ 99 % ; valeur des stocks proches de la péremption d'environ −35 %
Contexte client
L'entreprise fournit des produits alimentaires variés à des clients de la restauration, à des distributeurs et à des grossistes régionaux. Ses opérations d'entrepôt se caractérisent par de nombreuses références (SKU), des commandes fragmentées, des zones de température bien distinctes et des exigences strictes de durée de conservation.
Un grand nombre de commandes doivent être préparées et expédiées en très peu de temps.
Pour ce type d'entreprise, l'entrepôt n'est pas un simple lieu de stockage : c'est le maillon opérationnel qui détermine directement la capacité de livraison, l'immobilisation de trésorerie et le niveau de service client.
Les défis
Du stock dans le système, mais introuvable sur le terrain
Des transferts ont lieu entre zones de température et entre emplacements : une partie de la marchandise est en hauteur, une autre dans la zone de préparation.
Si l'ERP n'enregistre que le stock total, le personnel d'entrepôt doit encore chercher les articles à l'expérience.
Réapprovisionnement et préparation qui se gênent mutuellement
Lorsque le stock de la zone de préparation est insuffisant, l'entrepôt doit réapprovisionner depuis la zone de stockage.
Mais si le système ne déclenche pas automatiquement le réapprovisionnement à partir des besoins de commande et du stock par emplacement, les préparateurs attendent le réapprovisionnement et le personnel d'entrepôt refait des manutentions inutiles.
Une gestion des produits proches de la péremption sans anticipation
Un même produit peut exister en plusieurs lots d'achat avec des dates limites différentes.
Choisir le lot à sortir à l'expérience conduit facilement à laisser s'accumuler les produits arrivés les premiers, et des articles proches de la péremption peuvent passer inaperçus.
La solution numérique de SHEPHARD
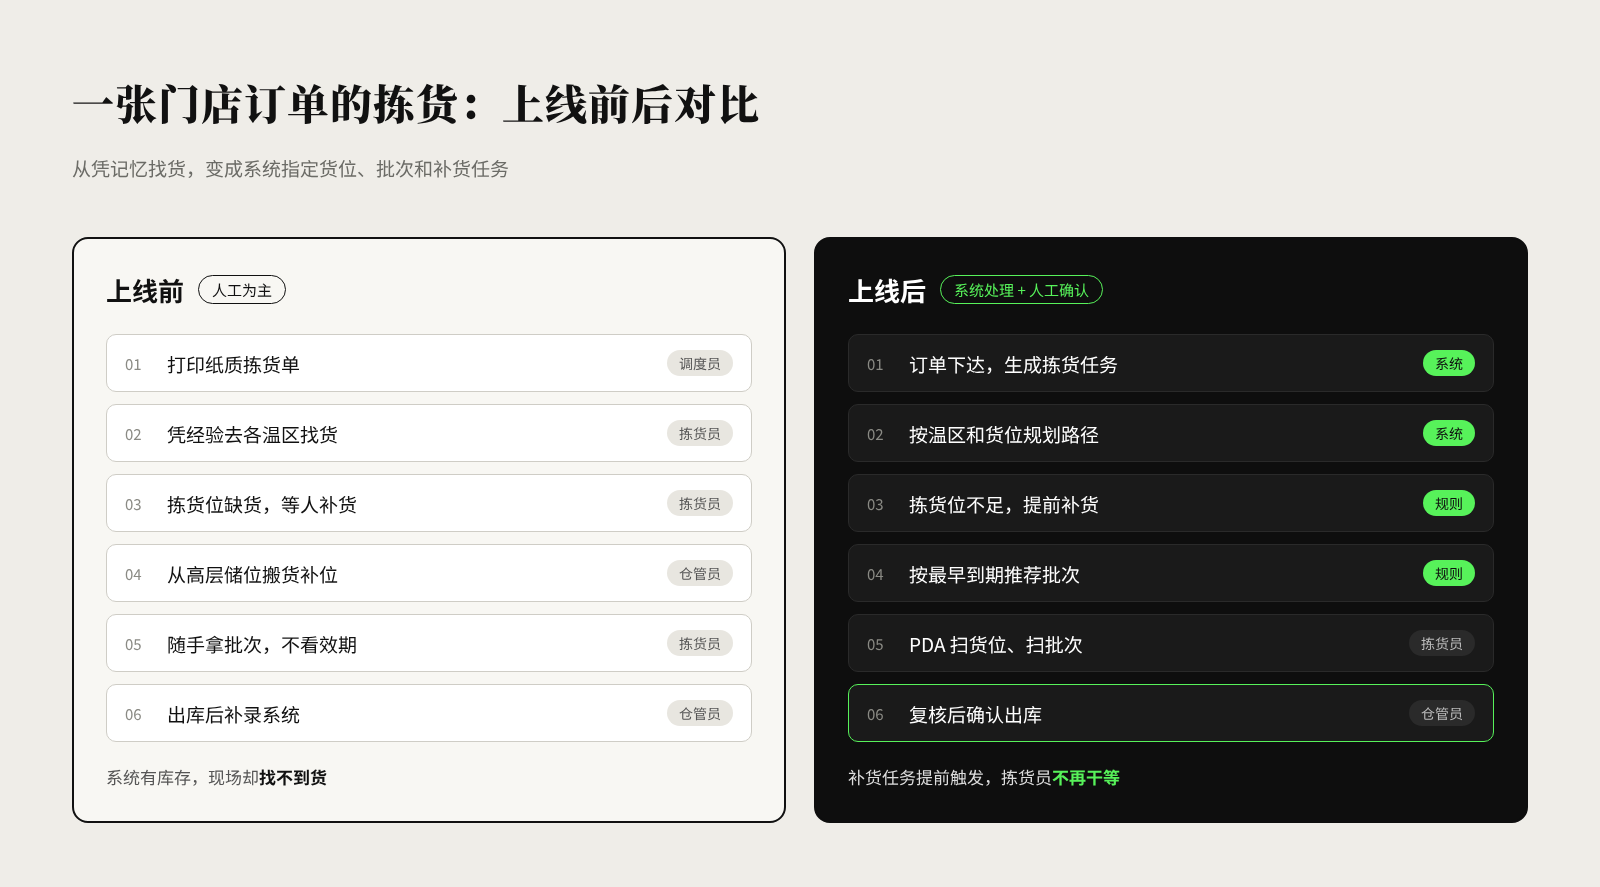
Préparation d'une commande de magasin : avant et après la mise en service
Étape 1 : construire un modèle numérique des emplacements de l'entrepôt
Créer les zones de stockage selon les caractéristiques métier (ambiant, réfrigéré, surgelé, retours), puis les subdiviser en allées, niveaux et emplacements précis.
Chaque emplacement reçoit un code propre, conforme à sa position physique réelle.
Le système n'enregistre plus seulement le stock des articles, mais aussi l'emplacement exact du stock, son lot et son statut de disponibilité.
Étape 2 : mettre en place des outils mobiles pour les opérations de terrain
Réaliser la réception, la mise en stock, les transferts internes, le réapprovisionnement, la préparation et l'inventaire sur PDA ou terminal mobile.
Les opérateurs valident chaque opération en scannant l'article, l'emplacement et le lot, ce qui réduit les relevés papier et les saisies a posteriori.
Les opérations clés sont synchronisées avec l'ERP et forment un historique traçable des mouvements de stock.
Étape 3 : définir des règles de réapprovisionnement des stocks
À partir de paramètres tels que la demande par article, la capacité de la zone de préparation et les stocks minimum et maximum, configurer des suggestions de réapprovisionnement automatiques de la zone de stockage vers la zone de préparation.
Relier la demande des commandes de vente au stock réel par emplacement, et traiter en priorité les tâches de réapprovisionnement qui risquent de compromettre la livraison.
Pour les articles qui ne peuvent pas être réapprovisionnés à temps, le système signale l'anomalie au responsable d'entrepôt.
Étape 4 : introduire une stratégie de sortie FEFO
Pour les articles soumis à une durée de conservation, générer des suggestions de choix de lot selon le principe de la sortie par péremption la plus proche (FEFO).
Définir en parallèle des alertes de péremption proche, le blocage de stock et des règles de validation des sorties exceptionnelles.
L'entrepôt peut ainsi transmettre l'information aux achats, aux ventes et à la direction avant que les produits ne soient réellement périmés.
Étape 5 : établir des indicateurs d'exploitation de l'entrepôt
Réunir les quantités en stock, l'ancienneté des stocks, les dates de péremption par lot, l'avancement de la préparation, les tâches de réapprovisionnement et l'exécution des commandes.
La direction peut repérer les articles fréquemment en rupture, les zones d'accumulation de stock, les écarts d'inventaire anormaux et les goulots d'étranglement qui retardent les expéditions.
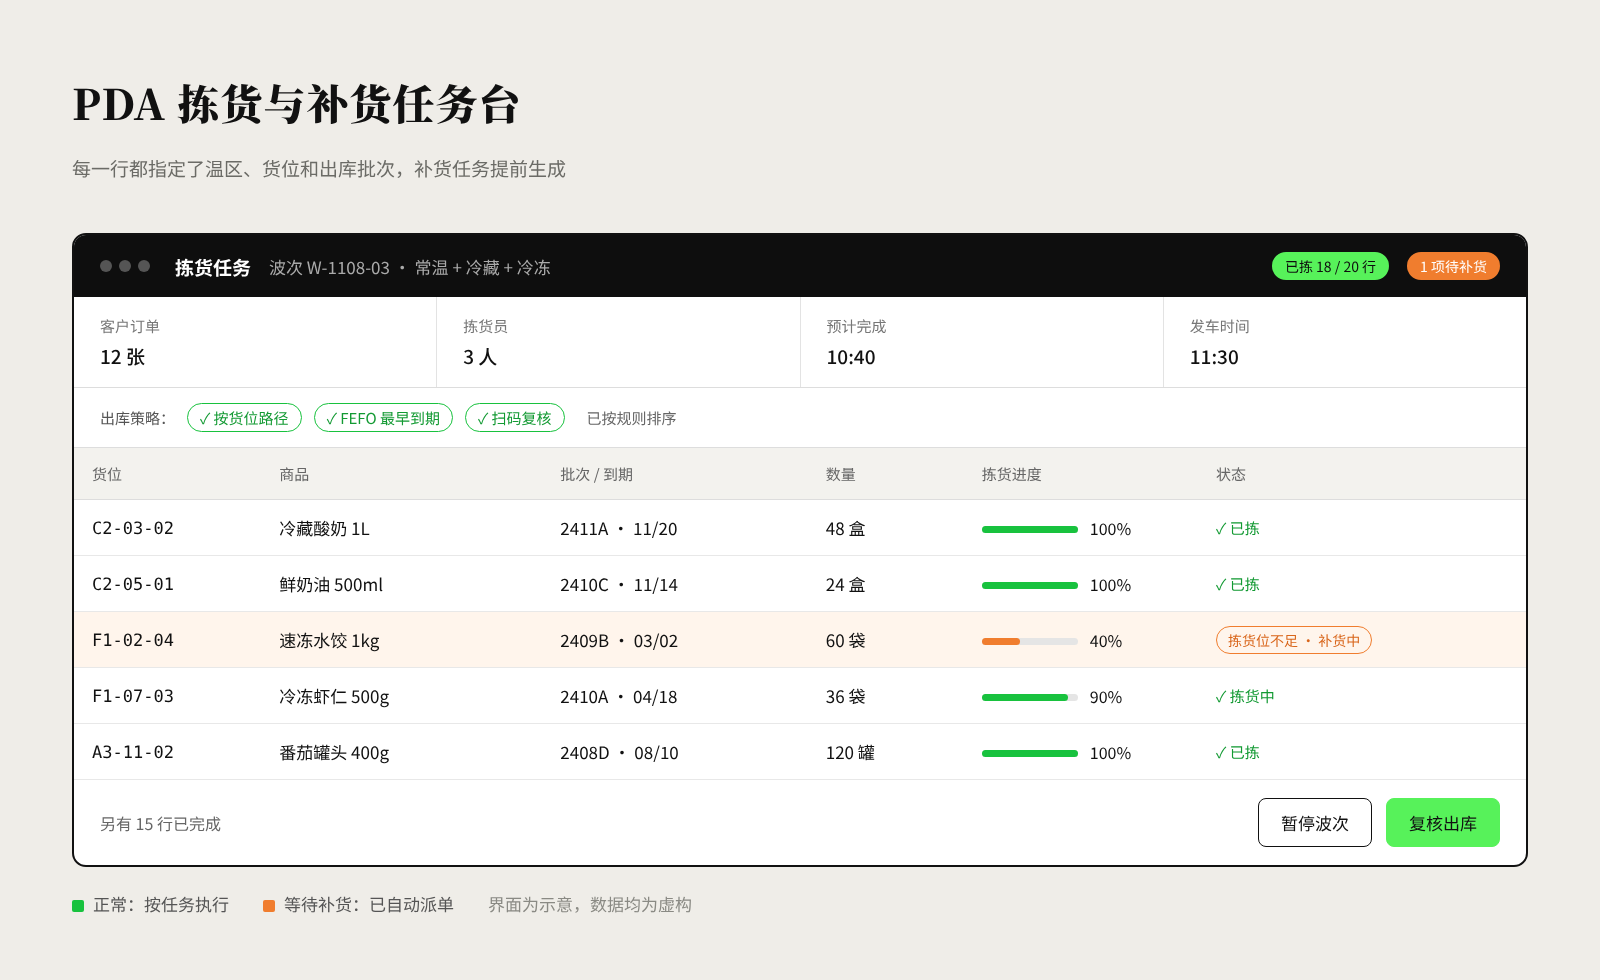
Poste de travail PDA pour la préparation et le réapprovisionnement (interface illustrative, données fictives)
Feuille de route de mise en œuvre
Commencer par l'inventaire des emplacements physiques et le nettoyage des données de base, puis déployer progressivement la réception, la mise en stock, le réapprovisionnement, la préparation et la gestion par lots.
Dans les environnements surgelés et réfrigérés, il faut vérifier tout particulièrement la fiabilité du scan des terminaux mobiles, la couverture réseau et la facilité d'utilisation.
On s'assure d'abord que les opérations réelles de l'entrepôt restent synchronisées avec les enregistrements du système, avant d'introduire progressivement le réapprovisionnement automatique et les alertes de péremption.
Valeur pour l'entreprise
La gestion de l'entrepôt passe d'un pilotage fondé sur l'expérience des personnes à une gestion numérique centrée sur les commandes, les emplacements, les lots et les tâches.
Ventes, achats et entrepôt partagent une information de stock disponible plus exacte, ce qui réduit les vérifications en double et la communication entre services.
Résultats du projet (valeurs approximatives) : temps de préparation moyen d'environ −40 % ; fiabilité des stocks d'environ 99 % ; valeur des stocks proches de la péremption d'environ −35 %.
Indicateurs suivis en continu : fiabilité des stocks, temps de préparation moyen, taux de rupture, temps d'attente de réapprovisionnement, valeur des stocks proches de la péremption, taux de commandes expédiées à l'heure.
Ce que ce cas nous enseigne
Un WMS réellement utilisable ne se contente pas de saisir le stock dans un ordinateur : il permet au système de comprendre la structure physique de l'entrepôt et la manière dont le travail s'y déroule réellement.
*Afin de protéger la confidentialité du client, les informations sur l'entreprise ont été anonymisées dans ce cas, les captures d'écran sont illustratives et les résultats sont des valeurs approchées et arrondies.*
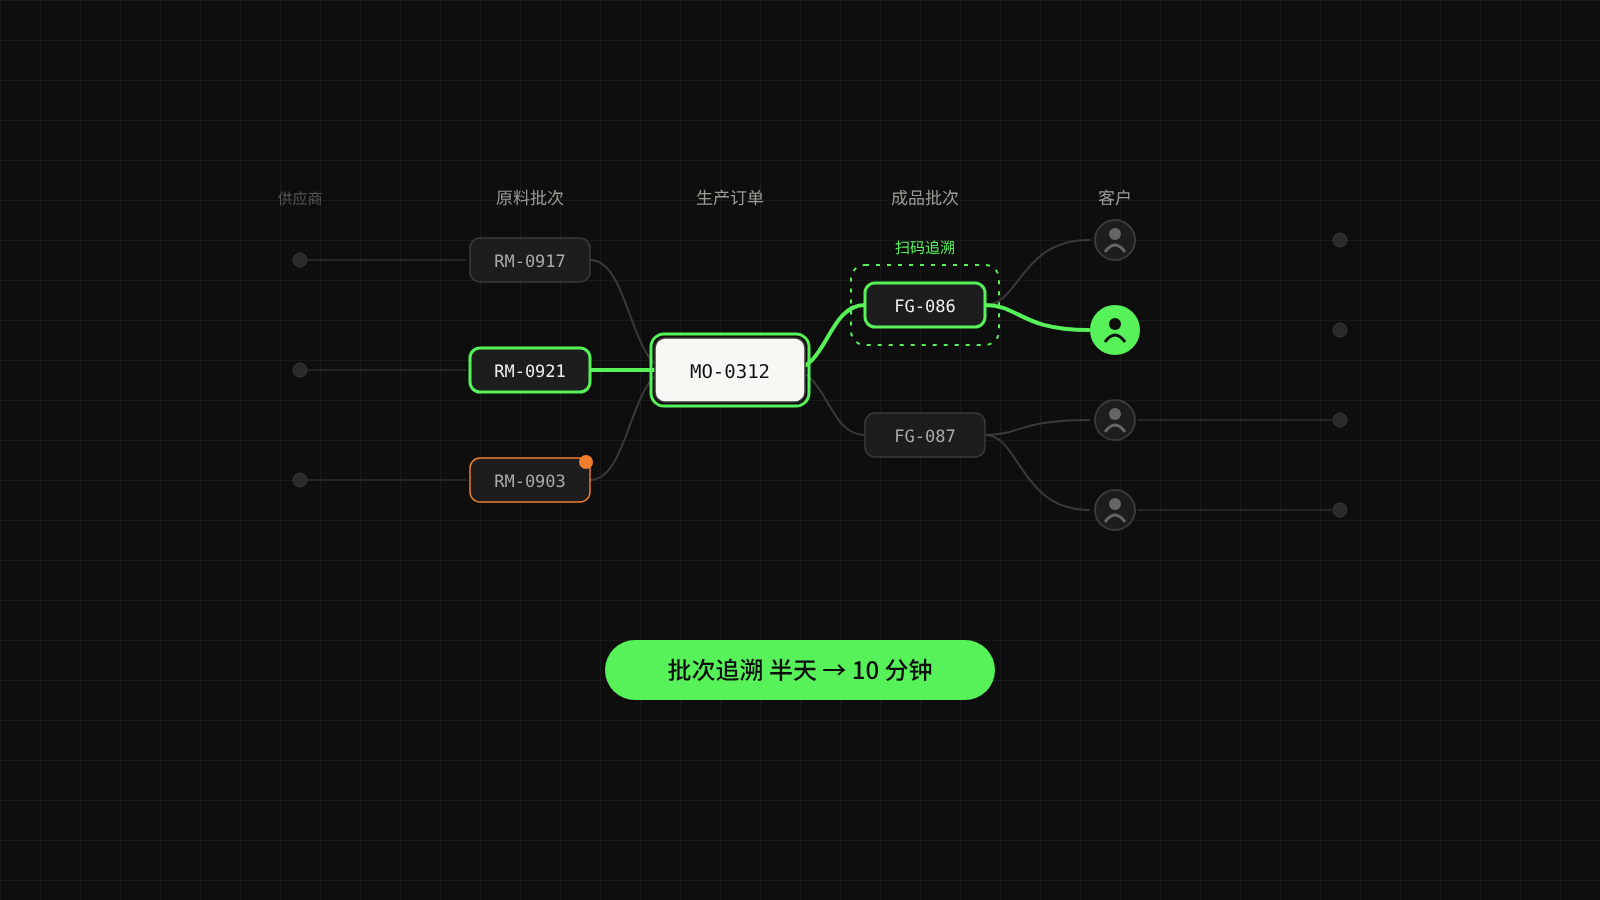
Traçabilité des lots : de une demi-journée à 10 minutes, chaque lot de produits est traçable
Un fabricant agroalimentaire multi-catégories a relié achats, production, stockage et livraison commerciale en une seule chaîne de données : pour n'importe quel lot de produits finis, il est possible de retrouver l'origine des matières premières et la destination chez les clients. La traçabilité d'un lot passe d'environ une demi-journée à moins de 10 minutes.
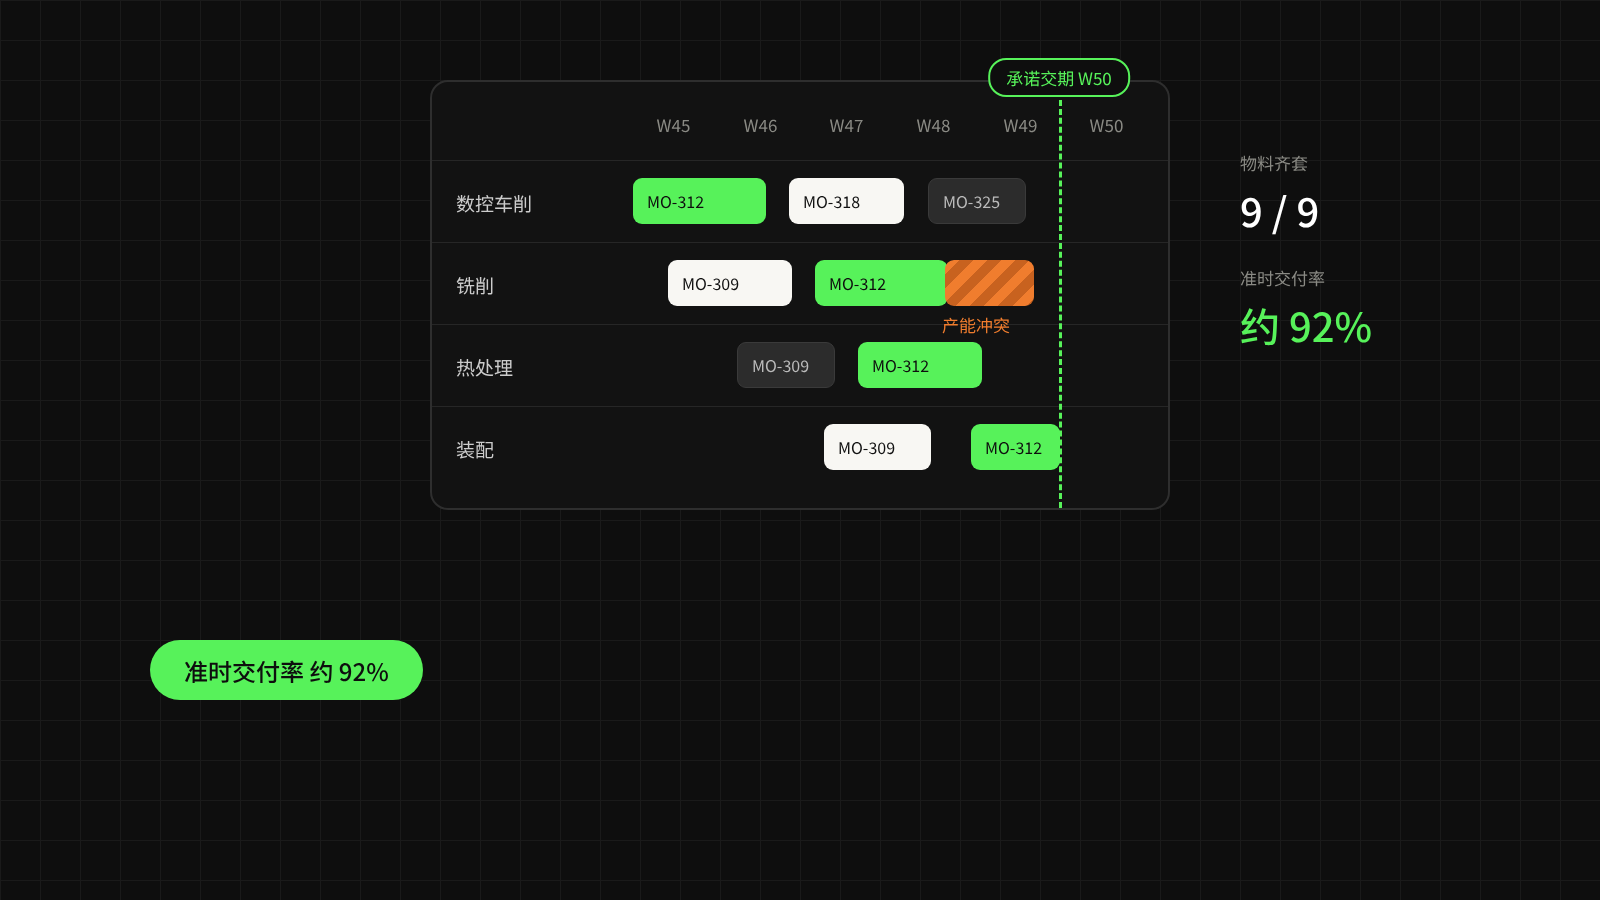
Les commandes de vente pilotent directement la planification de la production : livraisons à l'heure à environ 92 %
Un atelier d'usinage multi-produits en petites séries a fait piloter directement les besoins en matières et la vérification de capacité par les commandes de vente, avec un compte rendu d'activité en temps réel depuis les terminaux d'atelier. Les délais promis reposent désormais sur des données : le taux de livraison à l'heure passe d'environ 75 % à environ 92 % et les arrêts pour manque de matières diminuent nettement.
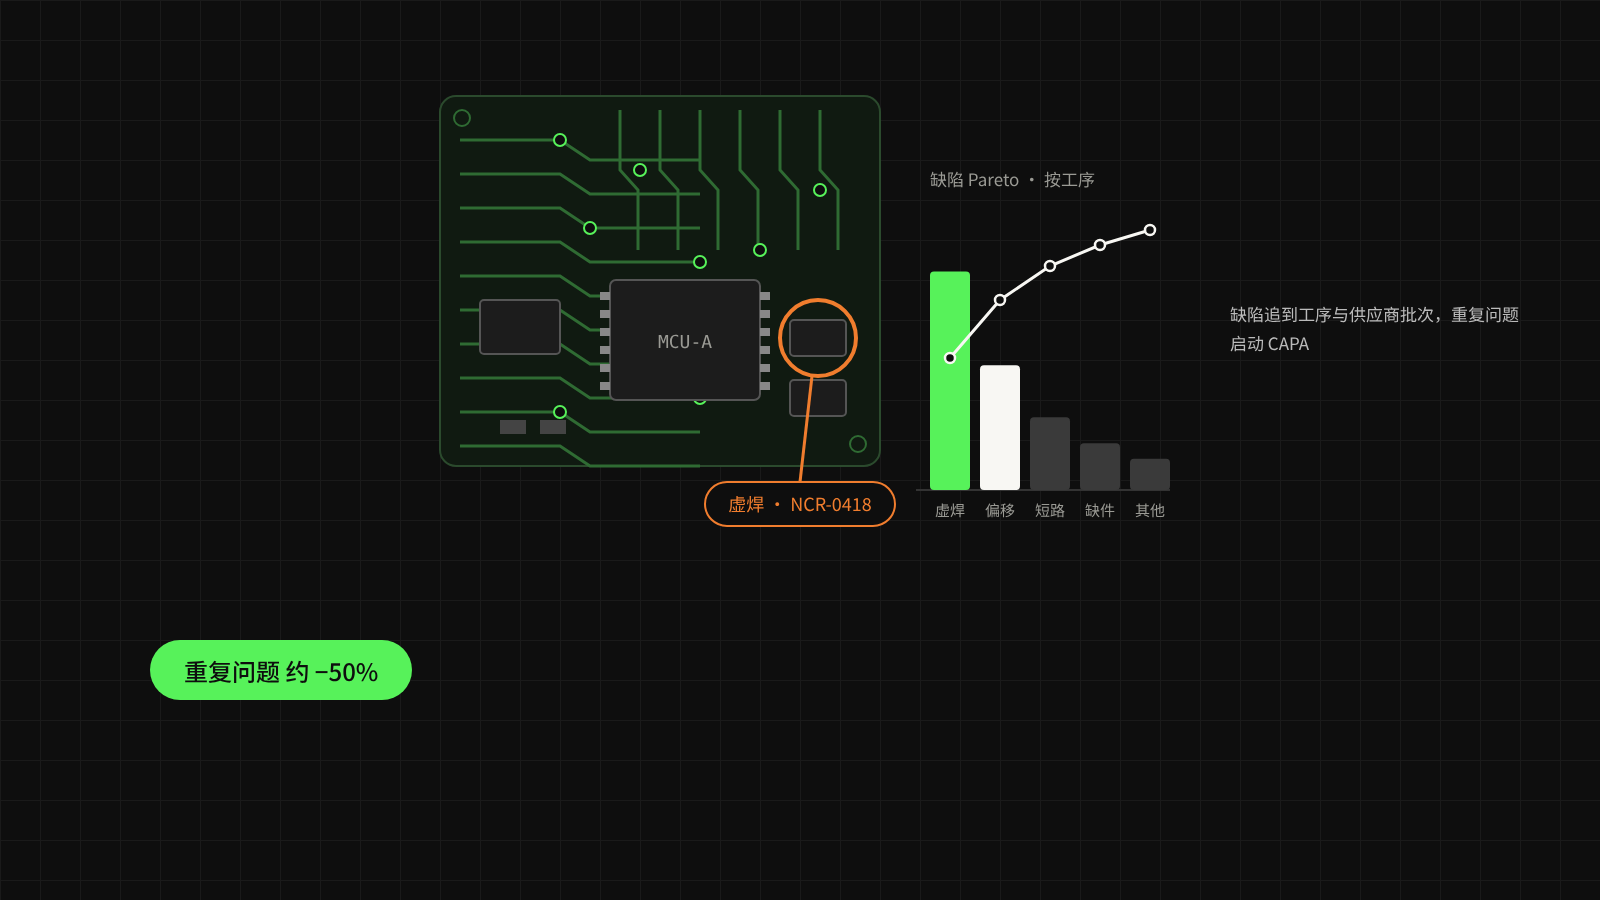
Les problèmes qualité remontés jusqu'à l'étape de fabrication et au lot fournisseur : environ 50 % de problèmes récurrents en moins
Un fabricant de composants électroniques et de modules de commande a rattaché les données de contrôle aux lots et aux numéros de série, suivi les anomalies qualité par des NCR et lancé des CAPA pour les problèmes récurrents ou à haut risque. Les réclamations clients sont traçables par numéro de série, et les problèmes qualité récurrents ont diminué d'environ 50 %.
Présentez-nous la situation de votre entreprise, vos enjeux de gestion et vos objectifs : nous explorerons avec vous la démarche numérique la plus adaptée.